


水射流 vs 磨料水射流加工:核心差异与应用场景深度解析
水射流加工(WJM)与磨料水射流加工(AWJM)均属高压高速加工工艺,广泛应用于金属制造、纺织、食品加工等行业。WJM仅依靠洁净加压水切割,而AWJM在水流中混入氧化铝、橄榄石或石榴石等磨料,大幅增强切割能力。
水射流加工(WJM)原理
水经增压器加压至2500-4000 bar,经小口径喷嘴喷出,将压力能转化为动能,射流速度可达1000 m/s。稳定器可防止射流发散,集流器吸收余能以保护夹具并改善表面质量。因纯水为唯一切割介质,WJM适合皮革、聚合物、食品、纺织品等软质多孔材料,但难以切割金属或陶瓷。
磨料水射流加工(AWJM)突破
AWJM在加压水中掺入细磨料颗粒,混合在专用混合室(聚焦管)后经喷嘴喷出。射流速度与纯水相当,但磨料赋予微观切割作用,可切割厚度达10mm的金属和陶瓷板材。代价是磨料成本增加及颗粒嵌入风险,不适用于食品加工等卫生要求高的场景。
WJM与AWJM的共性
- 均需高压泵与增压器将水压提升至2500-4000 bar
- 射流速度通常均在1000 m/s左右
- 均通过喷嘴将压力能转化为动能,保持设定的喷嘴距离(SOD)与喷射角度
- 均采用集流器吸收残余射流能量,保护工装装置
关键差异对比
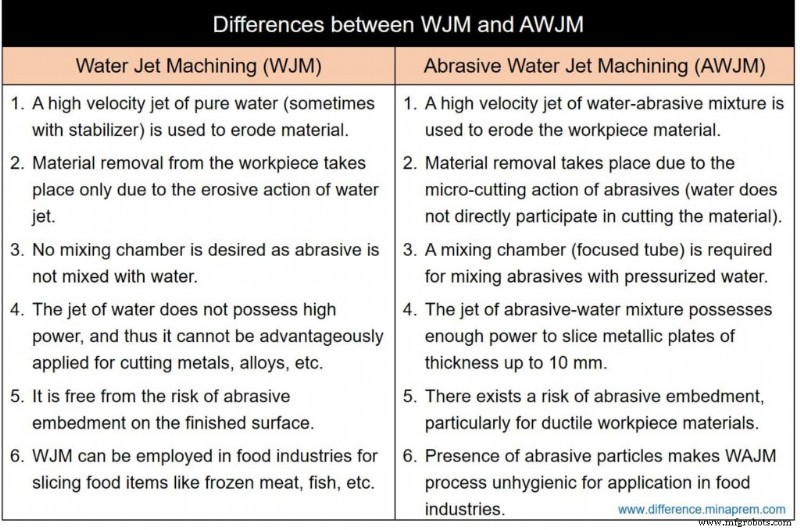
| 对比维度 | 水射流加工 (WJM) | 磨料水射流加工 (AWJM) |
|---|---|---|
| 切割介质 | 高速纯水(有时含稳定剂) | 高速水-磨料混合流 |
| 材料去除机制 | 水射流直接冲蚀 | 磨料微切割;水仅作载体与冲洗 |
| 混合室需求 | 不需要 | 需按比例混合磨料 |
| 切割能力 | 软性材料:皮革、聚合物、食品、纺织 | 软性材料+金属、合金、陶瓷(≤10mm) |
| 成本考量 | 无磨料成本;运营成本较低 | 额外磨料成本;整体费用较高 |
| 表面完整性风险 | 无磨料嵌入;表面光洁度优异 | 存在磨料嵌入风险,延性工件尤甚 |
| 卫生适用性 | 适用食品加工(如冻肉切割) | 磨料污染不卫生;不推荐食品行业 |
参考文献
- Jain, V. K. Advanced Machining Processes. Allied Publishers.
- Jagadeesha, T. Unconventional Machining Processes. I.K. International.
- Mishra, P. K. Nonconventional Machining. Narosa Publishing House.
制造工艺