


CNC加工成本核心驱动因素:工程师与采购必知的九大变量
CNC加工已成精密制造基石,驱动航空航天至医疗器械全谱系。对工程师与采购,清晰掌握成本驱动因素是预算编制、定制采购、精简生产的前提。
虽不同供应商报价各异,但以下因素持续对最终成本产生最大影响。理解它们助您科学决策、更有效谈判。
1. 材料选择
材料往往决定加工费用大头。硬度、可加工性、密度、导热性共同决定切削速度与刀具磨损程度。
- 软金属如铝切削快、允许高转速、刀具磨损低,整体成本低
- 硬金属——不锈钢、钛、Inconel——需低进给、专用刀具、频繁换刀,显著推高价格
- 特种材料如碳纤维复材、高性能塑料、超合金常需定制装夹、多轴加工、化学辅助工艺,叠加成本
同一材料族内,高强度/耐腐蚀牌号亦增加加工时间与磨损,直接影响报价。
2. 零件复杂度与几何特征
复杂几何、严苛公差、倒扣、深腔要求高阶规划与精密加工,均推高成本。
多轴加工:四/五轴允许多角度进刀,需额外装夹与多次设置,单件成本更高。
严苛公差:微米级精度要求高品质刀具、低转速、严格质检,叠加费用。
表面光洁度要求:高等级光洁度可能需额外走刀、专用磨料、化学抛光,均增加账单。
简而言之,设计越复杂,所需时间、技艺、技术越多,成本越高。
3. 零件尺寸与生产批量
尺寸与数量双重影响定价。
零件尺寸:大尺寸消耗更多材料、需更长加工时间、有时需大型机床或定制装夹,均推高成本。
生产批量:小批/原型运行因设置编程分摊基数小,单件成本高。大批量将固定成本分摊到大量件上,单件价格下降。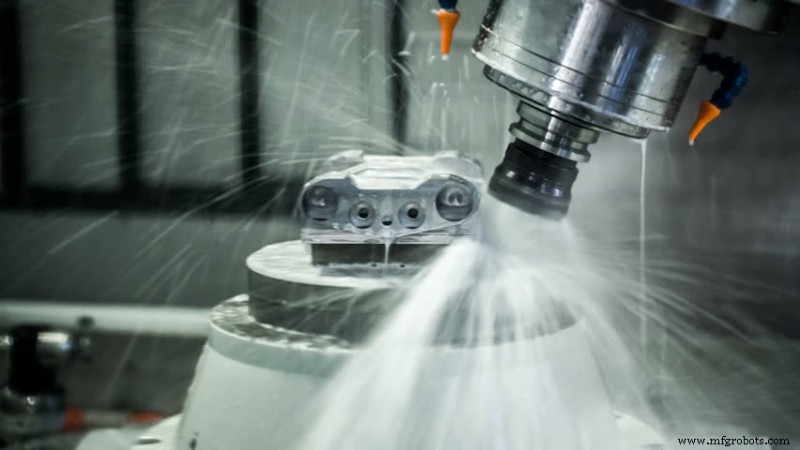
4. CNC机床类型与技术水平
机床本身是关键成本驱动因素。
三轴机床最经济适配简单形状。
四/五轴机床解锁复杂几何但设备成本高、编程久。
专用机床——瑞士型车床、多主轴、自动换刀铣床——可为复杂零件提供速度精度,溢价较高。配备先进CAM、实时监测、自动刀路优化的制造商报价可能更高,但这些技术通常降废品、提整体质量。
5. 刀具与设置
刀具决策与设置复杂度显著影响账单。
刀具磨损:硬材料/大批量快速消耗刀具,需频繁更换。高性能涂层(TiN、金刚石)常用于精密件。
设置时间:复杂零件需精细对中、装夹、程序测试,增人工成本。部分车间单列设置费。
工装夹具:定制夹具保证加工稳定但增人工材料成本。
平衡设置复杂度与生产效率是成本管控关键。
6. 加工时间与熟练劳动力
即使最高度自动化CNC仍依赖资深操作员编程、设置、监控。
- 加工时间越长直接增人工成本
- 多步骤工序与在线检测增总生产时间
- 资深操作员可微调切削参数极致效率规避缺陷,对精密件至关重要
7. 二次操作与后处理
许多CNC零件需额外工序满足功能/美学标准,可占总成本显著比重。
- 热处理提升硬度/强度
- 表面处理:阳极氧化、电镀、涂层
- 抛光、去毛刺、磨光达标光洁度
- 多部件总成的装配或测试
8. 材料浪费与利用率
- 材料利用率驱动成本——高废品率推高原材料开销,尤贵金属
- 优化刀具路径与排样减少浪费与加工时间,降整体定价
9. 市场因素与地域差异
外部变量同样发挥作用。
- 人工成本随地区变化;高薪国家自然推高加工费用
- 材料价格波动,尤钢/铝/钛
- 供应链物流与交期影响成本,特别是进口材料或加急交付
结语
掌握这些成本驱动因素,赋能工程师与采购优化设计、规划预算、有效谈判。携手经验丰富制造商、应用可制造性设计原则,可在不牺牲质量精度效率前提下大幅削减CNC加工成本。CNC加工仍是多功能高精方案。直面关键成本因素,企业可平衡性能与性价比,在当今制造版图中锁定竞争优势。
制造工艺