


CNC加工选材:铜 vs 铝——性能与成本的平衡之道
工程师为CNC加工选材时,铜与铝是电子、汽车、工业领域最常评估的两大候选。虽两合金各有优势,但加工行为、成本画像、性能特征差异显著。决策超越单纯力学性能,直接塑造加工效率、表面光洁度、整体生产成本。清晰理解铜铝差异,赋能设计师与采购团队做出明智、价值驱动的选择。
铜与铝概览
铜以卓越导电导热性著称,是配电、换热器、一切需快速能量传递场景的首选。耐腐蚀与耐久性进一步加分。
铝则以低密度、优异强重比、卓越可加工性闻名。易切削、易获光滑表面,使其成为全球CNC车间主力材料。
虽均常见,但擅长领域不同,最佳适配取决于应用具体诉求。
可加工性对比
加工视角下,铝持续跑赢铜。软质结构允许高切削速度、高效排屑、低刀具磨损,转化为更快生产周期与更低加工成本。
反之,铜延展性导致长条状切屑易堵塞工作包络,需精细排屑控制。材料粘刀倾向引发积屑瘤(BUE)风险,损害表面光洁度与刀具寿命。
因此加工铜通常需优化切削参数、专用刀具(高速钢或先进涂层硬质合金)、强化过程控制。
导热与导电性能
铜电导率达国际退火铜标准(IACS)约58%,远超铝~45% IACS。卓越导电性使铜成首选:
- 电气连接器与母线
- 散热器与冷却系统
- 输电部件
铝在可接受轻微性能妥协、尤重量敏感场景下是高性价比替代。
强度与重量考量
铝密度约2.7 g/cm³,远低于铜8.96 g/cm³,成重量关键应用理想之选。航天汽车设计中,轻量化提升燃效与整体性能。6061、7075等合金提供强度与轻量平衡,让工程师针对特定载荷工况定制材料。
铜较大质量限制其在重量敏感环境应用,但在需质量与结构稳定性的场景有优势。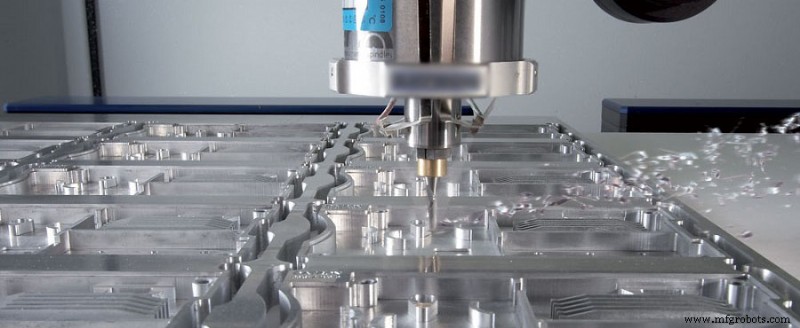
表面光洁度与后处理
铝加工通常产出更优表面光洁度,因其低粘刀倾向与顺滑排屑。优化参数下刀痕极少、光洁度高。
铜亦可达优异光洁度,但常需更严苛切削条件控制以避免材料涂抹与粘刀。两材料均支持抛光、电镀、涂层后处理。常见:铝阳极氧化防腐美观,铜电镀/化学钝化抑氧化。
耐腐蚀性
铝天然形成薄保护氧化层,抵抗户外与工业环境腐蚀。
铜随时间形成铜绿;虽某些应用欣赏这种自然腐蚀,但恶劣条件下常施保护涂层保外观性能。
成本考量
采购视角,铝通常比铜更经济,无论原材料成本还是加工费用。易加工性缩短生产时间、降刀具成本。
铜虽价高且加工挑战大,但无可匹敌的导电导热性能在高性能电气热力系统中可证明额外支出合理。
最终材料选择取决于性能要求是否超过成本约束。
典型应用场景
铜应用:
- 电气元件与连接器
- 换热器与冷却系统
- 输电设备
铝应用:
- 航空航天与汽车部件
- 结构件与外壳
- 消费品与工业设备
各材料在不同场景发光,应用需求仍是决定性因素。
如何在铜铝间抉择
决策标准:
- 性能需求:极致导电导热选铜;均衡性能选铝
- 重量:轻量化设计选铝
- 加工效率:铝更快更具成本效益
- 预算:铝通常更经济
- 环境:两者耐腐蚀均良好,防护机制不同
工程实践中,铝是通用加工任务默认选项,铜保留给导电性主导决策矩阵的专用角色。
结语
铜与铝为CNC加工带来截然不同的优势。铝以可加工性、轻量化、成本效益成多行业通用之选。铜凭借卓越导电导热性,在高性能电气热力应用中不可替代。理解这些材料差异,工程师与采购可将选材与性能、成本、生产目标对齐,最终提升产品质量与制造效率。
制造工艺
- 夹具与治具:制造业中两大工装的核心区别
- Arduino Nano + TPA81 热堆阵列 + 8×PIR 传感器构建手势/动作检测器
- 台湾CMM三坐标检测服务:全球生产质量保障的精准之选
- 在树莓派 3 上部署免费 .onion 站点:Raspbian 分步指南
- 弹簧:储能回弹的力学精灵
- 机加工中心增效三大路径:存量设备释放高性能低成本
- 强力胶:化学原理、制造工艺与质量控制深度解析
- Arduino Nano 驱动 2.8″ TFT 显示 JPEG 图片与 RGB565 视频教程
- 选择立式车削中心进行精密加工的核心理由
- 2026年最佳除锈剂与防锈剂专家推荐:长效防护指南
- 板材冲压模具:专业全景指南
- 基于 AT89S52 单片机与 LM35 传感器的温控系统设计