


优化不锈钢加工:降低刀具磨损的实证策略
不锈钢高强度、耐腐蚀、耐用,在航空航天、医疗、汽车、工业领域不可或缺。但从加工视角,它仍是最难成型材料之一。
刀具磨损是不锈钢加工最常见挑战。过度磨损推高刀具成本、破坏表面光洁度、尺寸精度与生产效率。掌握刀具磨损控制是实现可靠、高性价比加工的关键。
理解不锈钢为何导致刀具磨损
低导热性集中热量于切削刃,加速退化。显著加工硬化意味着切削不稳即硬化表面,令后续走刀更难。此外,韧性大提高切削阻力,施加更高机械应力于刀具。
选用正确刀具与涂层
硬质合金刀片因高强度耐热仍是不锈钢基准。TiAlN或AlTiN涂层提供热保护降摩擦,奥氏体牌号下延寿命达40%(NIST, 2023)。刀具几何亦关键:正前角降切削力,适当刃口钝化防高负荷崩刃。有条件时,不锈钢专用刀具优于通用刀片,尤精密加工中。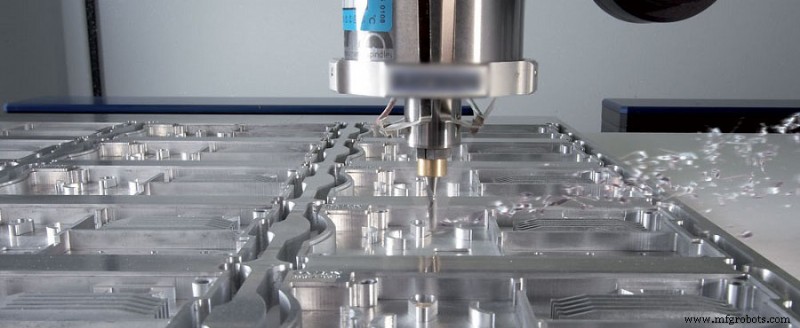
精心优化切削参数
转速、进给、切深选择至关重要。不锈钢典型需中等主轴转速与受控进给;过高转速生热过多,过低转速致摩擦而非切削,两者均加速磨损。恒定进给消除触发加工硬化的中断。切深应保持在硬化表层以下,让刀具接触稳定材料。
以有效冷却管控热量
热管理至上。不锈钢散热差,正确施冷却液保持切削区低温必不可少。大流量冷却常用,但高压冷却系统能提供更优排屑与温控。冷却不足导致刀具快速磨损、积屑瘤形成、粗糙表面。确保稳定冷却液流到达切削界面是延寿命关键。
预防加工硬化
加工硬化是不锈钢加工最大拦路虎。刀具未干净切削——常因钝化或进给不足——硬化材料、增磨损。避免三步走:
- 始终保持刀具锋利
- 切削中避免停顿或驻留
- 维持适当进给实现连续切削
监控刀具状态、适时更换
即使工艺优化,刀具终将磨损。失效前更换防劣光洁度、尺寸误差、工件损伤。实施刀具监控体系——定时更换或实时振动/力监测——保持加工质量一致、减少非计划停机。
结语
高效不锈钢加工仰赖刀具、切削参数、冷却、过程稳定性的黄金组合。掌握这些要素,制造商可降刀具磨损、提零件质量、控生产成本。
制造工艺