


现代化FMEA:工业可靠性工程师实用指南
失效模式与影响分析(FMEA)长期以来是产品设计可靠性的基石。通过将该方法适配至制造工厂,可靠性与工艺工程师能获得更深洞察,推动实实在在的成本节约。
尽管IEC 60812标准仍定义核心方法论,以下增强措施有助于将FMEA转化为厂内专用、数据驱动的风险管理工具。
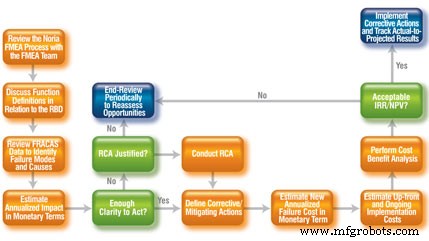
图1. 面向工厂运营的现代FMEA框架。
从功能框图(FBD)起步。这是工厂流程的高层草图,不同于传统可靠性框图(RBD),不含数值数据。FBD识别所有关键功能,后续将在FMEA中逐一审视。
通过FRACAS(故障报告、分析与纠正行动系统)系统收集故障数据,消除猜测。3-6个月内可捕获80-90%实际发生事件。预先标准化失效模式与失效原因分类法,保持数据集可控。
用货币化指标替代通用RPN:单次事件成本 × 年事件发生次数。包含维修、停机、风险基础、能源等相关成本。将风险转化为决策者听得懂的美元数字。
使用同一标准化分类法识别促成原因。复杂故障鲜有单一根因;从FRACAS捕获所有相关因素并带入FMEA。
记录每个失效的决策:行动、延后、或安排根因分析(RCA)。选择应基于成本效益分析。若延后,注明理由并定期复审。
实施行动时,列出缓解步骤并估算一次性及持续实施成本。在FMEA表中更新变更后的预计年化故障成本。
以正向ROI验证改进。利用缓解前后成本,结合5-7年现金流预测,计算IRR、NPV、DPP。仅推进满足公司资本成本门槛的举措。
将纠正行动分配给责任团队,设定明确截止日期。时间表将意图转化为可衡量进展。
跟踪实际实施成本与预测对比。成功项目应超预期回报;表现不佳者需重新设计或缩减。
将FMEA视为活文档——货币化的风险管理日志。每次RCA后更新数据库,使分析随新数据演进。
核心要点:
- 从稳健数据收集起步;它消除猜测。
- 将发现货币化,使收益超过纠正成本。
- 将FMEA应用于维护之外——跨职能问题需要跨职能解决方案。
设备保养维修