


焊接自动化:提升精度与效率的关键路径
焊接不仅是金属连接,也广泛应用于陶瓷、塑料等材料的永久性连接。在制造业中,连接(焊接/钎焊/胶接)与装配(螺栓/铆接)是两大核心工艺。焊接形成永久界面结合,而装配保留可拆卸灵活性。本文聚焦焊接自动化技术及其价值。
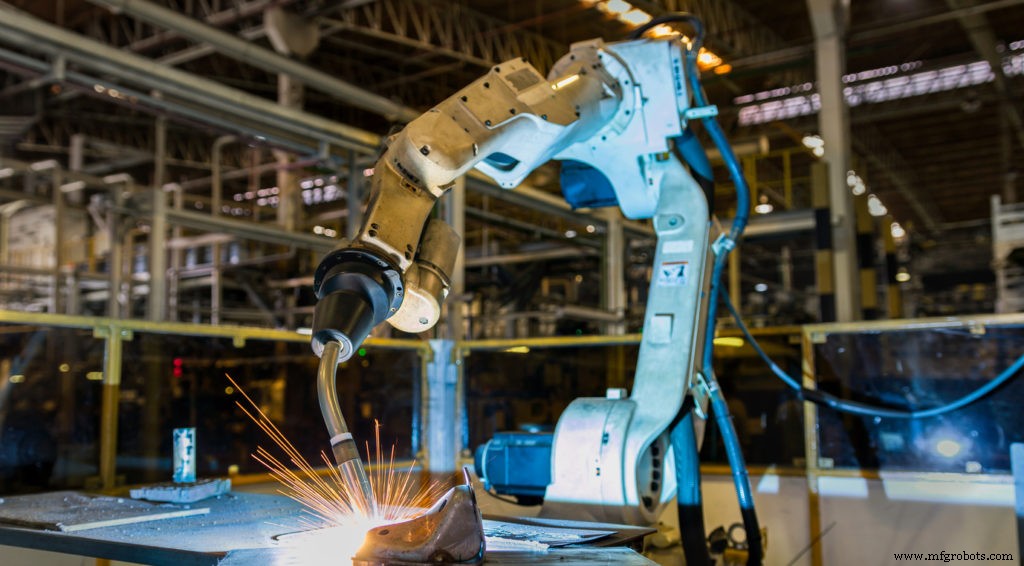
推动焊接自动化的三大核心驱动力
1. 安全与健康
人工焊接面临:有毒烟尘、紫外线/红外线/电离辐射、高噪音、高温烫伤、狭窄/高空/水下等高风险环境。自动化焊接将操作员隔离于危险区外,从根本上消除职业健康隐患。
2. 产品质量稳定性
人工焊接受技能、疲劳、情绪影响大,焊缝尺寸、熔深、外观波动大,需大量返工检测。自动化焊接通过精确程序控制,实现焊缝几何尺寸、熔深、成形的一致性,直通率显著提升。
3. 熟练工短缺与产能保障
全球范围内高技能焊工供不应求,且培养周期长。自动化焊接打破“人靠人”模式,以设备产能替代人力瓶颈,实现24小时稳定产出。
焊接自动化分级体系
| 级别 | 定义 | 典型形式 |
|---|---|---|
| 机械化焊接 | 焊接头机械运动,操作员实时调整参数监督 | 专用焊机、焊接滚轮架、位移机 |
| 自动焊接 | 全程按预设程序运行,无需实时干预,仅需监控异常 | 纵缝/环缝自动焊机、龙门焊系统 |
| 机器人焊接 | 多轴关节机器人+焊接电源+传感/跟踪系统,柔性最高 | 六轴关节机器人弧焊/点焊/激光焊工作站 |
机器人焊接系统核心构成
1. 机械操臂(本体)
- 主流:6轴关节型,自由度高,可达狭窄/复杂空间
- 驱动:大负载(>35kg)推荐液压;熔化焊主流采用AC伺服电机,精度高、响应快
- 抗干扰:抗电磁干扰设计,适应强电弧环境
2. 焊接工艺包
随工艺而异,核心组件包括:
- 焊接电源(脉冲MIG、TIG、激光、等离子、电阻点焊等)
- 送丝机构(推送/推拉/双驱,确保送丝稳定)
- 焊枪/焊头(水冷/气冷、防飞溅、快换接口)
- 跟踪/传感系统(激光视觉跟踪、电弧电压/电流跟踪、触觉寻位)
3. 控制系统
- 程序存储与管理(离线编程/示教编程)
- 人机交互界面(HMI)
- 焊接参数实时控制(电流/电压/速度/摆动)
- 焊枪姿态/位置轨迹控制
- 外部轴联动(工件位移机、行走轴、旋转台)
- 通讯接口(EtherCAT/ProfiNet/EtherNet/IP)集成产线MES
主流自动化焊接工艺应用
| 工艺 | 典型自动化形式 | 核心优势 |
|---|---|---|
| GMAW/MIG/MAG | 机器人弧焊工作站、专用龙门焊 | 沉积率高、适配薄厚板、易自动化 |
| FCAW | 机器人/自动焊机 | 全位置焊、抗风能力强、户外施工适用 |
| GTAW/TIG | 机器人TIG、轨道自动焊 | 成形美观、无飞溅、关键管道/薄板 |
| SAW | 自动焊机、多丝联合焊 | 深熔、高效、厚板长缝首选 |
| 激光焊 | 机器人激光焊、光纤传输多工位 | 热影响区小、变形微、高速、易集成 |
| 电阻点焊 | 点焊机器人、专用点焊钳 | 车身白车身主流、节拍快、免填充 |
| 等离子焊 | 自动焊机、小孔等离子 | 穿透力强、小口径管道全位置 |
焊接质量自动化检测
焊后检测同步自动化:
- 在线视觉检测:焊缝表面尺寸、缺陷(气孔、裂纹、咬边、未熔合)
- 激光轮廓扫描:焊缝几何轮廓3D重构
- 超声波/射线/相控阵自动探伤:内部缺陷无损检测
- 数据追溯:焊接参数+检测结果绑定工件ID,全生命周期追溯
实施建议
- 评估工件适配性:批量、结构复杂度、焊缝可达性、公差要求
- 工艺先行:确定工艺参数窗口,再选型自动化装备
- 夹具基准化:高精度定位夹具是自动化焊接成败关键
- 离线编程仿真:碰撞检查、轨迹优化、周期估算,缩短现场调试
- 人才梯队:培养复合型“焊接+机器人+工艺”工程师
结语
焊接自动化已从“替代人工”进化为“智能制造核心单元”。结合视觉跟踪、AI工艺自适应、数字孪生仿真,新一代自动化焊接系统正向零缺陷、零编程、全追溯迈进。企业应结合自身产品特性,分阶段规划自动化升级路径,构建核心制造竞争力。
制造工艺