


齿冠修形:降低齿轮传动噪音、修正错位的成熟工艺
齿轮设计师长期为嘈杂齿轮传动苦恼,现代齿轮箱更要求更高功率输出、更高转速、更高效率。在不推高成本前提下降低振动噪音仍是关键挑战。
常见策略包括:增大小齿轮减少欠切、引入酚醛或 Delrin 等吸音材料、改用斜齿轮传动。其他路径有:收紧制造公差提升齿轮质量、重新设计齿轮箱声学、试验齿轮比抑制谐波放大、优化材料硬度以减少热处理变形或彻底免除热处理。精心设计齿轮几何以最大化接触、减少磨损亦不可或缺。
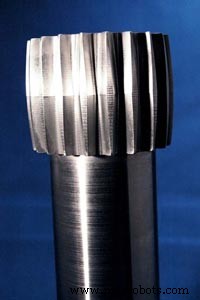
图 1.
齿冠修形(或称滚筒修形)改变齿向上的弦齿厚,形成中心接触点,消除端部承载。这一简单几何变化带来显著收益。
首先,缓解铸造、箱体、轴、齿轮箱、轴承座不精确导致的错位。其次,减少因偏心引起的不均匀磨损与卡滞的引导误差。中心接触齿轮允许最小化侧隙,使齿轮“磨合”而非“磨损”。
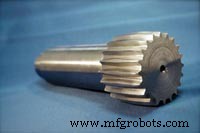
图 2.
剃齿——粗滚或成形后的精加工——传统上是产生所需齿冠的精加工工序,尤其适用于粗齿距齿轮。现代齿轮机床可在切削中直接修形,省去单独剃齿步骤。
两种剃齿技术产生齿冠:往复时摇晃工作台(可调节冠深)与插齿进给(更快但可能加剧刀具磨损)。剃齿通过切削与烧光动作改善齿形质量、减少齿形误差。
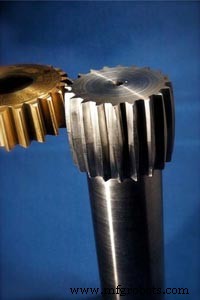
图 3.
其他修形法含插齿刀后退机构中的冠凸轮。齿轮半径基于期望冠量与压力角计算,但该工艺用块成本较高。
先进齿轮设备现提供两种流行的滚切修形技术。第一种利用液压跟随或机械跟随模板刀具中心距,实现锥度滚切甚至正弦波形。第二种 CNC 滚切允许几乎任意齿形,设备成本高但回本期近年缩短。
现代 CNC 插齿机无需专用凸轮即可修形。例如我司 Gleason Pfauter P 300 ES 通过在齿面切削微小右左旋螺旋线实现修形,保持根径直线。Bourn & Koch Fellows MS 450 配 U 轴可编程刀具主轴在冲程中进退,在端部深切、冠峰浅切形成修形。
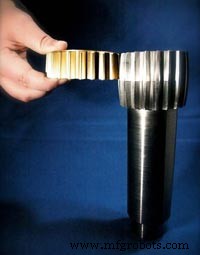
图 4.
谁在受益?重载荷齿轮应用——如液压摆线马达、飞机执行器小齿轮——依赖修形解决错位而非单纯降噪。虽美国极少厂商对细齿距齿轮应用修形,但采用者反馈噪音降低 5-10 倍,伴随振动、磨损、功耗下降。
理想候选包括小功率马达制造商、以及面临直齿轮/斜齿轮小齿轮噪音或错位问题的任何作业。欧洲因外资滚齿设备早期可得,修形发展更充分。
美国齿轮制造商应考虑将修形纳入生产线,在降噪、对中精度、整体效率上建立竞争优势。
设备保养维修