


利用振动分析与跨通道相位识别设备问题
现代振动数据采集器常支持多传感器同步采集,从而实现强大的跨通道相位分析功能。
执行跨通道相位分析仅需在标准分析仪和振动巡检线缆基础上,额外增加一根线缆和一个传感器。
跨通道相位能发现结构松动、完整性问题、错位和共振状况,这些用常规手段难以检测。
工作原理
常规巡检采集按频率分离重叠正弦波,每个波显示为独立频谱峰值。
相位分析隔离单一频率,测量其相对于参考的运动。参考可以是反光带的转速计脉冲、键相器,或跨通道设置中的另一振动信号。
当转速计脉冲产生方波、振动信号为正弦波时,比较二者峰值时刻。时间差用度数表示,反映旋转运动。
对于旋转设备,反光带前沿产生转速脉冲;随后的振动峰值指示轴上重点位置。(本文不涉及重点不与振动高点对齐的情况,但请注意这可能发生。)
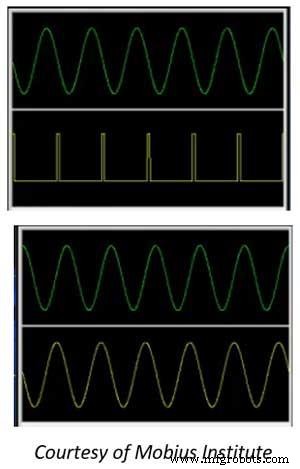
双传感器跨通道布置下,分析仪比较两信号的振动峰值。用户可指定目标频率——最常为转速。
典型做法:传感器A置于电机外侧垂直端,传感器B置于电机脚,观察其相对相位。一传感器固定,另一可移至更多点位。
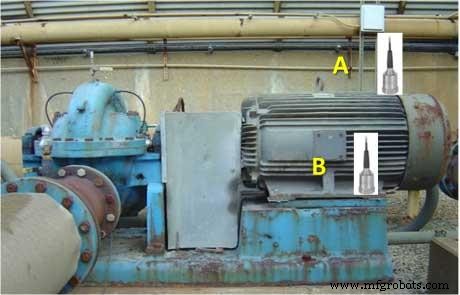
若传感器B相对A读数为±30°,两点同步运动——正常工况。±180°读数指示反相运动,常因裂纹导致机座分离,通常靠近脚部。记录发现以备后续分析。
将传感器B移至脚螺栓:零度读数意味着螺栓压板随电机顶部运动,暗示紧固件紧固。反之,脚与螺栓间±180°相移预示该处松动。
同理检查底座与地基:若所有点位读数与传感器A一致,则无相对松动。
接着将传感器A移至电机内侧端,重复上述检查。再将传感器A跨过联轴器移至泵内侧和外侧端,记录各结果。
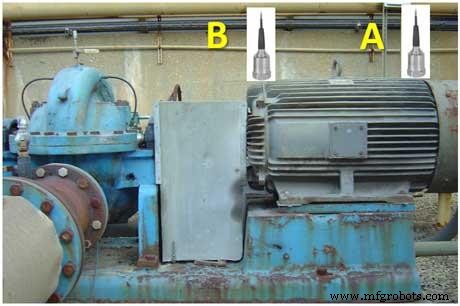
评估完单个组件后,沿机组在垂直和水平方向比较读数。机器可能垂直对齐但水平错位,故两轴均必检。
假设传感器A固定为零度,沿机组将传感器B从轴承移至轴承。轴承处零度读数确认对齐正确;±180°读数表明该端相对参考反向运动,提示角向错位。
例:若传感器B在泵内侧轴承显示±180°,预期泵外侧轴承读零度。所有轴承同相读数一致,确认对齐良好。
水平方向重复:传感器A置于电机外侧水平点,传感器B沿同侧游走,再跨至对侧。记录所有读数。
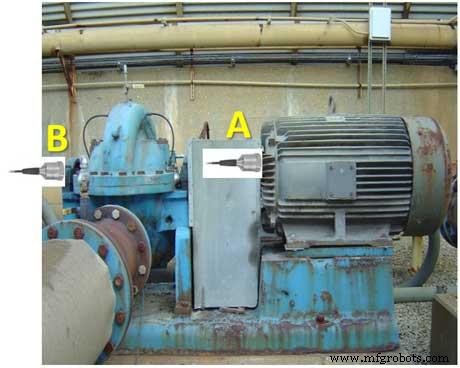
轴向相位测量提供额外洞察。传感器A置于电机内侧轴承,传感器B置于泵外侧轴承轴向。同相读数正常;±180°相移预示角向错位,因旋转时轴互相推挤。
跨通道相位还能评估机座结构完整性。传感器A垂直安装于电机外侧轴承,传感器B以2-3英寸增量沿底座游走。
持续同相读数表明无挠度。前后底座间90°或180°相移暗示显著挠度或结构缺陷。从前部到对应后部位置180°相移通常是危险信号,意味着底座向相反方向弯曲。
振幅呢?
相位读数伴随两关键指标:相位角(度)和振动振幅。某些分析仪标记为“峰值与相位”,峰值代表选定频率下的最大振动。
下图中,底座上圆圈显示相位方向(刻度标记),内部数值显示速度(英寸/秒)。振幅从左缘0.114 in/s升至中心附近0.954 in/s,右侧又降回。因相位恒定,此模式指示刚度问题而非共振。
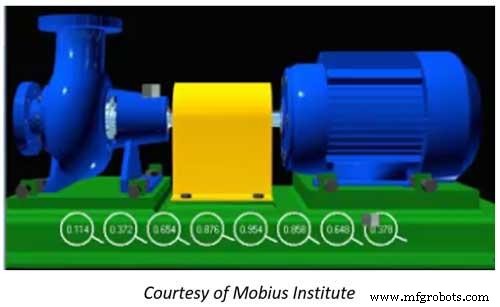
这种局部刚度问题常指向灌浆不足或缺少加强筋。请工程师设计加强方案,在不损害其他区域前提下提高刚度。
总结
跨通道相位是现代双通道分析仪不可或缺的功能,赋能技术人员早期检测、确认和记录机械问题。准确理解正常机器运动是精准解读的前提。
设备保养维修