


薄小金属零件铣削的高效工装方案
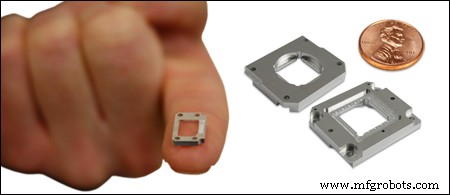
铣削过程中固定薄小金属零件是大挑战。有几种方法,哪种效果最好?
机械紧固是选项之一,但零件太小无法容纳紧固件时常被排除。用工艺凸耳能有效固定零件,但带来次级问题——去除凸耳时不损伤成品。另一常见做法用双面胶等粘合剂。但胶带天生柔性,常让零件加工中移动,危及质量。
DATRON 发现热熔胶能非常有效。操作如下:
- 买手工店那种热熔胶枪用的高粘性胶棒。
- 剪一段比待固定零件宽、约 1/4 英寸厚的胶条。
- 把胶条放在一张硬质铝板上,放入预热至 350°F(约 177°C)的烤箱。
- 胶液化后,戴隔热手套或用夹子取出铝板,把待加工零件放在液态胶上。(零件极薄或极轻时,胶固化前可能需用铅笔压实。)
- 几分钟胶硬化,薄小金属件牢固粘在铝板上。现可将铝板装入虎钳开始铣削。
- 加工完,连同零件把铝板放回烤箱加热,胶软化时取下零件。成品可能有残胶,用 Goo-gone 类产品清洗。或再加热一次,夹在纸巾间去除残胶。
上述热熔胶法针对极小零件;铣削稍大平板件或板材批量加工多件时,可用真空工装。DATRON 真空台能在几秒内固定 0.001 英寸至 0.250 英寸厚的平板工件。真空台采用气流优化真空口和凹槽真空腔,提供卓越真空分布。低成本气体渗透基板作为牺牲真空扩散层,允许刀具切穿工件而不伤台面。
数控机床