


内角圆半径如何影响 CNC 加工精度与成本
在金属制造中,每种机械设备对可实现的尺寸、角度、曲线和轮廓都有限制。CNC 加工也不例外。CNC 加工内角圆半径指零件内角的圆角半径。
除了 CNC 设备的尺寸限制,内角圆半径是另一重要考量。通常无法在内角获得完美锐角。您设计的内角圆半径将显著影响加工效率和最终表面质量。
本文将深入探讨CNC 加工中的内角圆半径概念,以及如何为您的需求和预算选择理想圆角半径。
什么是内角圆半径?
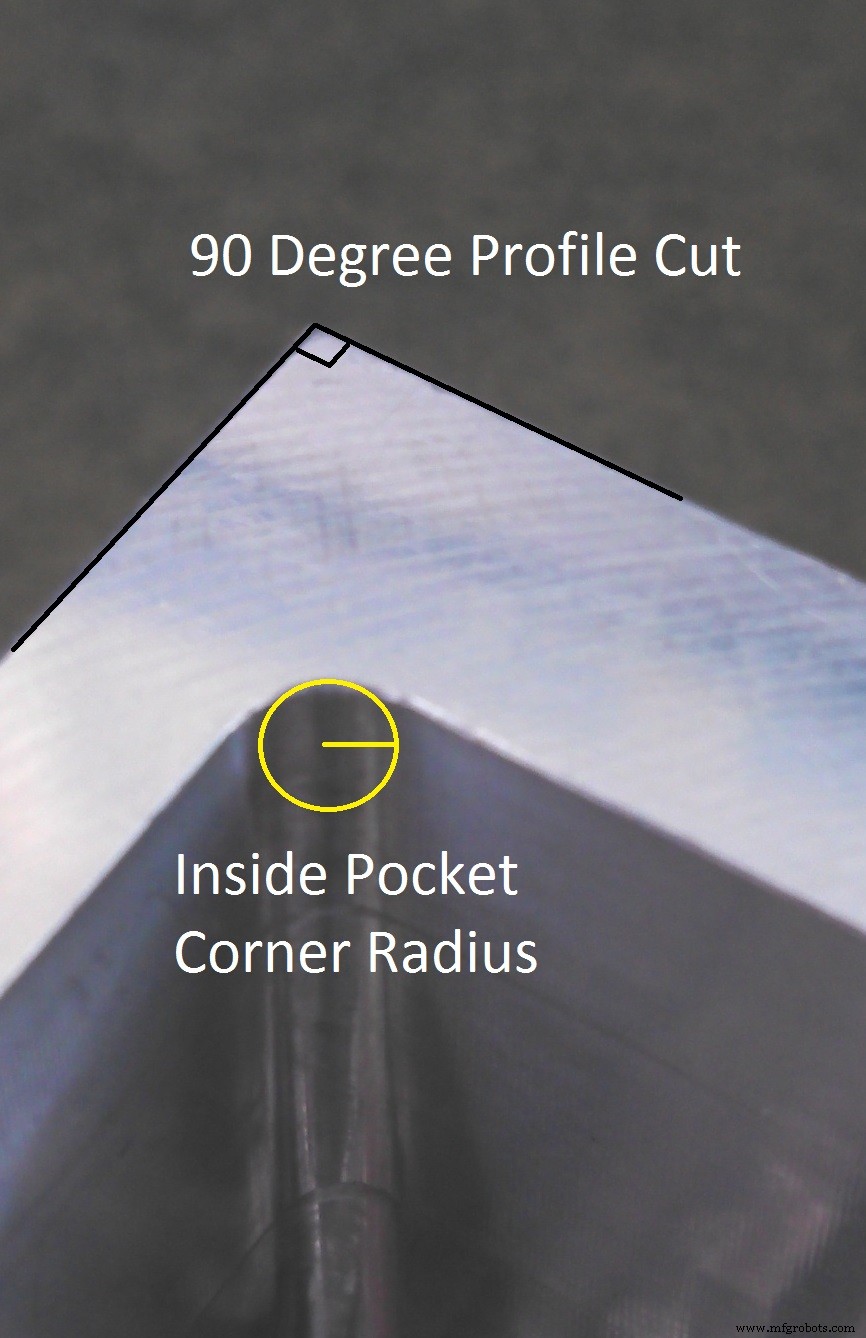
对于 CNC 加工,内角圆半径指零件内角的圆角半径。
所有 CNC 铣削刀具呈圆柱形,切削内部凹槽时必然形成圆角。加工过程中使用的刀具半径决定了可实现的内角圆半径。
为什么内角圆半径至关重要?
内角圆半径对 CNC 加工至关重要,因为它直接影响加工质量和加工时间。
加工内部特征时,您设定的内角圆半径会影响零件内部表面光洁度。若目标圆角半径接近刀具半径,刀具与零件内侧壁的接触面积增加,导致表面质量下降。
刀具路径可 90 度转弯形成等于刀具半径的最小圆角,但不推荐,因会给刀具和零件带来巨大应力。刀具到达角落需停顿转向,易产生震动刀纹,且降低切削速度。虽可用更小刀具获得更小圆角,但小刀具有局限。
大刀具产生大圆角,但运行更快,缩短加工时间。因此小刀具会增加成本,且受限于特征深度(凹槽深度),形成圆角半径与特征深度的反比关系。
简言之,在设计允许范围内使用尽可能大的圆角半径,既能提升表面光洁度,又能降低加工成本。大刀具产生大圆角,运行更快,成本更低。

内角圆半径的最低要求
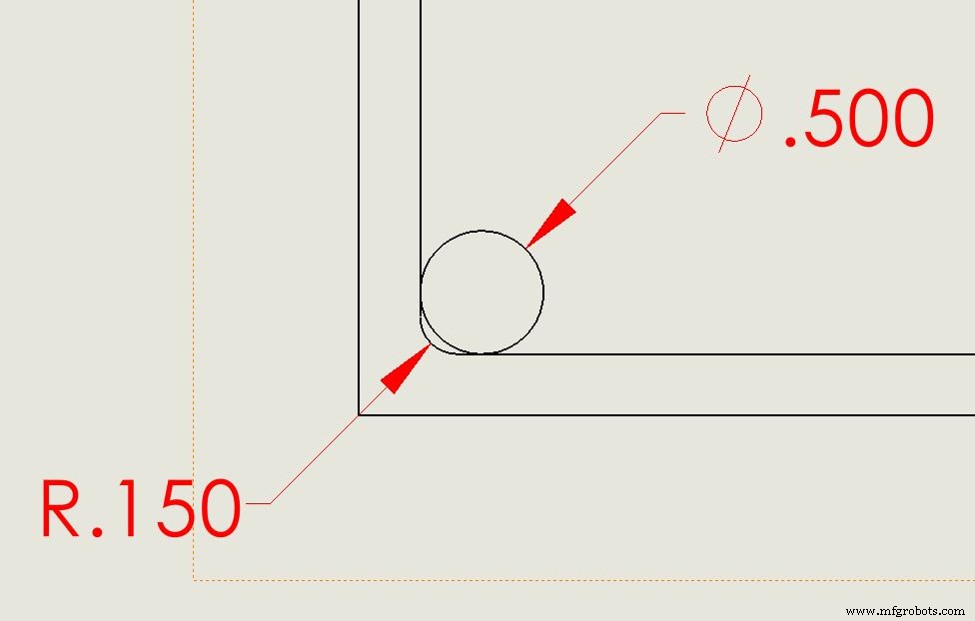
内角圆半径有最低要求,因刀具无法物理进入小于其半径的 90° 角,如下图所示。
为理解刀具接触面增加的原因,可观察形成锐角所需的刀具路径。下面的动图演示了基于圆角半径的刀具接触情况。

动图展示两种不同内角圆半径。红线为刀具路径,黄色高亮区为刀具接触区域。
第一种情况刀具路径呈 90 度,显示宽大的黄色接触区。第二种序列显示更圆滑的刀具路径,黄色区域较小,代表接触减少。接触增加会给材料和刀具带来更大应力,导致表面光洁度下降。
第二序列展示了大幅增加的圆角半径(刀具路径弧度更大)。更大的内角圆半径能显著降低刀具切削力,改善光洁度,还能缩短切削时间从而降低成本。
同一刀具下不同内角圆半径对比
下方动图展示同一刀具加工出的四种不同内角圆半径。

绿色 = 刀具路径角度最大,为理想选择
黄色 = 此圆角半径尚可,但 200% 刀具半径最佳
橙色 = 120% 刀具半径不理想
红色 = 不推荐,会导致表面质量差
如何选择内角圆半径?
正如本文所述,内角圆半径的选择对加工效率和输出质量有显著影响。
下表列出了我们针对特征深度推荐的最小圆角半径值。
最右列“推荐最小半径”表示我们有成熟工艺支持这些数值。
“最小半径”是理论可达值,但低于推荐值,选择它会增加成本且表面质量可能受损。
我们始终建议保持圆角半径尽可能大。
| 特征深度 | 最小半径 | 推荐最小半径 |
|---|---|---|
| 0.47” (11.938mm) | 0.016” (0.406mm) | 0.031” (0.787mm) |
| 0.75” (19.05mm) | 0.032” (0.813mm) | 0.063” (1.6mm) |
| 2” (50.8mm) | 0.063” (1.6mm) | 0.094” (2.388mm) |
| 3” (76.2mm) | 0.125” (3.175mm) | 0.15” (3.81mm) |
| 3.25” (82.55mm) | 0.25” (6.35mm) | 0.275” (6.985mm) |
| 4.25” (107.95mm) | 0.3” (7.62mm) | 0.325” (8.255mm) |
| 5.75” (146.05mm) | 0.75” (19.05mm) | 0.8” (20.23mm) |
结语
设计 CNC 加工零件时,您需要在需求与刀具限制间取得平衡,预算往往也是关键因素。
本文旨在说明内角圆半径是创建 CNC 零件和机箱设计时的重要考量,因为它直接影响加工时间和项目成本。
仍有疑虑?别担心——我们的 CNC 工程与设计服务团队随时助您。联系我们讨论您的设计与最终需求,我们的使命是找到适合您的方案,助您推进项目、按时交付。
工业技术