


螺纹切削与成型大师指南:精密螺纹加工专家技巧
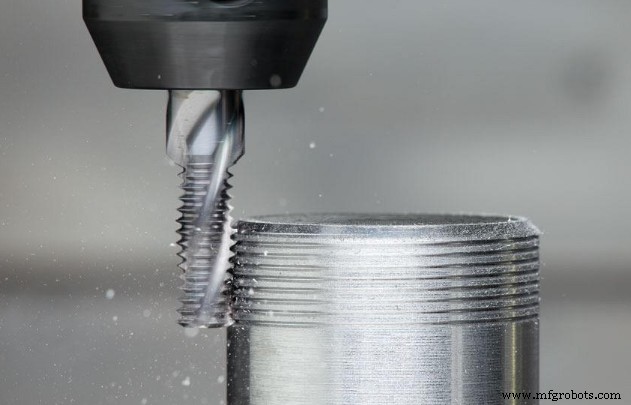
螺纹加工是基础金属加工工序,任何制造商都不应轻视。全球市场连接件和配件种类繁多,选对适配螺纹愈发困难。螺纹切削工艺虽有不足,仍是生产螺纹最高效方式之一。为利润着想,必须探索不同螺纹技术。继续阅读获取关键信息。
制造中的螺纹是什么?
螺纹指连续螺旋凸起,均匀分布在圆柱或圆锥表面。可形成于螺母(内螺纹)或螺丝/螺栓(外螺纹)表面。
核心功能是作为两机构间的耦合件。水瓶盖即典型例子:盖与瓶口螺纹配合实现密封。
耦合产生运动传递,进而获得机械优势。关键术语:
牙顶: 连接两侧螺纹侧面的表面,距圆柱/圆锥最远处。
牙侧: 连接牙顶与牙底,理论上与轴向平面交线为直线。
牙底: 连接相邻牙型侧面的表面,紧贴圆柱/圆锥。
螺距: 相邻螺纹对应点平行距离。中径为理论圆锥/圆柱直径。
螺旋角: 直螺纹螺旋线与轴线夹角;锥螺纹为圆锥螺旋面与轴线夹角。
螺纹加工分类
分类标准多样:紧固件常用间距螺纹和机用螺纹;统一螺纹制式分UNC(粗牙)和UNF(细牙)。本节讨论内外螺纹。
内螺纹
凹面螺纹,用单唇螺纹刀或传统丝锥加工。丝锥是CNC零件内螺纹切削金属工具。
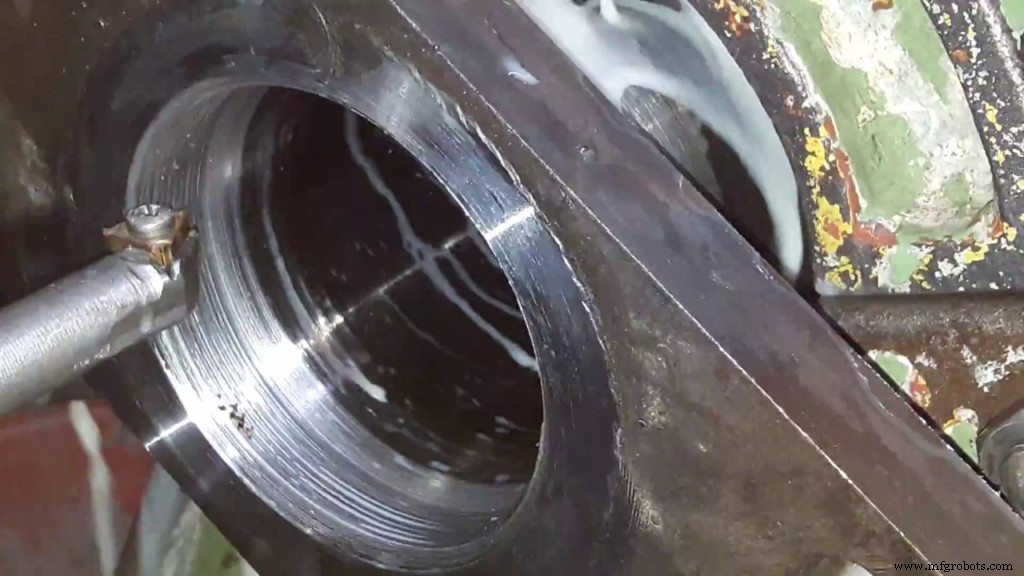
需内螺纹以装配螺丝。切削可用手用/机用丝锥。所需工具:钻头、90°沉孔钻、内螺纹丝锥、可调扳手(手用)、手钻/台钻(机用)、护目镜。
先确定底孔直径,选对丝锥。丝锥按公称尺寸分类。底孔直径计算公式:底孔直径 = 丝锥直径 - 螺距。
工序:冲子定中心 → 钻底孔 → 90°沉孔倒角 → 装丝锥入扳手旋入攻丝。
外螺纹
又称螺纹。常见:螺丝、塞规、螺栓、螺柱。可车削零件全长加工外螺纹。
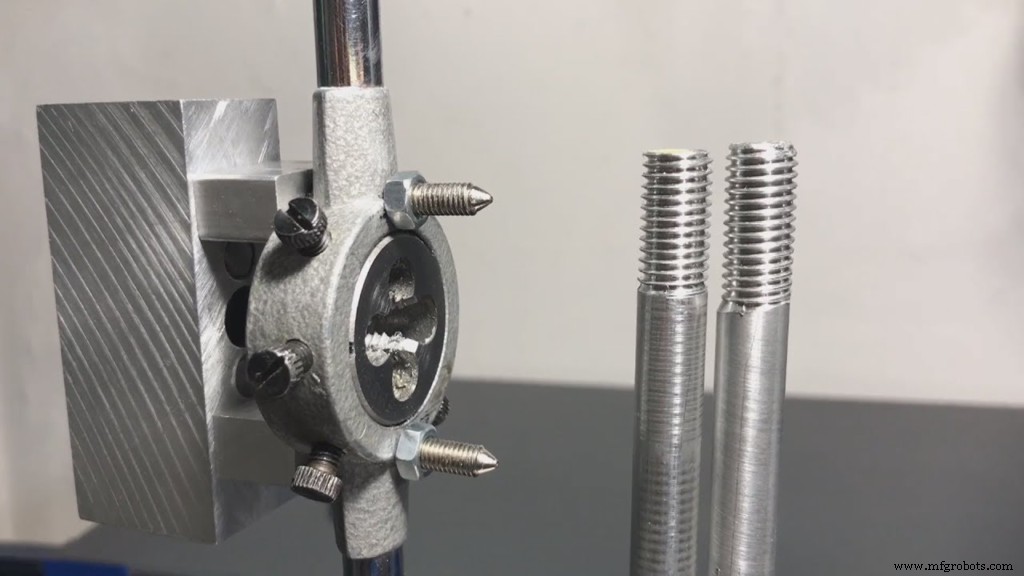
车床螺纹车削高效。手动圆模切削亦可。圆模固定于模架。制造商用圆模作内螺纹对应件。还有六方/方形模,适合互锁、维修、狭窄空间。所需工具:圆模/圆棒、锉刀、模架、台钳(夹持)、平头螺丝刀、切削液(提升表面质量)。
工序:锉圆棒倒角 → 45°倒角(略大于牙深) → 夹紧圆模 → 施压切削 → 切削液改善表面延长寿命。
如何切削螺纹
螺纹切削创建螺纹连接。完整螺丝连接需内螺纹,多需配套外螺纹。单件制造和维修必备技能,因机床并非随时可用(经济/技术原因)。
主流切削方法:
铣削法
用旋转铣刀,刀刃形状符合螺纹轮廓。单/多刃刀具。单刃所有切削刃在同一平面;多刃具多排环形切削齿。
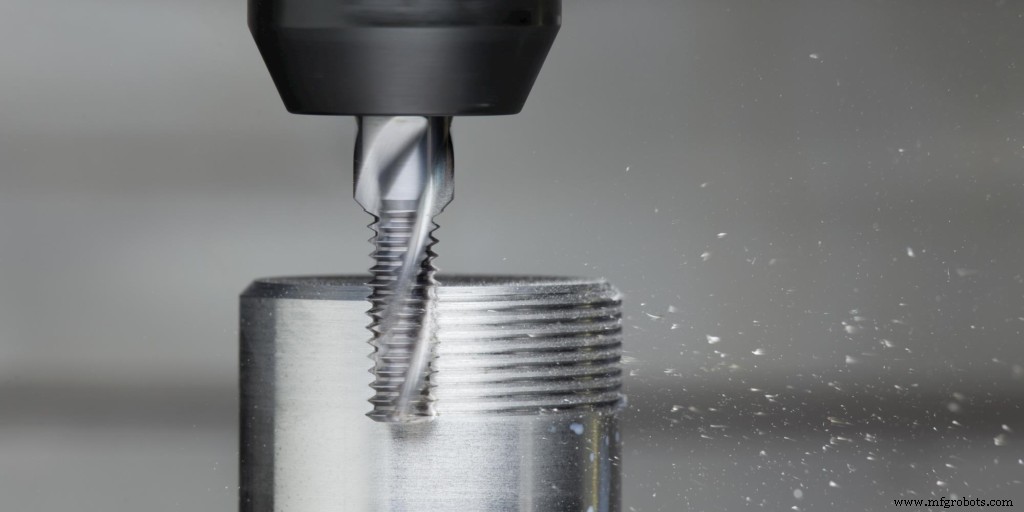
也可用滚刀(刀齿分布在螺旋线上)。可加工内/外螺纹,精度高。螺距过大不适合圆模时首选。公认比车床螺纹更高效,特别适合丝杠等零件:生产快、精度高、一两刀即可完成。
车床螺纹车削
在工件上产生均匀截面螺旋脊。用螺纹刀具逐层切削。
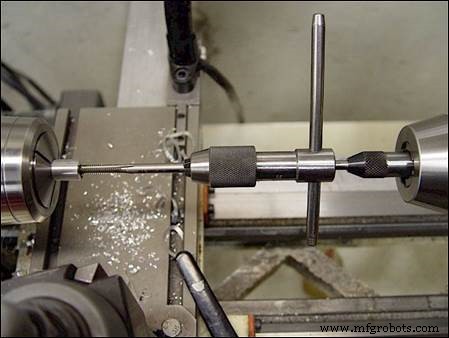
丝锥扳手是车床攻丝常用法。工件夹卡盘,小/大丝锥分别用弹簧/死顶尖顶住尾座。旋转丝锥扳手攻丝。模具扳手适合外螺纹车削。其他:刚性攻丝、单点螺纹车削。
模具切削法
外螺纹最常用,生产快、经济。精度中等,但大批量零件可接受。
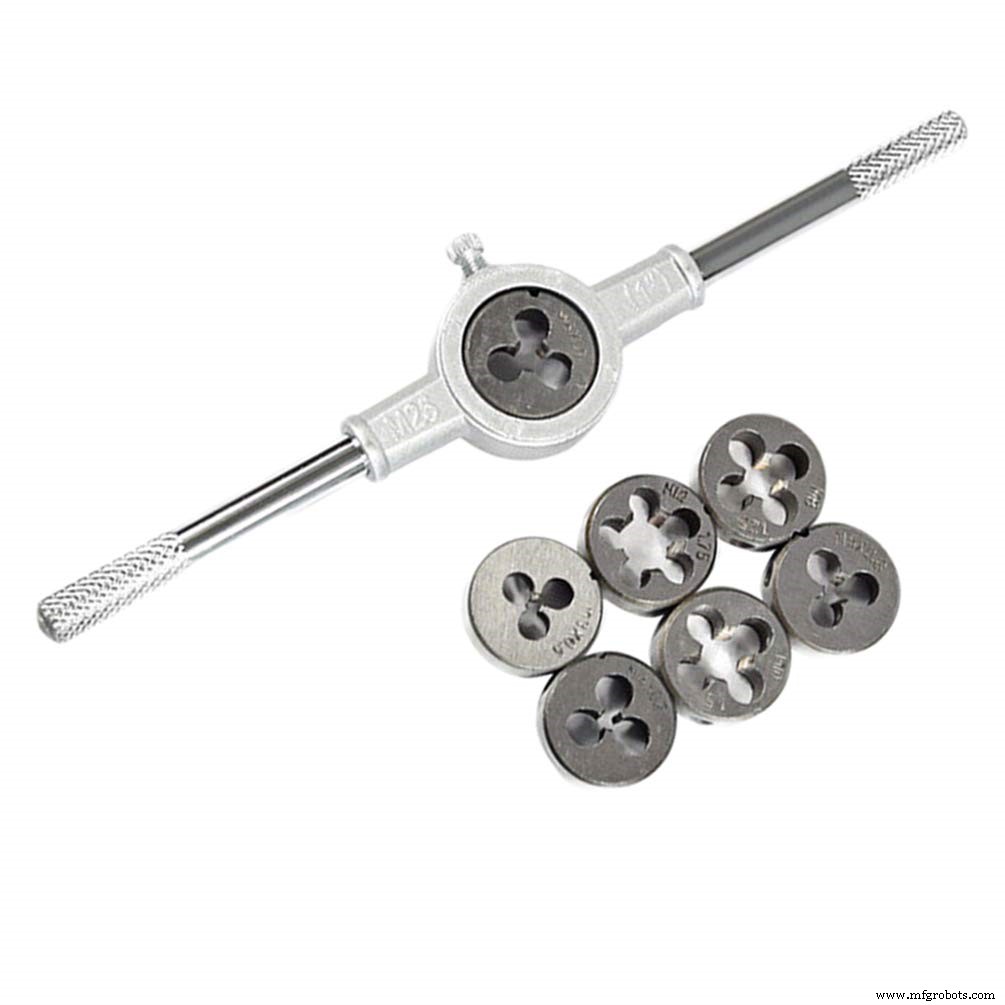
两类螺纹模:
1. 底部/圆形开槽模:手用设计,也可机用。圆形带螺丝闭合径向缝隙,可调松紧配合。
2. 可调模:两半模装模架或夹头,锥度调节移动实现不同配合度。适合手用。
螺纹加工设计技巧
掌握切削方法不够,还须善用技术。关键设计贴士:
- 内螺纹末端应有沉孔
- 无特殊要求首选低牙高
- 标准螺纹规格更经济
- 螺纹起始端需平面且与中心轴一致
- 管状件加厚壁厚抵抗成型/切削压力
- 外螺纹末端含倒角
总结
高质量零件需透彻理解制造工艺。螺纹切削虽稍复杂,不可放弃。应咨询专家。RapidDirect拥有近20年经验,工程师团队CNC项目经验深厚,服务优质。
我们客户至上,支持团队确保零件达标。螺纹服务行业领先,价格竞争力强。欢迎邮件咨询或上传设计文件获取即时报价!
常见问题 – 螺纹加工
螺纹加工的目的是什么?主要创建零件螺纹连接。单件制造和维修的最佳工艺之一。确保零件优越应用和结构简化。
铣床能加工螺纹吗?能。需具备螺旋插补功能的CNC加工中心,保证高效可靠螺纹铣削。
车床能加工内螺纹吗?车床螺纹车削可加工内外螺纹。工艺选择取决于零件应用。
数控机床