


Fanuc G72 端面循环单行格式编程教程:10T/11T/15T 控制器适用
固定循环虽初学较难,但长期受益:修改少量参数即可适应不同加工需求。本文演示 Fanuc G72 端面循环单行格式编程。
Fanuc G72 端面循环
G72 沿 X 轴(横向)切削去除端面余量。相关: G72 单行格式详解、G72 双行格式详解。
程序实例
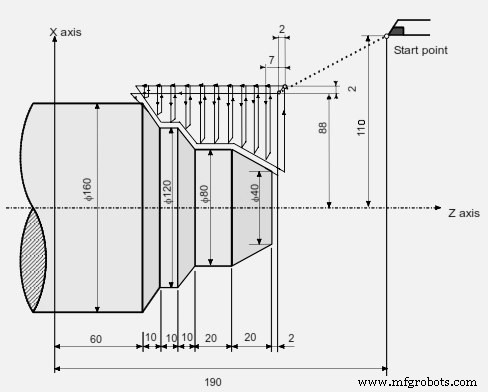
N011 G50 X220.0 Z190.0
N012 G00 X176.0 Z132.0
N013 G72 P014 Q019 U4.0 W2.0 D7000 F0.3 S550
N014 G00 Z56.0 S700
N015 G01 X120.0 W14.0 F0.15
N016 W10.0
N017 X80.0 W10.0
N018 W20.0
N019 X36.0 W22.0
N020 G70 P014 Q019
代码要点解析
- N013:G72 P014 Q019 定义轮廓程序段范围;U4.0/W2.0 为 X/Z 精修余量;D7000 即 7mm 切深;F0.3/S550 为粗加工进给/转速,覆盖轮廓段内的 F/S。
- N014-N019:轮廓程序段(N014 为快速移动,N015 起切削)。
- N020:G70 精加工循环调用相同轮廓段,使用轮廓段内的 F0.15/S700。
数控机床
- 精通Fanuc G75槽加工循环:CNC编程分步指南
- Fanuc G73型面循环:CNC程序示例与指南
- 精通Fanuc G72端面循环:完全指南与编程技巧
- Fanuc CNC编程指南:功能丰富的简易实例
- Fanuc G70/G71粗精车削循环CNC程序实例
- Fanuc G90车削循环:高效车削操作CNC程序实例
- 哈斯G71粗车循环内孔粗加工程序实例
- Fanuc CNC G81钻削循环程序:分步实例教学
- Fanuc G94 端面车削循环详解:CNC 车削编程实战指南
- Fanuc G72 端面粗车循环演示:单行/双行格式编程全解析
- Fanuc G72 端面循环单行格式参数详解:10T/11T/15T 专用
- 新手 CNC 槽铣编程入门:简单实例与逐步解析