


大隈数控车床 G 代码与 M 代码综合参考
这是一份面向大隈数控车床操作人员的完整 G 代码与 M 代码参考列表。
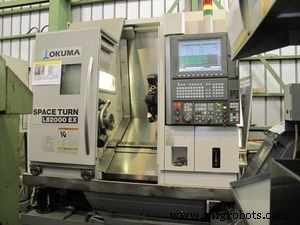
大隈数控车床 OSP-P200L
大隈车床 G 代码
| G 代码 | 功能描述 |
|---|---|
| G00 | 快速定位 |
| G01 | 直线插补 |
| G02 | 圆弧插补 (顺时针 CW) |
| G03 | 圆弧插补 (逆时针 CCW) |
| G04 | 暂停/延时 |
| G20 | 参考点命令 |
| G21 | ATC 参考点命令 |
| G22 | 扭矩跳过命令 |
| G28 | 扭矩限制命令取消 |
| G29 | 扭矩限制命令 |
| G30 | 跳过循环 |
| G31 | 固定螺纹切削循环: 纵向 |
| G32 | 固定螺纹切削循环: 端面 |
| G33 | 固定螺纹切削循环 |
| G34 | 变导程螺纹切削循环: 导程增大 |
| G35 | 变导程螺纹切削循环: 导程减小 |
| G36 | 机床主轴-进给杆同步进给 (正向) |
| G37 | 机床主轴-进给杆同步进给 (反向) |
| G40 | 刀尖圆弧半径补偿: 取消 |
| G41 | 刀尖圆弧半径补偿: 左 |
| G42 | 刀尖圆弧半径补偿: 右 |
| G50 | 零点偏移. 最高主轴转速指定 / G62 镜像指定 |
| G64 | 镜像控制 OFF |
| G65 | 镜像控制 ON |
| G71 | 复合固定螺纹切削循环: 横向 |
| G72 | 复合固定螺纹切削循环: 纵向 |
| G73 | 纵向开槽复合固定循环 |
| G74 | 横向开槽复合固定循环 |
| G75 | 自动倒角 |
| G76 | 自动圆角 |
| G77 | 攻丝复合固定循环 |
| G78 | 反螺纹攻丝循环 |
| G80 | 轮廓指定结束 (LAP) |
| G81 | 纵向轮廓指定开始 (LAP) |
| G82 | 横向轮廓指定开始 (LAP) |
| G83 | 毛坯形状定义开始 (LAP) |
| G84 | 车削循环中切削条件变更 (LAP) |
| G85 | 粗车削循环调用 (LAP) |
| G86 | 粗复制车削循环调用 (LAP) |
| G87 | 精车削循环调用 (LAP) |
| G88 | 连续螺纹切削循环调用 (LAP) |
| G90 | 绝对编程 |
| G91 | 增量编程 |
| G94 | 每分钟进给模式 (mm/min) |
| G95 | 每转进给模式 (mm/rev) |
| G96 | 恒线速控制 ON |
| G97 | 恒线速控制 OFF |
| G101 | 轮廓生成中的直线插补 |
| G102 | 轮廓生成中的圆弧插补 (端面) (CW) |
| G103 | 轮廓生成中的圆弧插补 (端面) (CCW) |
| G110 | 刀塔 A 恒速切削 |
| G112 | 圆弧螺纹切削 CW |
| G113 | 圆弧螺纹切削 CCW |
| G132 | 轮廓生成中的圆弧插补 (侧面) (CW) |
| G133 | 轮廓生成中的圆弧插补 (侧面) (CCW) |
| G136 | 坐标系转换结束或 Y 轴模式 OFF |
| G137 | 坐标系转换开始或 Y 轴模式 ON |
| G140 | 指定使用主轴的加工模式 |
| G141 | 指定使用副主轴的加工模式 |
| G161-G170 | G 代码宏功能 MODIN |
| G171 | G 代码宏功能 CALL |
| G178 | 同步攻丝循环 (正向) |
| G179 | 同步攻丝循环 (反向) |
| G180 | 机床复合固定循环: 取消 |
| G181 | 机床复合固定循环: 钻削 |
| G182 | 机床复合固定循环: 镗削 |
| G183 | 机床复合固定循环: 深孔钻削 |
| G184 | 机床复合固定循环: 攻丝 |
| G185 | 机床复合固定循环: 纵向螺纹切削 |
| G186 | 机床复合固定循环: 端面螺纹切削 |
| G187 | 机床复合固定循环: 纵向直螺纹切削 |
| G188 | 机床复合固定循环: 横向直螺纹切削 |
| G189 | 机床复合固定循环: 扩孔/镗削 |
| G190 | 机床复合固定循环: 键槽切削循环 |
| G191 | 机床复合固定循环: 纵向键槽切削循环 |
大隈车床 M 代码
| M 代码 | 功能描述 |
|---|---|
| M00 | 程序停止 |
| M01 | 可选停止 |
| M02 | 程序结束 |
| M03 | 主轴正转 CW |
| M04 | 主轴反转 CCW |
| M05 | 主轴停止 |
| M06 | 换刀 |
| M08 | 冷却液 ON |
| M09 | 冷却液 OFF |
| M12 | 机床主轴停止 |
| M13 | 机床主轴正转 CW |
| M14 | 机床主轴反转 CCW |
| M15 | C 轴定位 |
| M16 | C 轴定位 (负方向) |
| M17 | CEJ MATIC: 数据传输请求 |
| M18 | 后工序测量 RS232C: 数据传输请求 |
| M19 | 主轴定向停止 |
| M20 | 尾座屏蔽 OFF 或主轴干涉监控 OFF (对置双主轴机型) |
| M21 | 尾座屏蔽 ON 或主轴干涉监控 ON (对置双主轴机型) |
| M22 | 倒角 OFF |
| M23 | 倒角 ON |
| M24 | 卡盘屏蔽 OFF, 刀具干涉 OFF |
| M25 | 卡盘屏蔽 ON, 刀具干涉 ON |
| M26 | Z 轴方向螺纹导程 |
| M27 | X 轴方向螺纹导程 |
| M28 | 刀具干涉检查功能 OFF |
| M29 | 刀具干涉检查功能 ON |
| M30 | 程序结束 |
| M32 | 螺纹端面直线切入模式 (左端面) |
| M33 | 螺纹切削之字形切入 |
| M34 | 螺纹端面直线切入模式 (右端面) |
| M40 | 主轴档位空档 |
| M41 | 主轴档位 1 |
| M42 | 主轴档位 2 |
| M48 | 主轴转速覆盖忽略取消 |
| M49 | 主轴转速覆盖忽略 |
| M55 | 尾座套筒后退 |
| M56 | 尾座套筒前进 |
| M58 | 卡盘夹持压力低 |
| M59 | 卡盘夹持压力高 |
| M72 | ATC 单元位于接近位置 |
| M73 | 螺纹切削模式 1 |
| M74 | 螺纹切削模式 2 |
| M75 | 螺纹切削模式 3 |
| M76 | 集料器后退 |
| M77 | 集料器前进 |
| M78 | 稳定架松开 |
| M79 | 稳定架夹紧 |
| M80 | 过切前进 |
| M81 | 过切后退 |
| M83 | 卡盘夹紧 |
| M84 | 卡盘松开 |
| M85 | 粗车循环完成后不返回切削起点 (LAP) |
| M86 | 刀塔分度方向: CW (反向) |
| M87 | 取消 M86 |
| M98 | 尾座套筒推力低 |
| M99 | 尾座套筒推力高 |
| M109 | 取消 M110 |
| M110 | C 轴联接 |
| M134 | Z 轴推力监控 OFF |
| M135 | Z 轴推力监控 ON |
| M136 | 多重固定循环配置指定 |
| M137 | 测头联锁释放 ON |
| M138 | 测头联锁释放 OFF |
| M139 | 导程加工功能 — 学习运行 |
| M140 | 攻丝循环 M 刀具恒定旋转应答忽略 |
| M141 | C 轴夹紧/不夹紧选择 |
| M142 | 冷却液压力低 |
| M143 | 冷却液压力高 |
| M146 | C 轴松开 |
| M147 | C 轴夹紧 |
| M152 | M 刀具主轴联锁 ON |
| M153 | M 刀具主轴联锁 OFF |
| M161 | 进给速度覆盖固定 (100%) |
| M162 | 取消 M163 |
| M163 | M 刀具主轴转速覆盖固定 (100%) |
| M168 | 忽略 M 刀具主轴恒速应答 |
| M169 | C 轴不夹紧 |
| M191 | M 刀具主轴定向方向指定 CW |
| M192 | M 刀具主轴定向方向指定 CCW |
| M197 | 螺纹切削相位行程清除 |
| M211 | 键槽切削方式: 负方向 |
| M212 | 键槽切削方式: 之字形 |
| M213 | 键槽切削方式: 指定深度切入 |
| M214 | 键槽切削方式: 等深切入 |
数控机床
- 车床优劣势与应用全解析:从传统到数控的演进
- G代码与M代码大全:CNC编程入门到精通指南
- Fanuc 车床 G78 螺纹循环详解:与 G76 的异同对比
- Hurco 车床 G 代码完整参考:双屏/Max 控制台版
- Fanuc 21TB 数控车床 G20 车削循环深度掌握
- Centroid 车床 M 代码完整参考 (T 系列)
- Tormach Duality Lathe G 代码完整参考手册
- Hurco 车床 M 代码完整指南
- 大隈数控铣床 G 代码与 M 代码综合指南
- 数控铣床与车床 G 代码 M 代码综合参考指南
- NCT 201 G 代码完整参考:车床与铣床
- GSK983M CNC 铣削:精密钻削与铣削高级 G 代码功能