


Osai 10系列GTL编程综合实例:数控加工实战
Osai 10系列使用GTL高级编程语言的编程实例。
Osai GTL编程实例
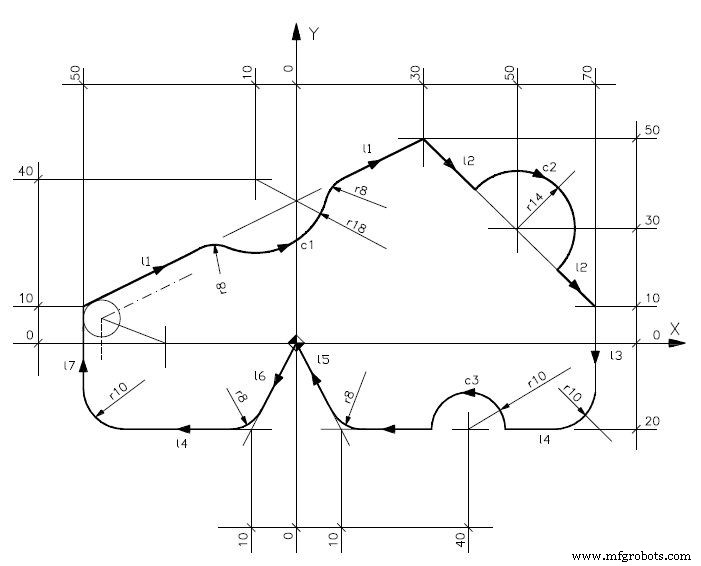
N1 (DIS,"EXAMPLE GTL")
N2 l1=X-50Y10,X30Y50
N3 l2=X30Y50,X70Y10
N4 l3=X70Y0,a-90
N5 l4=X=Y-20,a180
N6 l5=X10Y-20,X0Y0
N7 l6=X0Y0,X-10Y-20
N8 l7=X-50Y0,a90
N9 c1=I-10J40r18
N10 c2=I50J30r-14
N11 c3=I40J-20r10
N12 S...M...T3.3M6M....
N13 G0X-30Y0
N14 Z-10
N15 G21G42l7
N16 l1
N17 r-8
N18 c1
N19 r-8
N20 l1
N21 l2
N22 c2s2
N23 l2
N24 l3
N25 r-10
N26 l4
N27 c3s2
N28 l4
N29 r-8
N30 l5
N31 l6
N32 r-8
N33 l4
N34 r -10
N35 l7
N36 G20G40l1
N37 G0Z20
程序要点
- N2-N11:定义7条直线(l1-l7)和3个圆(c1-c3)
- l4=X=Y-20,a180:通过对称性定义直线
- c2=I50J30r-14:负半径表示圆的方向
- N15 G21G42l7:公制、左刀补、从l7开始加工
- s2:选择第2个交点
- r-8, r-10:倒斜角/倒圆角,负值表示方向
- N36 G20G40l1:英制、取消刀补、沿l1退刀
该程序演示了复杂轮廓的几何定义、多交点选择、倒角圆角混合加工等GTL核心功能。
数控机床