


Anilam G171圆形轮廓铣削循环:高效内外圆轮廓加工
G171圆形轮廓循环
Anilam G171圆形轮廓循环用于清理现有圆的内部或外部轮廓。
编程格式
G171 Xn Yn Hn Dn Zn An Rn Bn Sn In Jn Kn Pn
参数详解
| 参数 | 说明 |
|---|---|
| X | 中心X坐标。默认当前位置。选填 |
| Y | 中心Y坐标。默认当前位置。选填 |
| H | Z轴绝对起始(快移)高度(必须在切削面上方0.1英寸或2mm)。快移执行。必填 |
| D | 圆成品直径。负值反转切削方向和起止点。必填 |
| Z | 成品轮廓绝对深度。必填 |
| A | 内/外轮廓选择。必选。0=内、1=外 |
| R | 每层斜坡距离。选填 |
| B | 每层Z轴切深增量。选填 |
| S | 精加工前留余量。默认0。负值留余量不精加工。选填 |
| I | Z轴进给速度。选填 |
| J | 粗加工进给速度。选填 |
| K | 精加工进给速度。选填 |
| P | 退刀高度 |
运行过程
执行时,CNC快移到斜坡#1起始位置,快移到H(起始高度),然后进给到第一层切深。机床沿斜坡#1进给进入轮廓,切削圆到指定D(直径),然后沿斜坡#2离开工件。加工外轮廓时,刀具沿斜坡#1进入、斜坡#2离开,如下图所示。
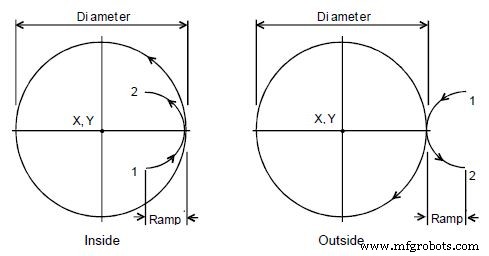
内外轮廓斜坡位置
圆形轮廓循环自动补偿刀具直径。G171指令前必须激活正确的刀具直径。
注意事项
- 输入B(Z最大切深)时,CNC从H(Z起始高度)到Z(Z深度)自动计算层数,每层切深B
- 输入S(精加工余量)时,轮廓和深度留余量精加工。精加工到输入直径。负S值留余量不精加工
- 未输入J/K时按当前进给执行。J控制粗加工进给,K控制精加工进给
数控机床