


Fanuc G87 侧钻固定循环:高精度加工 3 个 120° 间距孔
Fanuc G87 侧钻固定循环
G87 侧钻循环利用动力刀具在工件圆周表面钻孔,适用于车铣复合机床的径向钻孔作业。
G87 侧钻编程实例
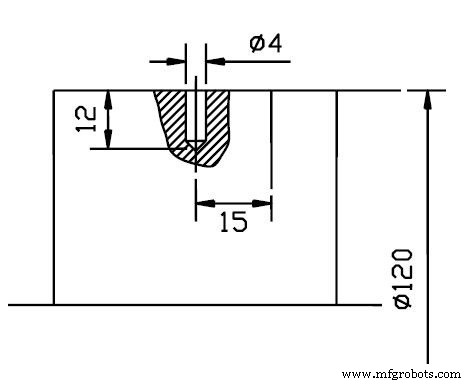
3 个孔,间距 120°
O0021 G21;
G10 P0 X0 Z-100;
N8 G28 U0. T808 (径向 4mm 钻头) M5 M45
G28 H0 G97 S3500 M3
G0 G80 G98 X122. Z-15.
G87 X96. Q3000 M90 F350.
C120. Q1000 M17
C240. Q1000 M17
G80 M5 M44
G0 X150. Z150. M9 M1
代码逐行解析
| 行号 | 功能 |
|---|---|
| O0021 G21 | 程序号,公制输入 |
| G10 P0 X0 Z-100 | 设定工件坐标系原点 |
| N8 G28 U0. T808 | 回参考点、选刀 (4mm 径向钻头) |
| M5 M45 | 主轴停止、动力刀具解钳 |
| G28 H0 G97 S3500 M3 | C 轴回零、恒转速模式、主轴正转 3500 rpm |
| G0 G80 G98 X122. Z-15. | 快速定位到钻孔起始平面 (X 径向位置、Z 轴位置) |
| G87 X96. Q3000 M90 F350. | 启动 G87:钻深 X96 (直径值),每刀切深 Q3000 μm (3mm),M90 象限切削模式,进给 350 mm/min |
| C120. Q1000 M17 | C 轴旋转 120°,第 2 孔,切深 1mm,M17 夹紧 C 轴 |
| C240. Q1000 M17 | C 轴旋转 240°,第 3 孔,同参数 |
| G80 M5 M44 | 取消固定循环、主轴停止、动力刀具夹钳 |
| G0 X150. Z150. M9 M1 | 退到安全点、关冷却、程序可选停 |
关键参数说明
- X:钻孔最终直径位置 (绝对值,直径编程)。
- Q:每次切深 (μm),实现啄钻排屑。
- M90:启用象限切削模式 (可选),改善切屑断裂。
- M17/M18:C 轴夹紧/松开,确保钻孔时 C 轴不转动。
编程技巧
- 使用
C地址直接增量/绝对定位角度,无需子程序循环。 - 每孔可单独设定
Q值,适应不同深径比。 - M17 为可选,循环内部会自动解夹/夹紧索引。
适用机型
Fanuc 0i-TF/31i/32i 等车铣复合系统,需配备 C 轴与动力刀座。
数控机床
- 精通Fanuc G75槽加工循环:CNC编程分步指南
- Fanuc G73型面循环:CNC程序示例与指南
- Fanuc G90车削循环:高效车削操作CNC程序实例
- CNC铣床实例:精通G81钻削固定循环
- Fanuc CNC G81钻削循环程序:分步实例教学
- Fanuc G94 端面车削循环详解:CNC 车削编程实战指南
- Fanuc G72 端面粗车循环演示:单行/双行格式编程全解析
- Fanuc G72 端面循环单行格式编程教程:10T/11T/15T 控制器适用
- 精通 G83 啄钻循环:高效深孔加工实例
- Fanuc G83 啄钻循环:深孔钻削编程指南
- 综合 CNC 程序演示:G81 钻削与 G84 攻丝循环完整应用
- CNC 车床钻削循环示例:Sinumerik CYCLE81 高效加工