
CNC车床G33螺纹切削编程实例详解
投稿:Brian
概述
一个简单基础的CNC车床螺纹切削程序示例。
程序采用G33螺纹G代码进行切削。
此处仅编程一刀切削,可根据工件材料和实际情况添加多刀切削。
工件图纸
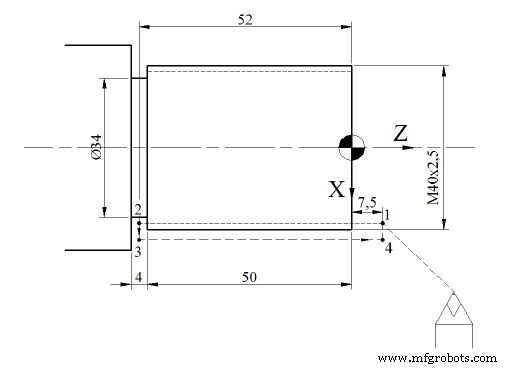
CNC程序
%
N10 T103 M06
N20 G97 S640 M03
N30 G00 X36.93 Z7.5 M08
N40 G33 K2.5 Z-52
N50 G00 X45
N60 Z7.5
N70 X200 Z200 M09
N80 M30
数控机床

 亿迅智能制造网
投稿:Brian
一个简单基础的CNC车床螺纹切削程序示例。
程序采用G33螺纹G代码进行切削。
此处仅编程一刀切削,可根据工件材料和实际情况添加多刀切削。
% N10 T103 M06 N20 G97 S640 M03 N30 G00 X36.93 Z7.5 M08 N40 G33 K2.5 Z-52 N50 G00 X45 N60 Z7.5 N70 X200 Z200 M09 N80 M30
数控机床
投稿:BEATA 概述 NUM CNC车床程序示例,展示NUM CNC循环的应用:G64 车/端面粗加工循环G65 槽粗加工循环G87 破屑钻削循环整个加工过程使用多把刀具协作完成。 工件图纸 CNC程序 %1111 (EBAUCHE T2 D2) (FINITION T3 D3) (CENTRAGE DIAM 5 T7 D7) (PERCAGE DIAM 6 T8 D8) N10 G90 G71 G40 G80 G92 S4000 (INITIALIS) (USINAGE EBAUCHE PARAXIAL) N20 G0 G52 X0 Z0 N30 T1 D1 M6 (OUTIL
提交者:Vikram摘要数控车床程序多次调用子程序切削相同图形。子程序使用U/W代替X/Z使程序更易理解和调试。加工图纸CNC程序主程序: N5 G90 F0.2 S1200 T0101 M04 N10 G00 X40 Z0 N20 M98 P37000 (调用子程序O7000三次) N30 G01 W-30 N40 G28 U0 W0 N50 M05 M30 子程序: O7000; G01 U0 W-30 G02 U0 W-10 R5 N60 M99
Osai 10系列允许程序员使用标准编程语言(G1-G2-G3)或GTL高级几何编程语言编写数控程序。本文提供一个完整的Osai GTL编程实例。 Osai数控GTL程序实例 N1 (DIS,EXAMPLE 3) N2 S...F...T1.1M6 M... N3 o1=X20 Y21 a45 N4 l1=X0 Y-60,a180 N5 l2=X50 Y0,a90 N6 c6=o1 I-38 J-35 r10 N7 l3=c6,a135 N8 l4=c6,a-45 N9 l5=X0 Y-50,a180 N10 l6=X-50 Y-65,a60 N11 l7=X-25 Y0,a90 N12 c
概述 本程序演示如何在 CNC 车床上对已钻孔工件进行内孔精镗加工,包含端面处理、直孔镗削、阶梯孔与退刀路径。 工件图纸 CNC 程序代码 O0003; N10 G10 P0 Z-85; (坐标系设定) N20 T606; (镗刀) N30 G50 S2000; (限速) N40 G96 G99 S180 F.2 M4 M8 M200; (恒线速/进给) N50 G0 X44 Z2; (快速进刀到孔口) N60 G1 Z0; (端面轻切) N70 X40 Z-