


掌握自动化五轴加工:简化方案实现高效生产
视频播放速度加快,展示夹爪从机床储料架取另一托盘的过程。
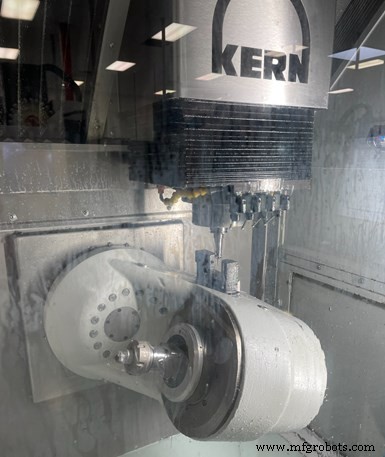
Challenge Machine利用新五轴机床摆动B轴铸件侧面的激光探针进行刀具预设定,在无人值守加工循环中检测刀具断裂并追踪磨损(特定应用)。
位于明尼苏达州Blaine的Challenge Machine专精于小型复杂零件加工——部分极微小。设备涵盖B轴瑞士型车床、带分度工作台的立加(提供四轴/五轴旋转)、高速真五轴加工中心。
虽瑞士型靠棒料送料实现长时段无人值守,但所有铣削设备至今仍需人工上下料。最新五轴机床集成工装托盘交换器与大容量刀库(ATC),支持白天无人值守、夜间无灯运行。此外,CNC功能结合触发式测头程序,基于单一运动学点建立单一工件坐标系,简化编程。
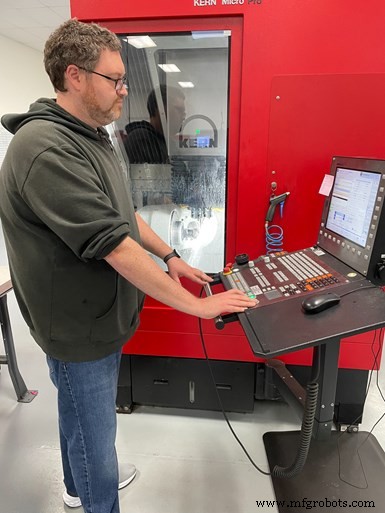
机加工工Brandon Gill是Micro Pro的主力程序员、调试员与操作员。他赞赏基于Heidenhain TNC 640 CNC与测头程序、以单一运动学点/工件坐标系编程操作,而非使用G54/G55 G代码偏置。
该自动化五轴机床为德国Kern Microtechnik的Micro Pro(美称Kern Precision,位于伊利诺伊州Addison)。总经理Aaron Schreiber透露,车间酝酿该高端平台15年,投资不菲。但因ISO 13485认证车间在部分铣削五轴分度机床上加工日增的医疗零件时遭遇精度、重复定位精度、表面光洁度问题,且新机床全身冷却通道抑制热变形,可靠加工长循环周期的复杂零件,遂于2019年底下单。这些能力让车间有信心设置其连续自主运行数天甚至数周。
让它跑起来
Jim Betland 1999年在地下室创立Challenge Machine。早期大量业务为半导体行业微加工。近期被明尼阿波利斯的Assurance Manufacturing收购,仍专注“小而精”(零件尺寸微小、关注微加工细节)。Schreiber称销售额同比增15%,车间加大医疗市场布局并切入航空航天。
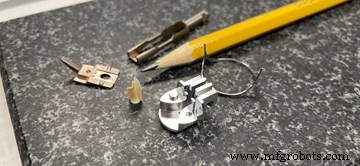
车间在Micro Pro上加工多材质多品种零件。典型月份跑10-15个不同零件号,多为3小时以上循环周期。
据Kern介绍,Micro Pro采用静压导轨、线性驱动、超高性能混凝土(UHPC)单体底座,定位精度<2μm,重复定位精度<1μm。专为小型零件设计,XYZ行程350×220×250mm,摆动B轴旋转220°。Schreiber赞赏其仅43 sq ft占地面积,因车间16000 sq ft恒温恒湿厂房地皮紧张(也是计划近年搬迁的原因)。
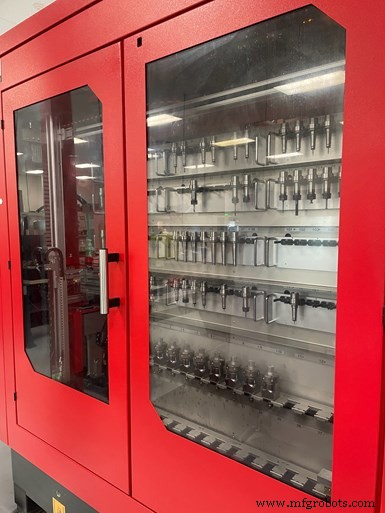
刀具与工装托盘存放于机床侧边。可容纳30个工装托盘、109把刀具。车间在Micro Pro(43000 rpm HSK40主轴)上用过最小刀具直径0.003英寸。
Challenge Machine的Micro Pro采用Erowa零点定位工装系统带动力卡盘,重复定位精度<0.0001英寸。机床侧边封闭多层货架存放30托盘、109刀柄。集成工件交换器自动将装有毛坯(车间常用圆棒料夹于弹簧夹头)的托盘送至卡盘,完工后取走存放。
工件与刀具存储容量赋予排产灵活性:同类零件大批量时可装载冗余刀具;小批量多品种时可装载不同刀具与毛坯托盘并行加工。
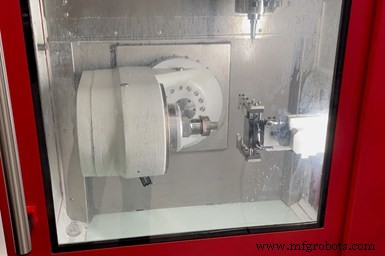
集成工件交换器自动送入带材料托盘(常为弹簧夹头夹持圆棒料)至工作台,完工后取走。Erowa零点定位系统动力卡盘重复定位精度<0.003mm。
虽批量看似不大(多为原型件/小批量),但单件循环周期往往很长。有时连续无人运行3周,3小时循环周期司空见惯。例:Micro Pro从1.25英寸棒料加工主动脉瓣修复用钛医疗零件,壁厚0.014英寸,去除率97%。
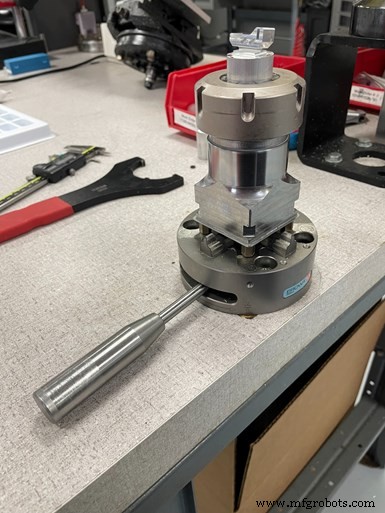
此处卡盘仅用于人工卸载完工件、装载新料。
此类应用及血泵叶轮需全五轴轮廓加工。车间也受益于对更棱柱状零件实施3+2定位加工,而非跨多机多装夹。
为进一步支撑无人值守,车间利用Blum-Novotest激光探针(装于摆动B轴铸件侧)预设定刀具,在无人循环中监测刀具断裂与磨损(特定应用)。
机加工工Brandon Gill是Micro Pro主力程序员/调试/操作员。他坦言初期适应Heidenhain TNC 640 CNC(车间首台该品牌)有小挑战,仅是熟悉界面与功能入口。他赞赏基于单一运动学点/工件坐标系编程,而非G54/G55偏置。车间用GibbsCAM为此机床及其他铣床编程。
事实上,Gill直言正是这些能力让Micro Pro成为他最爱编程操作的机床。
将瑞士型视为五轴机床
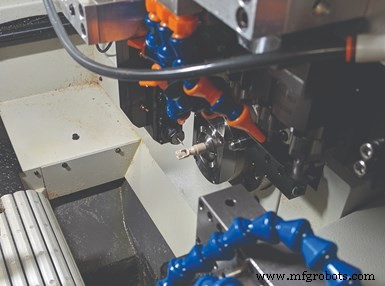
某复杂医疗零件推动车间引入首台瑞士型车床——具可编程摆动B轴与动力刀位。2015年购入Marubeni Citizen-Cincom L220。此前该植入级PEEK(聚醚醚酮)膝关节置换零件跨两台CNC机床:五轴铣削主体(循环45分钟)、三轴机床完成(15分钟)。L220单机15分钟完成。
车间发现此类机床刀具策略需巧思。不同于大容量刀库的CNC铣床,瑞士型刀位有限。L220有5车削工位、3主轴侧工位、6对向工位(3动/3静)、8后柱工位(4动/4静)、4 B轴刀架动力工位。无法像铣床用成型刀等特种刀具,必须创造性使用球刀、镗刀、槽刀等创建复杂特征,如PEEK膝关节零件的钟形内孔几何。
工业设备
- 探索六大核心 CNC 加工机床类型:精密制造的利器图谱
- 五轴CNC加工深度解析:优势、应用与编程实战
- 五轴铣床完全指南:技术特点与选型建议
- Busch Precision拓展大型复杂零件加工领域
- Tong-Tai四轴TVL-40-S4W立车:缩短铝轮加工时间
- Mazak Hyper Quadrex 150 MSY:双主轴棒料加工系统
- EMAG USC 11/21四轴油管车床:双刀塔同步车削高精高效
- Hurco WinMax一体化控制赋能11款高性能机床
- 精密基石:Metalex Manufacturing的30英尺混凝土巨制基座
- Emag VT 2-4:精密四轴立式车削,加工长达 400 mm 轴类
- 瑞士型车削机:起源、优势与工业应用全解析
- 革新加工模式:兼顾精度与柔性的多中心机床