亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网

3D打印跨度从直观的熔融挤出成型(FFF)到高阶激光辅助技术。定向能量沉积(DED)代表后者,利用高功率激光在沉积瞬间熔融原料。 什么是DED 3D打印? DED是激光导向增材制造工艺,同步从喷嘴沉积材料并用聚焦光束熔融。打印机激光在原料——常为金属或聚合物复合材料——挤出瞬间作用,制成固化轨迹形成零件下一层。 FFF与DED对比 两者同为逐层构建,但机制显著分歧。FFF挤出热塑性耗材丝,依赖耗材自热与打印机加热喷嘴熔融分层。DED引入额外激光加热步骤;激光不仅熔融材料,还提供定向能量增强结合、降低气孔率。 DED打印机如何操作 典型DED机器含两核心子系统: 材料输送 — 线轴或耗材送料机
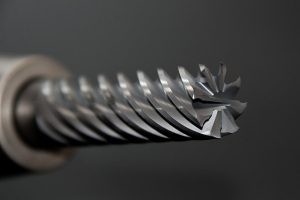
铣床是使用旋转刀具成形固定工件的精密制造工具。区别于旋转工件的车床,铣床保持材料静止而刀具切削、钻孔、轮廓加工。 #1 发明于18世纪 首台真正铣床现身18世纪。法国工程师Jacques de Vaucanson于1745年专利旋转锉刀,酷似现代铣削。几十年后Samuel Rehe制造出功能原型,奠定铣床作为工业制造基石的地位。 #2 卧式或立式布局 铣床通常按刀具朝向分类:立式或卧式。立式铣床主轴直立,适合钻孔、攻丝、复杂轮廓切削。卧式铣床主轴平行工作台,为重切削提供更大稳定性。 #3 产生切屑 每次切削铣床产生切屑——刀具脱离的细小金属碎片。切屑是材料去除自然副产品,制造商常规收集回收,减
您是否好奇设计师与消费者在哪里买卖3D模型?3D打印模型交易平台是连接专业设计师与任何需要即打即用物体的人的在线枢纽。用户无需从零设计,可浏览庞大预设计文件库,下载完美匹配项目的模型。 3D打印模型交易平台长什么样 这些平台——通常为网站——作为创作者与买家间可信中介。托管数千STL、OBJ、3MF等格式CAD文件,即时下载。平台处理授权、定价,有时甚至提供打印服务。 企业与爱好者为何偏好交易平台 Statista研究显示3D打印模型交易平台板块同比增长21%,反映强劲需求。优势显而易见: 省时 — 无需从头设计;几分钟找到验证済み文件。 高性价比 — 批量购买或订阅制降低单次打印成本。 质

大多数消费者认为3D打印是塑料技术,但现代工业打印机可生产高强度金属零件。这些机器不像传统FFF打印机挤出熔融金属,而是采用粉末床熔融法逐层构建物体。 金属3D打印基础 金属打印机在成型板上沉积细粉末——典型30–60µm范围。粉末常为钢、钛、铝或特种合金。铺层后,高能源选择性熔融颗粒,将其结合成实体壳。过程重复直至零件完成。 因金属粉末干燥不流动,结合通过烧结(加热至熔点以下使颗粒聚合)或熔融(完全液化金属)实现。两法均依赖精准温控保全尺寸精度与材料性能。 关键金属打印技术 电子束熔融(EBM) 在真空腔室用聚焦电子束熔融粉末层。EBM特别适配钛合金,提供优异表面光洁度与低残余应力。 选择性
螺丝是工业与日常生活中最普及的紧固件。区别于依赖螺母的螺栓,螺丝通过自攻螺纹咬入材料固定两或多表面。虽您可能用过无数次螺丝,但未必知晓每个组件功能。本指南拆解虚拟所有螺丝类型共有的核心部件。 尖端 尖端,亦称尖点,是螺丝最前端。锋利锥形尖端允许螺丝咬入材料并启动切削动作。硬基材中,窄尖端对顺利穿透至关重要;钝或宽尖端会导致阻力甚至损伤。 螺纹 螺纹为环绕杆部的螺旋棱。螺丝转动时,螺纹从孔中剪切材料,有效“铲出”并形成牢固机械结合。螺距、深度、轮廓随应用变化,在ISO 6812或ANSI/ASME B1.1等标准中规定。 杆部 杆部是头部与螺纹段间的核心轴。许多木螺丝在螺纹段上方设非螺纹杆部,提
3D打印已成当代制造基石,实现跨行业快速原型与按需生产。虽存在多种增材技术,但共依赖同一基石:计算机辅助设计(CAD)。零件打印前,必须由熟练设计师用CAD软件数字化渲染。 什么是CAD? 计算机辅助设计是使用专用软件创建物体详细数字模型的实践。制造业中,CAD工具让工程师定义精确几何、尺寸、公差,确保打印件满足功能与美学要求。虽各程序各有强项,但所有CAD平台共享核心能力:三维建模、参数化编辑、导出3D打印机可解析的文件格式。 行业主流CAD平台: AutoCAD — 二维绘图与三维建模行业标准。 FreeCAD — 开源参数化建模,高性价比工作流。 CATIA — 面向航空航天汽车的高级
3D打印中,许多系统以液态或半固态挤出加热树脂构建层。该技术提供一致材料流、减少鬼影等缺陷,但最终零件必须固态。光固化——亦称紫外固化——提供将沉积树脂转化为耐用刚性物体的关键步骤。 光固化基础 光固化是依赖紫外光(UV)引发特制树脂聚合反应的固化工艺。紫外光束击中树脂时,自由基链式反应形成,交联聚合物链,将材料从流体转化为固态。该工艺是许多树脂基3D打印机的核心。 并非所有打印材料均可用紫外光固化;仅光聚合物树脂经设计响应紫外照射。标准热塑性塑料或金属粉末不受同光影响,这也是树脂打印机区别于FDM或金属激光打印机的原因。 工作原理 典型SLA、DLP或CLIP循环中,打印机通过在成型平台分配
3D打印为原型与成品提供快速、高性价比制造。但忽视安全规程,技术也会带来风险。 #1 — 佩戴护目镜 眼部防护至关重要。美国劳工统计局报告每年约2万工伤眼部受伤。虽3D打印相关事件罕见,但可能发生。护目镜防飞溅热材料与飞溅碎屑。 #2 — 双手远离高温区 多数3D打印机将耗材丝或树脂加热至200–400°F后沉积。直接接触可造成严重烫伤。待打印机与打印件冷却后再操作。 #3 — 避免宽松衣物 高速皮带、线轴、挤出机可勾住宽松衣物。贴身服装降低缠绕风险,保护您免受运动部件伤害。 #4 — 监控温度设置 各材料有特定固化温度。超温可释放有毒烟雾。按厂商推荐温度设定打印机,防化学暴露。 #5 — 确
精密加工领域,刨削与成形是将原材料塑形为成品的两大基础工艺。虽共享材料去除共同目标,但各自力学机制迥异、表面特性不同。理解这些细微差别助制造商针对特定零件或生产需求选用最有效方法。 什么是刨削? 刨削是传统加工技术:静止刀具压向旋转工件。材料在刀刃下转动时,刀具切除薄层,产出平面。此动作得名“刨削”。刀刃典型为直硬质合金刀片,进给率精准控制以维持一致表面光洁度。 什么是成形? 成形反转刨削运动:工件固定,旋转刀具在其表面往复移动。刀具线性运动单次通过去除材料,允许创建复杂形状——但通常不如刨削提供完美平面。成形适合切削内角、槽、键槽等不要求平面光洁度的场景。 制造商如何选择 刨削与成形均可靠产
增材制造中,桥接是连接打印件两处凸起部位的关键特征,防止下垂坍塌。专业3D打印服务依赖桥接维持结构完整,尤其针对多悬垂或复杂几何零件。 什么是桥接? 桥接是跨越两个支撑间间隙的刻意挤出耗材丝线。如其建筑同名,它呈水平“桥”跨越表面,支撑原本无支撑会掉落的材料,直至后续层锁定。 大多数可打印模型含一个或多个需桥接的凸起区域。通过在两高点间打印短直线耗材丝,桥接创建临时脚手架,保持悬垂固化直到后续层锁定。 桥接如何工作 桥接利用耗材在空气中快速冷却。因无支撑,挤出材料必须快速固化避免下垂。若熔融过久,桥接将下垂,危及整个零件。 成功桥接需双管齐下:低速挤出配合强力冷却。打印机固件降低喷嘴温度打印桥
并非所有线缆都是铜或铝。当速度与可靠性至关重要时,数据通过称为光纤的玻璃丝传输。如今,光纤驱动全球互联网骨干,将家庭与企业连接至极速、抗干扰网络。 什么是光纤? 光纤——亦称光导纤维——由成千上万微观玻璃丝(二氧化硅)捆绑而成。每根丝径约等于人发丝,却能以光速传输数字信号,在数十公里距离实现10Gbps或更高带宽。 制造商用标准标识线缆结构、性能、用途。常见标称: OFC(光纤缆) OFN(光纤网络) OFCG(通用光纤缆) OFNG(通用光纤网络) OFCP(防护型光纤缆) POFCR(塑料光纤缆-电阻) OFNR(韧性光纤网络) ADSS(非对称数字用户信令) OSP(室外服务面板) M
3D打印作为领先增材制造技术,通过专用喷嘴逐层沉积原材料构建物体。虽打印机型号繁多,但均遵循一致工作流:准备、构建、后处理。 阶段一:准备 打印开始前,设计须以数字形式存在。工程师在CAD软件创建三维模型,产出勾勒每个尺寸与细节的精准文件。文件定稿后传输至打印机控制系统,解析为机器专用指令。准备亦含打印机校准、选材、打印平台设置,确保精准粘附与尺寸稳定。 阶段二:构建 构建阶段,打印机遵循CAD指令通过喷嘴挤出材料。喷嘴形状决定分辨率与表面光洁度,挤出速率与温度针对所选耗材丝或树脂调优。材料逐层铺设,经冷却或固化成型。这种精准受控沉积让内部晶格、悬垂等复杂几何无需传统模具即可制造。 阶段三:后
3D打印设计中两术语高频出现:内部填充与外壳。二者是每次打印的核心组成,决定强度、用料、打印时间。下文解释含义、差异与重要性。 什么是内部填充? 内部填充是填充零件内部的材料。按切片软件选定模式逐层沉积——常见为线条、网格、蜂窝、吉罗伊德。用户可指定填充密度(百分比)。0%产出空心件,100%为全实心。工业级打印典型用20–40%平衡强度与省材。Autodesk研究显示,拉伸测试中20%填充对许多耗材强度可匹配100%。 什么是外壳? 外壳,亦称周边或外层,包裹零件外部。形成可见表面与结构包络。壁厚常以周圈数表示(如2×0.4mm)。较厚外壳提升尺寸精度与表面光洁度,较薄则减时间省材。同填充一
注塑成型自19世纪末以来一直是塑料制造的支柱。尽管增材制造快速增长,问题依然存在:3D打印真能取代注塑成型吗? 理解注塑成型 注塑成型是高速工艺,将熔融塑料注入精密模具型腔。材料冷却后成品顶出。该法因速度、重复性、规模化复杂几何能力而受青睐。 3D打印带来什么 3D打印即增材制造,从数字模型逐层构建零件。不同技术——FDM、SLS、SLA等——使用热塑性塑料、树脂或金属粉末。结果是极少模具成本的快速原型或小批量生产。 为何3D打印尚不能取代注塑成型 尽管增材制造持续进步,注塑成型在吞吐量、尺寸精度、大批量生产材料性能上仍胜出。模具前期成本可摊销至大批量,而3D打印擅长定制化与短期经济性。 行业
在紧固件世界,螺丝无处不在——从家具组装到结构建设。区别于螺栓,螺丝具尖端与外螺纹,咬入材料形成牢固结合。在琳琅满目螺丝类型中,环眼螺丝以其独特环形头部脱颖而出,专为悬挂应用设计。 什么是环眼螺丝? 亦称螺丝环,环眼螺丝的标志性特征是螺纹杆顶端的环形吊耳。区别于平头或十字头螺丝用螺丝刀拧入,环眼螺丝通过拧入预钻孔安装,常用扳手或T型手柄。环形头无法用普通螺丝刀转动,安装稍繁琐,但为绳索、挂钩、装饰品提供坚固挂载点。 环眼螺丝常用于悬挂相框、镜子、搁架、小工具,适用于住宅与商业场景。其环形头可适配各类配件——夹具、绳索、挂钩——适合轻至中等载荷。 环眼螺丝如何工作 功能核心在于环形头与螺纹杆。螺
在每个3D打印工作流中,打印平台是支撑物体逐层构建的基石。虽多材料可胜任,玻璃凭借经验证的性能与可靠性成为行业标准。 均匀热分布 玻璃平台跨表面均匀分布热量。这种均匀性防止导致翘边与尺寸不准的局部温度峰值。区别于聚合物或金属平台,玻璃在熔融沉积建模(FDM)等工艺典型高温下抗变形。 光滑无纹理表面 因玻璃提供绝对平整、镜面级光滑表面,最终件保留设计公差。粗糙或有颗粒感的平台会将纹理压印到打印件,损害美观与精度。玻璃上材料直接粘附于纯净表面,产出更锐利边缘与更清洁轮廓。 卓越耐久性 高纯石英玻璃本质耐磨、耐化学暴露、耐热循环。聚合物平台反复使用后降解,玻璃板可连续运行多年无性能损失。 非粘性与易
每台3D打印机都依赖喷嘴将材料挤出至成型平台。主流打印机单喷嘴,但新兴多喷嘴3D打印机配备两个或更多喷嘴,各自可处理不同耗材丝或树脂。这些机器专为多材料增材制造设计,让设计师在单个零件中融合不同材料——如刚性塑料、柔性弹性体、甚至导电耗材丝。 多喷嘴3D打印机基础 区别于常规单喷嘴机,多喷嘴打印机在打印头组件上安装多个挤出头。视型号而定,可有两三或四个独立喷嘴。各喷嘴可装载不同材料,由独立挤出机构驱动,确保对材料流量与温度的精准控制。此架构开启单材料无法实现的复杂几何大门。 多喷嘴3D打印机如何工作 核心操作同任意FDM或树脂打印机:材料加热(或固化)逐层沉积。关键差异在于材料分配——各喷嘴将
挤出是现代3D打印的基石。打印机形态虽多——熔融挤出成型(FFF)、光固化(SLA)、选择性激光烧结(SLS)——但大多依赖材料经细喷嘴挤出逐层构建。该工艺保证均匀性、尺寸精度与表面光洁度,对原型与量产均至关重要。 什么是挤出? 挤出是强制材料通过模具或喷嘴、按模具截面成形的机械动作。材料通常预热以增加流动性再推过开口。挤出后材料采纳模具几何,允许从单一连续流生产复杂几何。 三大主要挤出体制:热挤出: 材料加热至再结晶温度以上,高度可变形。温挤出: 材料加热至熔点以下,平衡加工性与结构完整性。冷挤出: 近室温挤出,适用于需最小热输入的金属与复合材料。 熔融挤出成型(FFF)中的挤出 FFF中,
冲击挤压是一种大力金属成形技术,通过冲压机——机械或液压——强制金属坯料通过模具成形。区别于常规挤压,它在室温或接近室温下以单次强大冲击使坯料变形。 冲击挤压如何工作 工艺中,金属坯料置于冲头与模具之间。冲压机启动时,冲头撞击坯料,单次快速冲击将其推过模具。坯料采纳模具几何,退出后顶出装置移除成品。 核心优势 冲击挤压提供多重优势,吸引制造商采用: 冷加工 — 无需预热,节能且减少变形。 单冲击操作 — 循环时间短、模具磨损低。 高精度 — 坯料紧贴模具形状与尺寸。 通用性 — 适合生产紧固件如螺丝螺栓,光滑坯料配合纹理模具形成螺纹表面。 典型应用 凭借速度与精度,冲击挤压常用于制造紧固件
钢——坚韧的铁碳合金——支撑现代基建,从螺栓到桥梁。然而其强度易受顽固敌人侵蚀:腐蚀。理解钢衰败背后的科学是保障结构安全、延长使用寿命的第一步。 什么是腐蚀? 腐蚀是将纯金属转化为其氧化物的电化学反应。钢的情况是铁原子与氧、水分作用,生成氧化铁即锈。过程不可避免,但可通过合理材料与处理控制。 钢为何腐蚀? 钢含铁,对氧高反应性。即使干燥空气中,大气氧也能渗透金属表面。水或湿度存在时反应加速,生成保护性却终究破坏性的锈层。所有钢牌号均易感,但抗性各异。 验证有效的防腐蚀策略 工程师与制造商采用多种经验证方法保护钢材: 不锈钢 — 加入约11%铬,金属形成薄而自修复的钝化膜,隔绝铁与氧。该钝化层
工业设备