亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网

轴承对于机械平稳旋转至关重要。它们由一个带中心孔的座体组成,容纳轴使其以最小摩擦转动。虽然所有轴承共享这一基本设计,但立式轴承座(也称普卢默块)为许多工业应用提供了坚固、即装即用的解决方案。 什么是立式轴承座? 立式轴承座是一种可安装的座体单元,其核心包含轴承组件。座体两侧延伸至轴承之外,设有小安装孔。这些孔接受紧固件,使座体能牢固螺栓连接到工作面或框架。中心腔容纳轴,内圈钢球和保持架提供径向和轴向支撑,实现平稳、低摩擦旋转。 立式轴承座的关键组件 1. 座体 —— 通常由不锈钢或铸铁等高强度材料制造,保护内部轴承并提供安装点。 2. 中心孔 —— 接受轴的开口;其直径与轴规格匹配。 3.
从牛仔裤、鞋类到线缆管道和数据驱动器,垫圈(通常称为扣眼)无处不在。这些小型环形插件设计为紧贴预钻孔内,固定组件并保护它们免受磨损边缘的侵害。 什么是垫圈? 垫圈是一种薄圆形件,嵌入预钻孔中。与用于密封流体或气体连接的 O 形圈不同,垫圈提供机械保护和稳定性。大多数垫圈带有扩张或“扇形”侧壁,能夹紧周围材料,防止滑动并确保长久贴合。也存在直壁垫圈,但扩张设计因安全性更佳而更受青睐。 垫圈常用材料包括: 塑料(PVC、尼龙、聚碳酸酯) 橡胶(EPDM、硅胶) 铝 钢 铜 垫圈的关键应用 线缆保护 在工业机械和电气外壳中,线缆常穿过金属或复合面板的钻孔。没有垫圈,锋利边缘会切割线缆绝缘层,
3D 打印正在重塑制造业。研究表明,原型制作、概念验证和小批量生产是其前三大应用场景。虽然工业级打印机动辄数米大小,但桌面级 3D 打印机体积紧凑,足以放在办公桌上。 什么是桌面级 3D 打印机? 桌面级 3D 打印机是一种紧凑型设备,能直接在工作台上利用原材料(通常是丝材)制造物体。其占地面积小,无需专用实验室空间,非常适合办公室和小型车间使用。 企业为何青睐桌面级 3D 打印机 小型工厂或研发实验室往往空间紧张。桌面打印机可稳妥地放在桌面上,释放宝贵的地面面积。此外,它们具有成本优势:一台优质机型售价通常在 1000 美元以下,而工业级设备动辄数万至数十万美元。 事实上,商业用户主导市
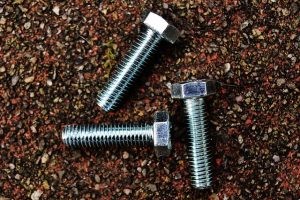
螺栓是几乎所有机械装配中不可或缺的紧固件。虽共享基础设计,但每个部件在确保安全、抗振接头中扮演关键角色。下文拆解构成可靠高效螺栓的核心要素。 头部 头部位于螺栓顶端,提供工具主要抓持面。视应用而定,螺栓采用多种头型,各因其扭矩特性与易用性被选用: 六角: 经典六边形头,配合标准扳手或套筒组。 开槽六角: 六角形含单槽,可用平头螺丝刀,平衡扭矩容量与空间限制。 内六角圆柱头: 扁平头设计用于冲击工具与快速扭矩施加。 所有情况下,头部设计确保螺栓可高效拧紧或松开,无论狭窄装配还是现场环境。 杆部 杆部是头部正下方光滑无螺纹部分。其核心作用是维持连接件对齐、防止振动或动态载荷导致相对移动。坚固杆
紧固件设计有特定凹槽——常称驱动型式 — 以适配各类螺丝刀或批头形状。这些凹槽决定紧固件拧紧方式、可传递扭矩大小、抗滑出能力。下文梳理最常见驱动槽型并解释各自最佳适用场景。 方槽(Robertson) 方槽驱动型式,亦称Robertson,头部具真正方形槽。此设计传递扭矩高于多数类型,显著降低凸出风险。基于这些优势,方槽成干墙框架、橱柜、一般木工项目的标准选择。 一字槽 一字槽为单横向凹槽,配合平头批头使用。虽扭矩传递低于方槽或十字槽,但对轻量应用如简单家具组装、基础木工(仅需微小扭转力)足矣。 十字槽(Phillips) 十字/Phillips槽呈带中腹十字形凹槽。设计允许高扭矩下批头凸出,
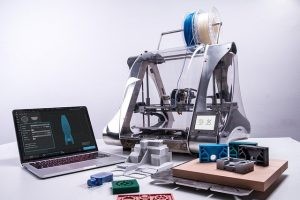
热塑性材料仍是现代3D打印基石。几乎每台熔融挤出成型(FFF)打印机依赖一卷热塑性耗材丝逐层构建物体。打印时,打印机将耗材送入加热喷嘴熔融,挤出精准流沉积于成型板。材料冷却后硬化,形成零件下一层。 什么是热塑性材料? 热塑性材料是受热软化、冷却固化的聚合物。自然状态下刚性,但加热至玻璃化转变温度以上变柔软可塑形。这种可逆行为使其成为挤出基制造的理想选择。 挤出就绪设计 FFF打印机围绕挤出工艺工程化。加热喷嘴几何控制挤出耗材截面,确保层沉积一致。热塑性材料流动特性让打印机以精细细节与强层间结合构建复杂几何。 丰富色彩选择 热塑性材料最大优势之一是色彩通用性。从鲜艳原色到金属光泽、定制染料,制造
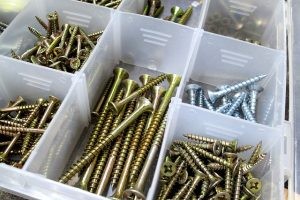
所有螺丝——除特殊“头部凹陷”品种外——均有头部:接受螺丝刀或钻头的部分。虽头部形状多样,但归为两大类:沉头与非沉头。理解区别助您为给定项目选对紧固件。 什么是沉头螺丝头? 沉头呈锥形,允许螺丝与材料表面齐平。锥度向杆部渐窄,使头部随拧入嵌入。此设计常见于木工,尤为要求手感光滑安全的家具——如躺椅、桌子、橱柜。让头部平齐,沉头螺丝防止凸出勾住衣物或致伤。 什么是非沉头螺丝头? 对比下,非沉头头部为平或圆形,置于工件顶面。无锥度;宽头直接接触表面,螺丝在头部触及材料时停止。因仅杆部穿透,此头型对木材施加较小径向压力,降低劈裂或撕裂风险 — 处理娇嫩或小尺寸工件时的优势。 如何在两者间选择 表面需
生产是将原材料转化为我们日常依赖商品的引擎。无论产品大规模制造还是为单一客户定制,核心目的不变:将资源转化为可消费的成品。 虽所有制造遵循这一基本转化,但路径可大致分两类:大批量生产与定制生产。理解二者区别助企业为产品与市场选对策略。 什么是大批量生产? 大批量生产聚焦用标准化流程制造大量单一产品。概念源自工业革命,工厂开始装配数千同类产品。现代大批量设施仍依赖同一原则——装配线、专用机械、常自动化 — 最大化吞吐、最小化单位成本。 速度是大批量生产标志。将各工序分离至专用工位,工人与机器人并行作业,大幅缩短从原料到成品的时间。 什么是定制生产? 定制生产面向满足独特客户规格的小批量。当标准现
3D打印不再是小众爱好;它是主流制造力量。近期市场研究显示,过去五年全球3D打印机销售激增约80%,行业分析师预测趋势将持续。 成本降低,准入门槛大幅下降 3D打印机初现时,均价约20,000美元——仅大企业负担得起。如今价格谱系崩塌;入门机仅1,000美元起,许多消费级机型低于500美元。这种普及将用户群从工业企业扩展至爱好者与教育者。 新增先进打印工艺 除熟悉的熔融挤出成型(FFF),现代3D打印机现支持一套先进技术: 槽式光聚合(SLA/DLP) 粘结剂喷射 材料喷射(PolyJet) 电子束熔融(EBM) 选择性激光烧结(SLS) 及更多 这些方法采用精准热施加或粘结剂逐层熔融材料
3D打印通过逐层在成型板沉积原材料构建物体。阅读打印机资料时,常遇术语“路径”,对新手易生困惑。在熔融挤出成型(FFF)中,路径是喷嘴在打印表面描绘的细长连续挤出耗材丝线。 什么是路径? 在FFF及类似挤出基打印机中,喷嘴释放熔融塑料珠,其在床上即时固化。此珠即路径 — 其轨迹定义各层轮廓。路径为后续层提供基础,确保尺寸精度与结构完整性。 路径如何生成 FFF打印机从线轴经加热喷嘴送入耗材丝。打印头移动时,喷嘴以受控线性方式挤出材料。喷嘴几何将熔融耗材塑形为窄珠,作为路径铺设于成型板。过程逐层重复,逐步构建最终零件。 路径与其他打印技术的区别 非所有3D打印机使用路径。立体光刻(SLA)、选择
电解抛光——亦称电化学抛光 — 是一种精密表面精加工工艺,从金属工件去除微量材料。将零件浸入连接直流电源的电解液浴,表面氧化溶解,留下镜面光洁度。以下是制造企业选择电解抛光的五大最具说服力理由。 #1 极致光滑表面 区别于传统抛光或化学加工,电解抛光提供无微观粗糙与微坑的表面。金属原子均匀去除产出可测微观纹理、肉眼可见光滑的表面 — 适配表面质量直接影响性能的航空航天部件与医疗器械。 #2 适配复杂几何 因工艺依赖整体电解液浸没而非直接接触工具,任何可完全浸没的零件 — 无论多精细 — 均可精加工。从深腔到薄壁管,电解抛光均匀处理整个表面,常规磨削或喷砂无法匹敌。 #3 消除表面缺陷 毛刺、微
制造方法大致分两大类:增材与减材。两者均将原材料——塑料、热塑性塑料、钢、碳纤维等——转化为成品。虽终目标一致,但实现路径根本不同。 什么是增材制造? 增材制造通过在成型平台逐层沉积材料构建零件。过程本质上是传统制造的逆向:不切削去除多余,机器添加材料。多数增材零件由3D打印机产出,通过喷嘴挤出或熔融耗材丝/树脂,构建基础层并堆叠后续层直至最终几何完成。因材料仅在需要处铺设,增材制造能以极少废料生产复杂几何。 什么是减材制造? 减材制造始于实心材料块,通过切削、磨削、钻孔去除多余。结果为去除材料后留下的形状。经典案例含车削——旋转工件经旋转刀具成形——与铣削——旋转刀具从静止块体去除材料。这些
制造企业依赖多种材料去除技术,从简单切割到更精细方法。磨料射流加工,亦称笔式喷砂,属后者。它利用高速细磨料颗粒流精准剥离工件表面多余材料,不损结构完整性。 什么是磨料射流加工? 磨料射流加工推进微米级磨料颗粒——直径常小至0.001英寸——经加压气体流。颗粒撞击表面时,以极小热产出侵蚀材料,保全工件几何、避免热变形。 工艺如何工作 核心设备为台式喷嘴,由空气或惰性气体压缩机供料。压缩机将气体与磨料介质——典型为氧化铝或碳化硅 — 混合,定向喷向目标区域。操作员定位工件、选择喷嘴路径、激活射流执行所需材料去除。 磨料射流加工的优势 低热影响 — 无热应力使其成热敏感材料理想选择。 材料通用性
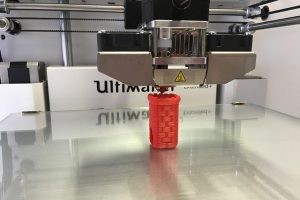
熔融挤出成型(FFF)已成增材制造行业标准。无论家庭实验室还是生产线,FFF 3D打印机用耗材丝构建物体,成为全球最广泛使用的品类。 近期市场数据显示,FFF约占所有3D打印销售70%,凸显其在消费与商业细分市场的通用性与易得性。 #1 — 逐层构建 区别于减材技术,FFF打印机一次沉积一薄片材料。加热喷嘴挤出耗材丝至成型板,打印机构建连续层直至最终几何完成。 #2 — 耗材丝为核心材料 所有FFF系统使用热塑性耗材丝 — 典型为PLA、ABS、PETG或特种混合 — 直接卷于喷嘴后。耗材经鲍登管或直驱挤出机送入,确保打印中稳定进给。 #3 — 喷嘴加热熔融 耗材到达喷嘴时冷硬。打印机热端快速
3D打印机依赖数字模型将原材料转化为实体物体。无论熔融挤出成型(FFF)、选择性激光熔化、选择性激光烧结、电子束熔化,每台打印机都解析符合支持格式的模型文件。今日,行业标准为3D制造格式(3MF),为所有主流打印机提供统一、稳健规范。 3MF概述 2015年4月由3MF联盟发布,3MF是基于XML的开源格式。其轻量、可扩展结构专为3D打印工作流设计,获全球CAD工具与切片软件快速采纳。 设计师在CAD软件创建模型,导出为3MF。打印机固件读取文件,解析几何、颜色、材料、支撑数据,逐层沉积材料构建成品。 3MF关键特性 自诞生以来,3MF经社区驱动更新演进。最新版本新增全色彩支持、纹理映射、高级
3D打印从简单自然干燥演进至精密紫外固化技术。槽式光聚合是领军典范,用紫外光固化树脂构建极高细节零件。 什么是槽式光聚合? 槽式光聚合中,液态光聚合物树脂槽在打印前注满。打印机光源选择性固化树脂逐层硬化为目标几何。区别于挤出基打印机,无材料沉积;树脂已就位,仅固化。 关键变体含: 立体光刻(SLA) 数字光处理(DLP) 掩膜立体光刻(MSLA) 槽式光聚合 vs 熔融挤出成型(FFF) 最显著差异在供料机制。FFF通过加热喷嘴挤出热塑性耗材丝,铺设实体层构建零件。槽式光聚合依赖液态树脂槽经紫外光固化 — 无耗材丝涉入。 材料层面,FFF用PLA、ABS、PETG等热塑性塑料;槽式光聚合用
STL文件,全称标准三角形语言,是3D打印的脊柱。无论爱好者还是行业专业人士,均视其为首选格式,让设计师轻松将复杂几何传递给打印机。 #1. 主导3D打印文件格式 虽多数打印机接受多种文件类型,STL最广泛使用。常为新机默认格式,多数切片软件输出STL作为最终打印文件。 #2. 源自1980年代末的遗产 与普遍认知相反,STL非近期发明。格式由Albert Consulting Group于1987年首发,服务商业级打印机。快速扩散至消费级设备,至今仍是行业标准。 #3. 创立三十余年核心规格鲜有演进 尽管使用超30年,STL核心规范基本未变。2009年更新提议微调,但格式仍依赖1980年代同
吹塑成型是制造中空物体与零件的广泛使用技术。将塑料加热至柔软状态,制造商可将其成形为壳体。虽所有吹塑法产出中空组件,但挤出吹塑成型通过挤出步骤强制熔融塑料入模而区别于其他。 挤出吹塑成型基础 挤出吹塑成型融合挤出与吹塑原理。首先,原料塑料颗粒熔融挤出成管状型坯。继而向型坯注入空气,膨胀熔融塑料使其贴合精密模具内壁。塑料冷却固化后,型坯移除,留下即用中空零件。 挤出吹塑成型优势 高生产速度 — 比许多其他吹塑技术更快。 设备高性价比 — 初始投资与运营成本低于替代法。 可扩展生产 — 适配小批量与大批量制造。 挤出吹塑成型劣势 仅限中空组件 — 实心零件需其他工艺。 机械强度较低 — 对比
熔融挤出成型(FFF)打印机通过逐层沉积材料构建物体。虽耗材丝最常见,但许多系统设计为处理棒料、浆料或颗粒料等替代形式。理解各材料形态细微差别助您为特定应用选最优方案。 棒料 棒料为直接送入打印机热端的塑料或热塑性实心圆柱。喷嘴随通过加热材料至挤出所需精确温度。熔融塑料随即逐层铺设于成型平台。棒料提供高尺寸精度,适合连续耗材丝不切实际的大尺寸打印。 浆料 浆料为悬浮于液介质中的细粉末颗粒,形成糊状稠度。挤出时液相蒸发,留下紧密堆积的干粉层。虽不如棒料常见,但浆料打印机能使用难以制成耗材丝的材料,如特定复合材料或高温树脂。 颗粒料 颗粒料为塑料或热塑性小球粒。旋转螺杆或绞龙将其送入热端熔融挤出至
板材——薄而强的钢、铝、黄铜、锡、铜片——构成无数消费与商业产品核心。单零件需多金属层时,制造商转向压力铆接实现板材稳固结合。 压力铆接概述 亦称冷铆/铆接成型,压力铆接是仅用压力将两片或多片板材熔合的金属加工工艺——无螺栓、铆钉或其他紧固件。 常见应用含: 电子设备电气连接器汽车零部件家用电器管道配件 压力铆接如何工作 工艺通常在室温或接近室温下进行。使用冲头-模具组:板材置于模具上,冲头从上方下压。冲头仅对特定区域施压,创建精密咬合接头。 压力铆接的优势 速度:多数操作1秒内完成 — 远快于焊接(需数分钟甚至数小时)。 洁净:无胶粘剂或液体,减少污染、简化清理。 简易:设备极简 — 冲头
工业设备