亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网

成型是一系列制造技术,使用模具——或模——将液体或半固体材料塑造成定制零件。模具,按最终零件精确尺寸设计的中空外壳,填充加热材料,随后固化成所需形状。虽然所有成型共享此核心原理,但每种方法针对特定应用提供独特优势。 #1) 压缩成型 压缩成型仍是汽车到消费品等领域最广泛采用工艺之一。过程始于将预热、预计量热塑性或热固性材料放入模具。合模后,压力源——通常是液压冲头——强制材料填满每个型腔,确保完全贴合模壁。零件冷却固化后顶出。压缩成型擅长生产厚壁、坚固组件,具有其他方法难以或无法实现的复杂内部几何形状。 #2) 注射成型 注射成型是大批量生产轻量复杂零件的行业首选方案。此过程将熔融塑料在高

恭喜 Vicki Jara 荣获 Monroe Sattler 2021 年 1 月首届月度优秀员工。 提名 在每个组织中,总有人让团队保持正轨,无论我们是否意识到。在 Monroe Sattler,那个人就是 Vicki。 从管理会计账目到确保 ERP 系统顺畅运行,从细致审核工作相关文书到处理所有人力资源职责,再到保持前台办公室井井有条,Vicki 每项任务都以卓越技能完成。 她的幕后工作至关重要:没有她的审核项目无法完成,休假请求及时处理,薪资准确按时发放。没有 Vicki,我们的运营将陷入停滞。 认识 Vicki Jara 1. 姓名: Vicki Jara 2. 职位: 会计

许多紧固件具有六角驱动凹槽,需要专用工具——内六角扳手——而非常规螺丝刀。内六角扳手有两种主要配置:短臂和长臂。理解它们区别可助您为任何工作选择最高效工具。 短臂内六角扳手 短臂内六角扳手特征是较长垂直侧和较短水平侧。此设计允许工具适应紧凑或受限空间,理想用于小或难触及紧固件。确切尺寸因制造商异,但所有短臂扳手保持垂直侧更长规则。 长臂内六角扳手 长臂内六角扳手垂直侧比短臂对应件更长。水平侧保持较短,但延伸垂直段增加杠杆臂,转化为拧紧或松开紧固件时更大扭矩。此优势使长臂扳手成为需更高扭矩重型应用的首选。 选择正确内六角扳手 在短臂和长臂间决定时,考虑以下因素: 可及性 —— 若紧固件位于

脚轮简化重大件移动。通过将轮子安装在安装板上,它们将提升转为滚动,节省时间减少劳累。尽管概念熟悉,许多用户忽视这些看似简单设备背后的微妙工程。 #1) 万向脚轮超百年历史 可 360° 旋转的万向脚轮已使用超百年。首个专利设计由 Seibert Chesnutt 创建,现代专利 2020 年申请。 #2) 部分脚轮带锁定机制 许多脚轮——万向和固定——包含锁定机制,接合时防止移动。在不平表面或坡道上,此功能作刹车,保持负载静止增强安全。 #3) 脚轮遭受“摆动” 摆动,也称晃动,发生在脚轮左右摇摆时,损害稳定性。问题通过安装阻尼器——定位在万向关节周围的垫圈——吸收运动来缓解。 #4) 降
在现代制造中,切割是将原材料转化为成品组件的第一步。虽然存在多种方法,水刀和激光切割因速度、精度和通用性被最广泛采用。 什么是水刀切割? 水刀切割利用高压水流——有时混合磨料——切割金属、石材、玻璃、复合材料甚至某些塑料。工艺通过将水泵至高达 60,000 psi,导向微观喷嘴形成聚焦 0.05 英寸直径流。因能源为动能而非热能,切割周围材料保持未改变。 什么是激光切割? 激光切割使用聚焦光束——通常 CO₂、Nd:YAG 或光纤激光——熔化、汽化或烧蚀材料。1960 年代商业化引入,激光切割机演变为高速、计算机控制机器,能以亚毫米精度切割铝、不锈钢、钛甚至特种合金。 水刀切割优势 无热
当精度和可靠性至上时,液压夹钳凭借加压油系统提供无与伦比夹紧力。选择适当夹钳可显著影响安全、效率和项目质量。本指南提炼关键因素——工作模式、夹紧力、尺寸、调节机制——助您明智采购。 单动 vs 双动夹钳 液压夹钳通常有两种工作配置。双动夹钳 在活塞两侧用油,实现受控接合和释放,理想用于重载、安全关键应用。单动夹钳 仅单侧用油,提供更简单、更经济设计,足够用于轻载任务但可能缺乏高精度工作所需精细控制。 夹紧力:理解数字 夹紧力是定义夹钳能力的核心指标。以磅 (lbs) 或牛顿 (N) 表示。标准工业液压夹钳通常 3,000 至 4,000 lbs,高性能型号可超 5,000 lbs。匹配力额

非铁金属,无论纯元素或合金,都是无数日常产品和工业过程的支柱。尽管术语听起来技术化,您可能在日常生活中遇到这些材料——从笔记本铝框到家庭铜布线。 理解非铁金属 定义上,非铁金属不含铁。这将它们与铁基金属区分开。单词“ferrous”源自拉丁语 ferrum(铁),故非铁材料字面意为无铁。 非铁金属关键类型 铝 是地壳最丰富金属,约占质量 8%。其轻量、优异耐腐蚀、高导电性使其在航空航天、汽车、包装行业不可或缺。 铜 紧随其后,据美国地质调查局,地壳浓度约 67 ppm。其无与伦比的电热导率支撑从电网到电子电路的一切。 其他常见非铁金属包括铅、锡、锌。这些金属及其合金——如黄铜(铜锌)、青铜
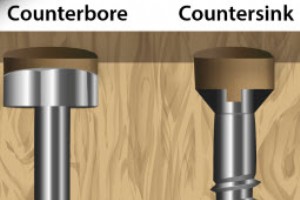
遇到沉头螺丝不知何以区别于其他紧固件?虽然所有螺纹螺丝向尖端锥细,但沉头螺丝专为沉头孔设计,提供平齐饰面,同时提升美观和结构完整性。 什么是沉头螺丝? 沉头螺丝是设计用于沉头孔的螺纹紧固件——两段式开口:深窄螺纹通道后接浅宽腔室容纳螺丝头。此几何确保螺丝完全拧入时表面平整均匀。 沉头螺丝标志是其平头,顶底均平。这种平头设计允许螺丝与材料表面完美齐平,这是橱柜、金属面板和汽车饰条珍视的特性。 沉头螺丝如何工作 因平头,沉头螺丝与工件齐平就位——许多精密应用的基本要求。非平齐紧固件可能损伤表面或损害接头强度。沉头螺丝通过将头与沉头腔对齐解决此问题,精确在头到达表面时停止。这确保平滑无干扰饰面并

铰链设计特定开孔以适配多种紧固件——螺丝、螺栓或专用销——使其成为门、柜、车辆和工业机械不可或缺部件。每种开孔风格提供独特优势,从安全连接到可调性。下文分解最常见铰链开孔类型并解释其最佳配对紧固件。 圆形开孔 圆形开孔是最普遍铰链设计,具有与标准螺丝头完美对齐的圆孔。因螺丝普遍具圆头,这些铰链为日常应用提供快速可靠安装方法。圆形开孔简洁性也便于更换和维护。 方形开孔 方形开孔以方形孔为特征,专为方头螺栓定制——常称滞后螺栓或滞后螺丝。方头与开孔紧密配合,防止旋转并确保牢固贴合。此设计理想用于重载或结构应用,需要最大扭矩和承载能力。 矩形(槽)开孔 矩形或槽开孔允许安装后侧向移动。不同于圆或

柱塞在跨广泛行业(从家具制造到精密加工)中固定和定位工件发挥关键作用。虽然所有柱塞共享相同基本原理——负载下沉入腔体——但两大类型突出:弹簧柱塞和球头柱塞。理解其独特机制、材质选项和载荷能力可助您为任何应用选择正确工具。 什么是弹簧柱塞? 弹簧柱塞,也称弹簧加载装置(SLD),在柱塞体内包含螺旋弹簧。依设计,弹簧可通过六角套筒、槽式驱动或顶槽接合。弹簧弹性力抵消施加载荷,提供可预测、可重复下压,理想用于机床夹具、重型柜门或结构组装等重载场景。 弹簧柱塞材质选择基于强度和耐久性。不锈钢因高抗拉强度和耐腐蚀最常用。其他选项包括碳钢、黄铜、尼龙——各在成本、重量、环境容忍度间平衡。无论材质,内部
不锈钢是世界上最普遍的合金之一,因其卓越耐腐蚀性备受推崇。通过将铁与铬和受控碳量混合,它即使在潮湿环境也抗锈。尽管广泛使用,制造不锈钢是精确、多阶段过程,要求专业知识和严格质量控制。 不锈钢基础 核心上,不锈钢是铁基合金,掺入少量碳和至少 10.5% 铬,后者赋予金属标志性耐腐蚀性。19 世纪前后首次开发,材料因耐用性和卫生迅速跨行业普及——从医疗器械到建筑。今日全球产量超 5200 万吨/年,凸显其在现代制造中的核心地位。 不锈钢如何制造 虽然不锈钢牌号不同,基本生产步骤一致。过程始于电炉或气炉熔炼原料——铁、铬、碳。高温液化混合物,允许成分充分混合。 随后去除多余碳。碳虽对强度必要,但

锚栓是专为将结构组件固定至混凝土设计的专用紧固件。不同于具有长杆和平头的常规螺栓,锚栓具有独特设计允许嵌入混凝土内。虽然所有锚栓服务相同基本目的——提供可靠连接——但有几种不同风格,各适合特定应用。 预埋 预埋锚栓因浇筑过程中集成进混凝土得名。这些螺栓通常有六角头,头部先插入混凝土开口。螺栓定位后,浇筑新混凝土包裹螺栓,形成永久结合。 后置 后置锚栓与预埋共享许多设计特征,包括六角头和倒置安装。关键区别在于安装过程:后置螺栓打入预钻孔,而预埋螺栓置于随后填混凝土的腔内。 膨胀 膨胀锚栓插入预钻孔后膨胀。钻孔后,螺栓打入;随推进,螺纹套或定位螺丝推压孔壁,产生机械膨胀将螺栓锁定。因膨胀机制,这
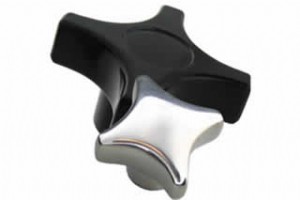
旋钮是使您能打开、关闭或调节连接对象的机械装置。虽然门把手是最熟悉例子,但旋钮是广泛设备不可或缺部分——从工业控制到家用电器。下文概述五种最常见旋钮类型,解释各自功能及适用场景。 #1) 推拉旋钮 推拉旋钮通过向内推或向外拉操作。常由耐用塑料光面或重型用不锈钢制造。此动作直观、力度小,使推拉旋钮成为面板控制、阀门和设备按钮的理想选择,适用于快速操作必需场景。 #2) 球形旋钮 球形旋钮具有圆形可抓握表面,允许平滑多方向运动。球可垂直或水平旋转,提供对上下或左右运动的精确控制。其人体工学设计提供舒适抓握,流行于厨房电器、暖通空调控制和可调机械。 #3) 叉形旋钮 叉形旋钮由多个尖头投影组成而
在现代制造中,可靠密封对防止泄漏和保持产品质量至关重要。虽然许多工业机器使用各种垫片材料,但硫化密封件——仅由硫化橡胶制造——以卓越性能和耐久性脱颖而出。 什么是硫化密封件? 硫化密封件是经硫化工艺的橡胶垫片。该处理交联聚合物链,创造比天然或未硫化橡胶明显更坚韧、更耐环境应力的材料。这些密封件通常安装在两管段、软管或其他导管接合处,形成紧密、无泄漏屏障。 硫化密封件如何制造? 硫化密封件生产涉及几个关键步骤: 混炼: 原始橡胶与硫磺、促进剂、填料混合制备基础化合物。 硫化: 混合物经受控热压,硫原子在聚合物链间形成交联。此硬化反应显著提高抗拉强度和弹性。 成型与粘接: 硬化橡胶切割成密封件
为新网络或升级选择光纤电缆时,正确选择意味着无缝数据流与昂贵停机的区别。光纤——也称光缆——相比传统铜缆提供更高带宽、更长距离、免疫电磁干扰。以下是分步方法助您选择最适合应用的电缆。 单根 vs 束状光纤 所有光纤电缆由许多细玻璃或塑料丝传输光信号组成。一些电缆单独暴露每根光纤,其他将丝捆绑成带。束状光纤提供更平滑、更柔韧电缆,抗弯曲损伤,理想用于需频繁扭转或穿越狭窄空间的安装。单根光纤常用于单根光纤必须单独布线的专用应用。 护套材质很重要 外护套保护光纤免受物理损伤、潮湿和环境危害。选择正确护套材质也影响电缆符合低烟零卤(LSZH)等安全法规。常见护套选项包括: 聚氯乙烯 (PVC)

手推车——常称手拉车——是高效搬运重大件物品的必备工具。经典 L 型框架、坚固手柄和两轮让操作员以最小力气提升滚动负载。传统手推车适合平地,爬楼梯型号专为垂直移动设计。 爬楼梯手推车独特之处 爬楼梯手推车保留熟悉 L 型设计,但采用专用轮系。不再是两轮,而是采用三星配置的六轮——两组每组三轮。此布局均匀分布重量并抓住楼梯踏面,实现平滑上下楼,无需人工抬升负载。 爬楼梯 vs 传统手推车对比 主要区别在于轮子数量和布局。传统手推车一对轮子在平地工作良好但在楼梯吃力。爬楼梯车三星轮压住每级楼梯侧面,提供稳定性并减少操作员体力负担。结果,车可简单推拉上下,而非反复抬升。 爬楼梯手推车关键优势

从垫片、软管到靴子和垫圈,成型橡胶支撑无数日常用品。其耐用性、弹性和通用性使其成为许多行业的首选材料。但这种材料如何被塑造成精密组件? 什么是成型橡胶? 成型橡胶指通过成型技术生产的任何橡胶零件。模具——本质上是中空外壳——作为模板。制造商将液化橡胶填充或注入模具,使其固化后呈现型腔精确形状。 橡胶如何成型 采用多种成型方法,各有优势。最常见包括压缩、注射和传递成型。 压缩成型 压缩成型中,模具预热后液化橡胶倒入型腔。塞子密封顶部并施加压力。橡胶膨胀填满每个空隙,随后冷却硬化,准备取出。 注射成型 注射成型从加热料筒通过喷嘴将热液态橡胶注入模具型腔。此技术提供高精度,适合复杂几何形状。 传
垫圈是带中心孔的薄甜甜圈状金属板。它们位于紧固件和被固定材料之间,将载荷分散到更大区域以保持接头完整。虽然所有垫圈执行此载荷分布功能,但风格不同——最常见为平(扁平)和弹簧(弯曲)。 平垫圈 也称扁平垫圈,平垫圈设计最简单:带中心孔的薄扁平金属圆盘。它们穿过螺纹紧固件,拧紧后将承载载荷分散到宽广表面。平垫圈由铝、碳钢或不锈钢制造,提供广泛直径范围。其决定性特征是平整度。 弹簧垫圈 弹簧垫圈具有弯曲轮廓。不同于平垫圈,除非施加载荷,否则不贴合表面。弯曲产生轴向预载,抵抗振动下松动。它们适合机械、汽车零件和任何振动可能导致紧固件松动的应用。 常见弹簧垫圈变体包括: 杯形弹簧 波形(也称碟形弹

起重钩在工业和建筑场景中扮演关键角色,实现重载安全高效吊装。虽然所有钩共享相同基本目的——支撑和移动物体——但设计多样,各针对特定安全和性能需求。最常见的是抓钩和滑钩。 什么是抓钩? 抓钩具有开放摇篮或凹槽,“抓住”连接负载的链条或绳索。钩的开放设计允许链条滑过摇篮并用卸扣或螺栓固定,确保起升时负载就位。抓钩因简单快速连接备受推崇,适合速度至关重要的重复性任务。 什么是滑钩? 滑钩包含安全闩——通常为坚固金属杆——锁定摇篮,一旦链条或绳索穿过。闩向内按压可打开,但关闭后在正常载荷条件下抵抗重新打开。这种单向机制防止意外释放,为重载或关键负载提供更高安全边际。 抓钩与滑钩关键差异 • 设计:

购买机用螺丝时,选择正确类型对可靠性和性能至关重要。这些紧固件——本质上为机械应用设计的螺栓——具有螺纹杆和可拧入攻丝孔的头部。以下标准帮助您识别项目理想螺丝。 螺纹 所有机用螺丝有螺纹杆,但螺纹范围不同。一些螺丝部分螺纹,上部提供光滑杆;另一些全螺纹贯穿。螺纹类型影响螺丝载荷分布和安装便利性,匹配应用扭矩和表面光洁度要求。 材质 材质选择决定强度、耐腐蚀性和成本。常见选项包括: 碳钢 —— 高强度、高性价比、适合通用。 不锈钢 —— 优异防锈耐腐蚀,理想用于海洋或高湿环境。 黄铜、锌、钛、青铜等合金 —— 各具独特性能(如黄铜用于低温应用,钛用于轻量高强需求)。 核实材质等级(如钢
工业设备