
ABB弧焊机器人:以“四倍人效”重塑产线速度与利润
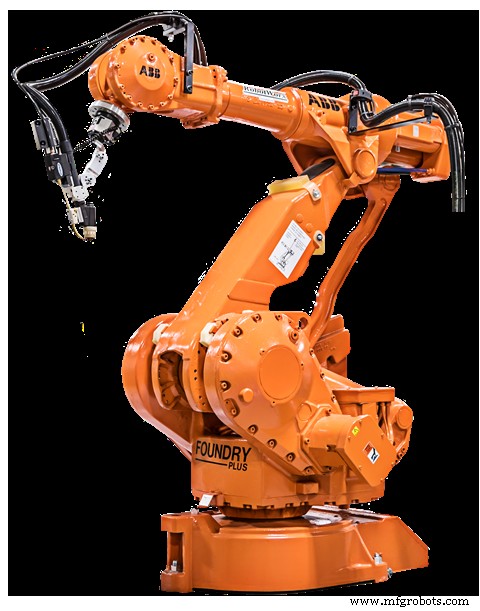
速度与效率是自动化的核心指标。ABB弧焊机器人以远超人工的作业速度,实现“单机顶四名熟练焊工”,投资回本周期≤1年,此后每一天都是纯利润贡献。
快,是赚钱的捷径
订单交付周期大幅压缩 → 接单能力指数级提升 → 业务规模与利润同步扩张。ABB弧焊机器人不仅省钱,更帮您赚钱。
RobotWorx陪跑全自动化旅程
从方案设计到调试验收,RobotWorx专家团队全程并肩作战,确保您以最优投入获得最强系统与服务。立即行动!
工业机器人

 亿迅智能制造网
速度与效率是自动化的核心指标。ABB弧焊机器人以远超人工的作业速度,实现“单机顶四名熟练焊工”,投资回本周期≤1年,此后每一天都是纯利润贡献。
订单交付周期大幅压缩 → 接单能力指数级提升 → 业务规模与利润同步扩张。ABB弧焊机器人不仅省钱,更帮您赚钱。
从方案设计到调试验收,RobotWorx专家团队全程并肩作战,确保您以最优投入获得最强系统与服务。立即行动!
工业机器人
Motoman弧焊机器人以10-20年超长寿命、极致通用性著称。行业首创7轴焊接臂(额外“肘关节”)可绕过高大工件、深入箱型结构,打破六轴作业边界。 六轴亦强:一机多能 更换功能包即可切换搬运、点胶、去料等应用,大幅压减设备投入与占地。 RobotWorx为您匹配完美焊接系统 致电877-762-6881,RobotWorx专家将结合您的工厂布局与预算,定制最契合的Motoman弧焊自动化方案。
什么是电弧焊? 电弧焊利用电源在焊枪电极与工件间产生电弧,电离气体柱导电产生高温(约 6500°F)熔化金属。电极(焊条/焊丝)导电并熔化提供填充金属。熔池(“熔池”)随电极移动凝固,形成冶金结合,强度接近母材,区别于非熔合连接。 金属过渡两种方式:表面张力过渡(熔滴接触熔池被吸入)与喷射过渡(电磁捏力抛射熔滴,适合仰焊)。 电弧焊电源 基础电路含电源、离子化路径、引弧装置(高压击穿或接触引弧)。可用直流(正/负极性)或交流,选择取决于工艺、电极、保护气氛、母材。电源配必要控制,经工作电缆连接工件。 电弧保护 高温金属化学活性高,需保护气体覆盖电弧与熔池,防止污染,保证焊缝强度,减少焊后清理
氧乙炔焊(气焊/氧燃料焊 OFW)依靠氧气与乙炔燃烧,火焰温度约 3200°C(5792°F),足以熔化钢材(熔点 1500°C+)。通过调节氧乙比可得中性、氧化、碳化三种火焰,中性焰最常用。丙烷、氢气、煤气适用于低熔点有色金属钎焊、银焊。 工艺多功能性 氧乙炔工艺极其通用:焊接金属、切割炬、钎焊炬、加热弯曲成型均可胜任,设备几乎可在任何场地使用。 设备构成 钢瓶储存高压氧气/乙炔,配减压器、软管通至焊炬。火焰阻隔器防止回火波及钢瓶,回火主因是未吹扫软管、焊嘴过热。 操作特性 5mm 平焊/横立焊)、全位置右焊法(管道立焊/仰焊),后两者熔深均匀、熔池控制更优。 工艺优势 OFW 适合修补焊、
铜及铜合金提供独特材料性能组合,使其成为许多制造环境理想选择。因优异导电导热性、卓越耐腐蚀、易加工、良好强度疲劳抗力而广泛应用。其他有用特性含防火花、金属对金属耐磨、低渗透性、独特色泽。铜焊接工艺铜常用焊接连接。电弧焊工艺为主要关注。电弧焊可用药皮焊条电弧焊(SMAW)、钨极惰性气保焊(GTAW)、熔化极惰性气保焊(GMAW)、等离子弧焊(PAW)、埋弧焊(SAW)。用气体保护焊接工艺通常首选,虽SMAW可用于许多非关键应用。氩、氦或两者混合用作GTAW、PAW、GMAW保护气。通常手工焊<3mm材料、低导热或两者兼有时用氦。氦或75%氦+25%氩混合气推荐用于薄板机焊和高导热合金厚板手工焊。