


金属3D打印2024全景指南:技术全谱系、应用图谱与商业价值深度解析
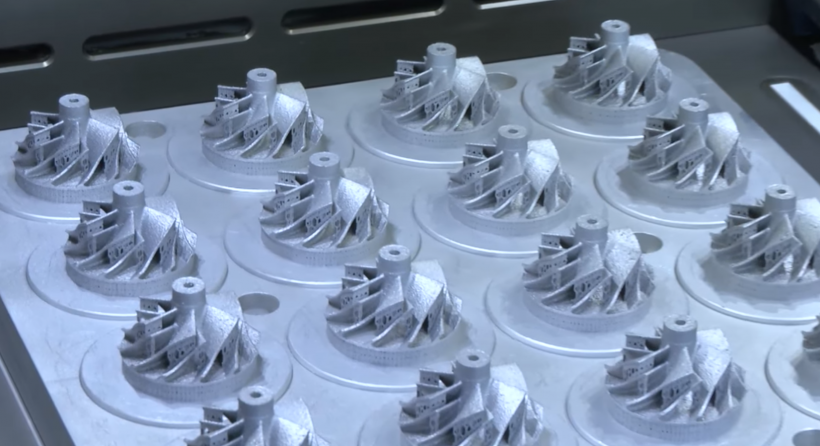
金属3D打印全维度高速演进。 新材料、更快构建速度、更高精度正解锁此前不可能的工业应用谱系。但技术选型与现有工作流整合仍是多数企业的挑战。
本指南提供专家视角全景概览:主流技术族系、优劣势对比、关键材料/设备、实战应用、商业案例构建、常见挑战与核心后处理工序。
金属3D打印技术族系全景
所有金属增材制造共享同一核心原理:逐层堆积成型。四大主流技术族系:
- 粉末床熔融(PBF)
- 定向能量沉积(DED)
- 金属粘结剂喷射
- 超声波薄板叠层
粉末床熔融(PBF)
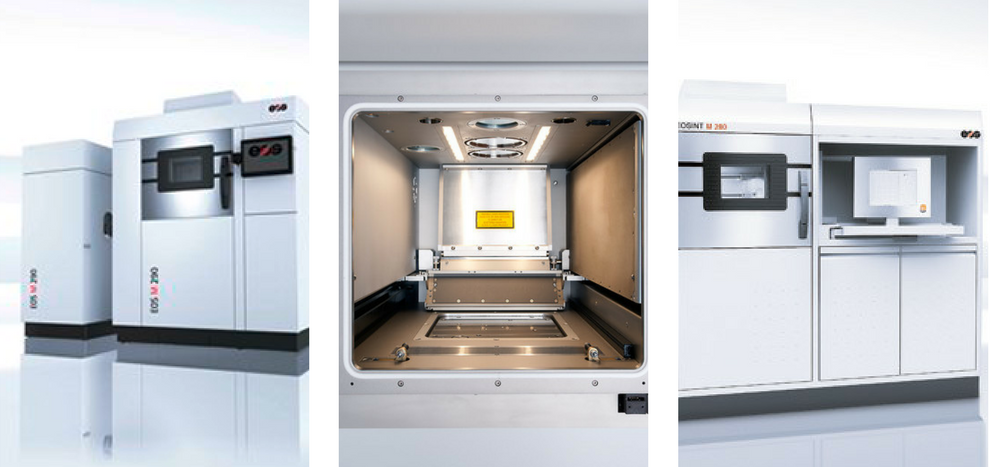
最成熟金属AM技术。薄层金属粉末铺设于构建平台,经激光(SLM/DMLS)或电子束(EBM)选择性熔融。
核心PBF工艺:
- 选择性激光熔融/直接金属激光烧结(SLM/DMLS)——激光基、高分辨率、适配广泛合金。DMLS装机量全球最大(IDTechEx数据)。
- 电子束熔融(EBM)——真空高温环境,擅长钛合金、Inconel 718等高温合金,适配航天涡轮部件。密度优异,但层厚较大导致分辨力略低于SLM。
所有PBF零件需后处理达成最终精度与力学性能:应力消除、热等静压(HIP)、表面精加工为标准流程。
定向能量沉积(DED)
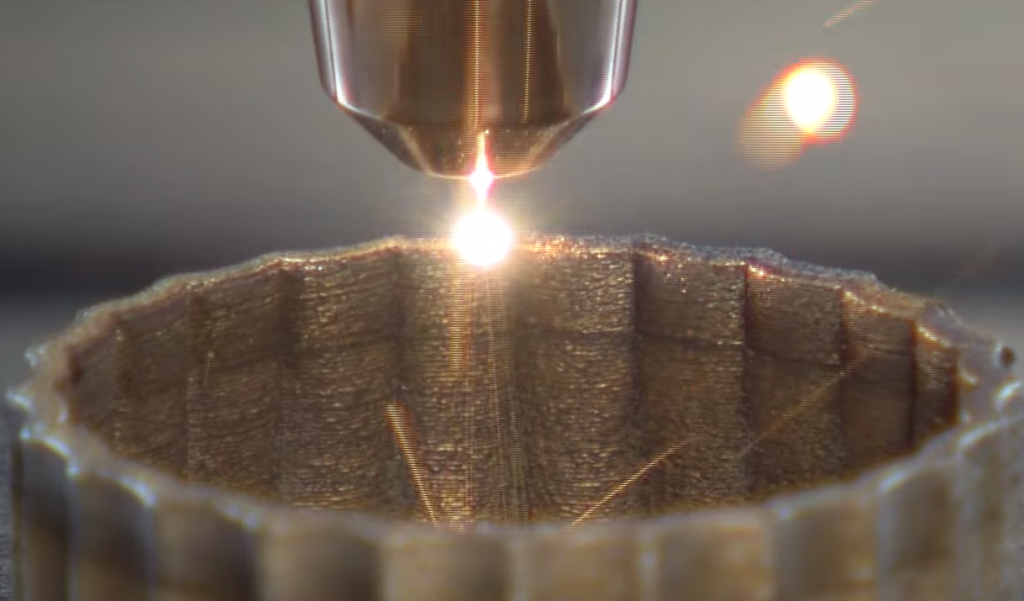
激光/电子束熔化金属粉末或丝材直接沉积至基板。沉积速率高、可制造超大型件(Sciaky EBAM系统超6米)。擅长修复难以机加工的受损部件(涡轮叶片、注塑模具)。
金属粘结剂喷射
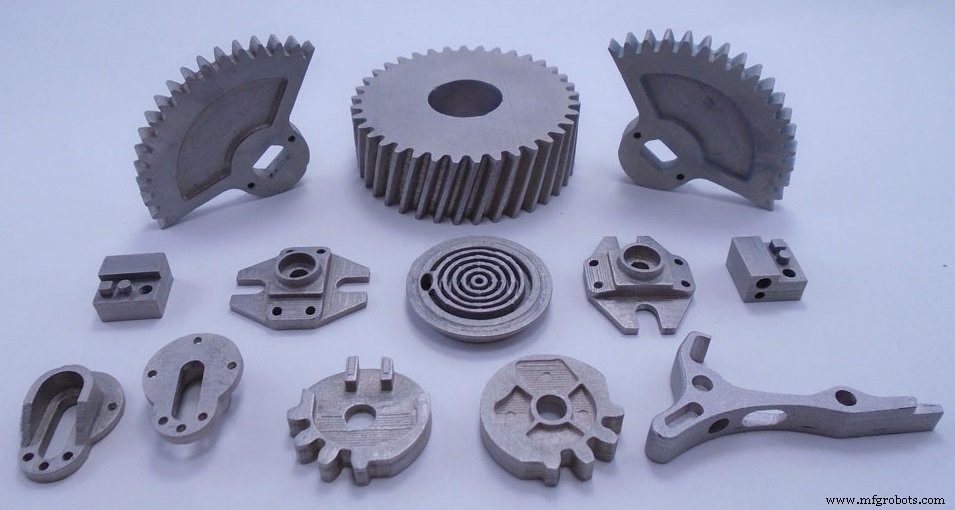
液态粘结剂选择性喷射粘合金属粉末层,后烧结成型。成本效益高、构建体积大、多喷头并行提速。但零件固有多孔性,需大量后处理(固化、烧结、渗铜)达成功能强度。
超声波薄板叠层
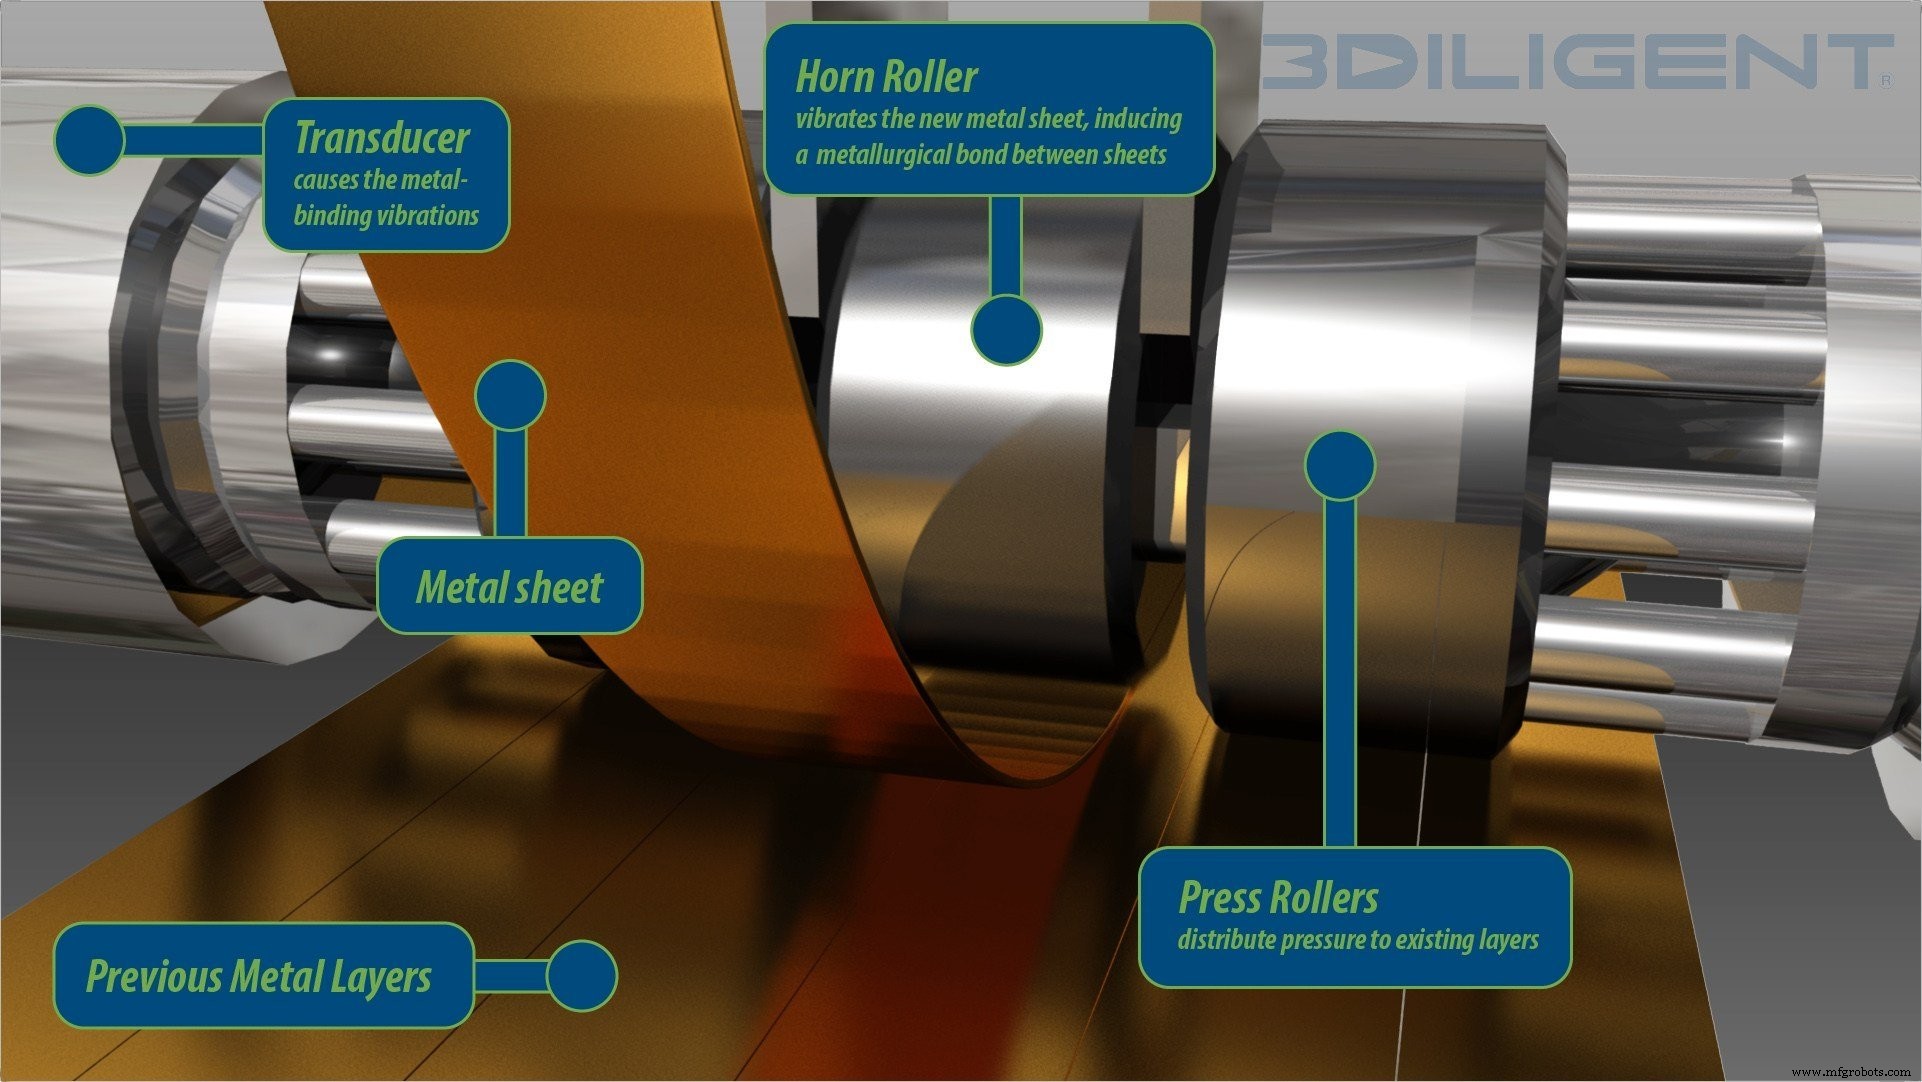
超声振动加压焊接薄金属箔,配合CNC铣削成型。低温工艺保留材料本征性能、可融合异种金属,适配嵌入电子器件的零件制造。
新兴工艺前沿
近期创新冲刺更高速度、更低成本:
- 挤出基金属打印——Markforged Metal X、Desktop Metal Studio。金属丝材包裹聚合物粘结剂,打印后脱脂烧结。为粉末床系统提供低成本替代路径。
- 材料喷射(纳米颗粒喷射®)——XJet喷墨沉积金属纳米颗粒,后烧结。适配功能原型与中小型零件。
- HP Metal Jet——粘结剂喷射+专有乳胶粘结剂+MIM粉末,生产率达传统粘结剂喷射50倍。
- 焦耳打印(Digital Alloys)——大电流丝材即时熔融,近净成形、极少支撑。
- MELD制造——固态工艺,压力变形金属无熔融,产出全致密、耐蚀零件,免热处理。
材料与设备版图
金属AM典型使用符合严格粒度/形貌标准的高品质粉末/丝材。常用合金涵盖铝、钛、不锈钢、钴铬、镍基合金、难熔金属等。详细材料-应用对照表见下:
| 材料 | 特性与典型应用 |
|---|---|
| 铝合金 (AlSi10Mg, AlSi12等) | 轻量、优异合金化、高耐蚀,适配汽车航天部件 |
| 钛合金 (Ti-6Al-4V, Ti-6Al-4V ELI) | 卓越生物相容性、高强重比,用于赛车、航空、医疗植入体 |
| 不锈钢 (316L, 17-4PH) | 高硬度、可焊、耐蚀,广泛用于航天、油气、医疗器械 |
| 钴铬合金 (CoCrMo) | 高强、耐高温、生物相容,手术植入体与涡轮部件首选 |
| 镍基合金 (Inconel 625/718, Hastelloy X) | 极致高温性能,喷气发动机与化工核心材料 |
| 难熔金属 (Ta, Nb, W) | 高硬、耐磨、生物相容,导弹喷嘴与医疗植入体 |
| 贵金属 (Au, Ag, Pt) | 导电、延展,珠宝牙冠等小众应用,典型用DMLS/SLM打印 |
头部厂商覆盖全技术族系。关键机型、构建体积、材料兼容性速览:
| 技术 | 厂商 | 机型 | 构建体积(mm) | 材料 |
|---|---|---|---|---|
| SLM/DMLS | 3D Systems | DMP Flex 100 | 100×100×80 | 17-4PH, CoCr, AlSi12 |
| SLM/DMLS | EOS | EOS M 400 | 400×400×400 | 铝、Ti-6Al-4V、Inconel、马氏体钢 |
| EBM | Arcam (GE Additive) | Arcam EBM A2X | 200×200×380 | Ti-6Al-4V, Ni-718 |
| DED | Sciaky | EBAM® | 687×111×1600 | Ti-6Al-4V, Inconel, W, Nb |
| 粘结剂喷射 | HP | Metal Jet | 430×320×200 | MIM基不锈钢 |
| 挤出 | Markforged | Metal X | 300×220×180 | 不锈钢、Ti-6Al-4V、Inconel |
工业应用图谱
金属3D打印重塑关键赛道:
- 航空航天:燃油喷嘴、涡轮叶片、结构件。GE Aviation 3D打印LEAP喷嘴较传统件轻25%、燃效提15%。
- 汽车:轻量化支架、定制排气歧管、按需备件。BMW i8 Roadster 3D打印车顶支架较铸件轻44%。
- 医疗/牙科:患者特异性植入体、髋膝关节置换、颅骨支架。Lima Corporate钛植入体惠及近10万患者。
- 工业装备:共形冷却模具镶件、注塑模芯、高速轴承。GW Plastics报告3D打印模具缩短周期30%。
金属3D打印商业案例构建
核心价值主张:
- 成本与时间红利:免开模、交期从月压缩至天、部件集成减装配
- 材料极致利用:废料<5% vs CNC铣削高达95%
- 设计自由度:复杂晶格、内部流道、轻量化几何释放性能红利
- 小批量可行性:按需生产备件,压缩库存与物流成本
挑战与考量
- 资本支出高:高端设备$25万-$100万+
- 技术复杂度:需熟练操作员与完善后处理体系
- 零件质量管控:重复性受设计、工艺参数、后处理一致性多因子影响
核心后处理工序
达成功能零件的关键步骤:
- 应力消除:惰性气氛热处理消除残余应力
- 热等静压(HIP):致密化、消除气孔、达成锻材级性能
- 除粉:机械/自动化清理残留粉末
- 支撑移除:CNC加工或线切割,设计阶段预留可及性
- 表面精加工:机加工、喷砂、抛光达成公差与美观要求
金属增材设计(DfAM)要点
成败系于深度设计:
- 壁厚:最小0.4mm;厚壁区用晶格替代
- 支撑:最小化但保证可及性;悬垂<45°需支撑
- 悬垂:无支撑长度限0.5mm;倒圆/倒角缓解
- 方向:关键面朝上优化表面;空心管垂直构建
- 流道:粉末床工艺避免<0.4mm小孔;预留2-5mm排粉逃逸孔
结语
金属3D打印正演进为主流制造技术,提供无可比拟的设计自由度、小批量成本效能、创造曾经不可能的零件能力。硬件、材料、仿真持续突破将进一步拓展其在航天、汽车、医疗、工业领域的采用深度。
延伸资源
探索专访、技术综述、案例研究,深化金属AM认知体系。
3D打印