


工业3D打印后处理:迈向自动化之路
后处理常被忽视为增材制造的另一半,却是达到工业客户要求的质量、精度和美观度的最后关键。而设计和构建等前期阶段日益自动化数字化驱动,后处理阶段仍以人工为主,给企业规模化3D打印运营制造显著瓶颈。
增材制造协会(VDMA)认定后处理为最急需发展以实现真正批量生产的阶段。2018年行业重心转向自动化此阶段,认识到可扩展、可重复后处理工作流是从原型走向生产的必经之路。
本文考察后处理典型任务、拖慢生产的挑战、及开始实现全工作流自动化的最新创新。
3D打印后处理:概览
几乎每个3D打印零件都需某种后处理以改善力学性能、尺寸精度和视觉吸引力。所需步骤因材料和技术而异。
常见任务
- 支撑移除 — 带支撑构建零件的第一步。可手工完成,FDM零件用溶剂,或SLA零件移除支撑前清洗多余树脂。
- 除粉 — 粘结剂喷射和SLS先移除未用粉末,继之表面精加工或渗透。
- 金属零件准备 — 金属零件经除粉、从构建板切割(线切割EDM或带锯)、应力消除、热处理、加工移除支撑并满足尺寸公差。
- 检测 — 视觉、尺寸、无损检测(常CT扫描)确保零件符合设计规格。
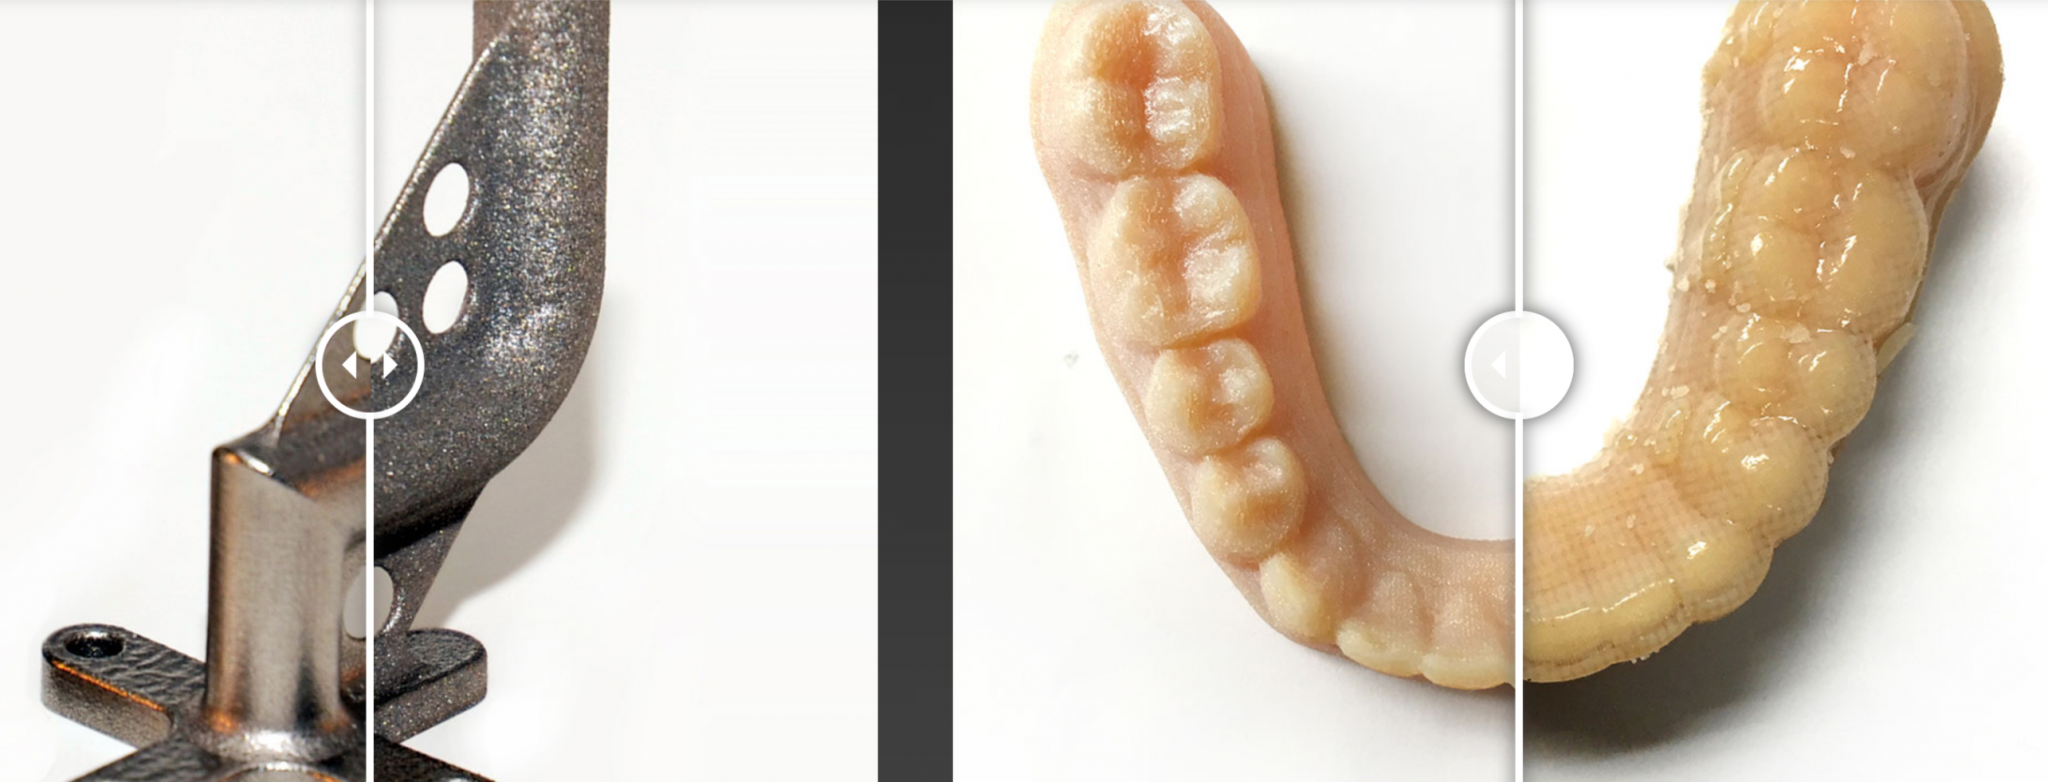
- 表面精加工 — 塑料打磨、填充、喷漆;金属加工,通常为人工过程。

后处理对照表
| 后处理方法 | 清洗/除粉 | 支撑移除 | 后固化 | 渗透 | 表面精加工 |
|---|---|---|---|---|---|
| FDM | +– | +– | +– | +– | +– |
| SLA/DLP | +– | +– | +– | +– | +– |
| SLS | +– | +– | +– | +– | +– |
| 材料喷射 | +– | +– | +– | +– | +– |
| 粘结剂喷射 | +– | +– | +– | +– | +– |
| 后处理方法 | 除粉 | 应力消除 | 零件取出 | 脱粘/渗透/烧结 | 加工 | 表面精加工 |
|---|---|---|---|---|---|---|
| 粉床熔融(SLA, DMLS, EBM) | +–+ | +–+ | +–+ | +–+ | +–+ | +–+ |
| 金属粘结剂喷射 | +– | +– | +– | +– (可选) | +– (可选) | +– |
| DED | +– | +– | +– | +– |
后处理瓶颈
尽管设计和构建自动化,后处理仍依赖人工。这种人工性质推高交付周期、成本、技能鸿沟——想要规模化的企业的障碍。
瓶颈#1:更长交付周期
后处理可增加总周期时间17%-100%。有限人力或设备可用性导致积压进一步延长延迟。
瓶颈#2:增加成本
人工、设备、专用耗材推高费用。金属AM中,线切割EDM移除单构建板成本达$300、耗时数小时。应力消除和热处理成本也可达每件数百美元。
瓶颈#3:技能鸿沟
高质量后处理需经验技师和严格安全实践,特别是废料处理和危险材料处理。
关键发展
随生产量上升,后处理自动化成行业优先事项。公司开创智能方案消除人工步骤。
除粉与清洗
金属粉床熔融要求细致除粉,尤其复杂几何体。Solukon SFM-AT800S用振动和可编程轴旋转清洗金属零件,已被西门子采用。Digital Metal开发计算机控制除粉系统配拾取放置机器人,自动移动未烧结粉末至下一步。聚合物方面,DyeMansion Powershot C通过双喷砂嘴和旋转篮提供可复现清洗。
支撑移除
人工支撑移除仍是主要时间消耗。PostProcess Technologies为FDM、SLA、PolyJet、CLIP零件提供自动化免手工方案。金属方面,Velo3D生产支撑减少达5倍的零件,Materialise e-Stage for Metal生成薄、易移除支撑,可减少50%移除时间。
表面精加工
一致、高质量精加工对原型和生产件都关键。Additive Manufacturing Technologies (AMT)9月发布PostPro3D,自动化系统抛光弹性体和尼龙零件同时密封气孔不损力学完整性——经HP和Under Armour验证。结合DED与CNC铣削的混合系统已改善金属表面光洁度和公差。
检测与质量保证
数字QA正涌现替代人工检测。AMFG提供后处理调度和数字QA工具,导入零件文档、对比物理测量、简化检测工作流——提升效率和可追溯性。
后处理:前路展望
自动化、面向增材制造设计(DfAM)、综合标准发展是未来后处理三大支柱。ASTM金属AM零件热后处理新标准是正确方向一步,但行业广泛采用需时间。
随持续创新和数字工具集成,行业有望克服现有瓶颈,大规模交付吞吐量、一致性和生产力。
3D打印