


缩短塑料 3D 打印件打印时间 — 专家设计策略
这是"面向 3D 打印设计"系列第三篇,揭示实用战术以大幅缩短打印时间并减少材料浪费。若错过前两篇,立即阅读 以获完整图景。
为何 3D 打印常较慢
虽增材制造在原型与定制加工中能大幅节省时间,但在许多场景下天然慢于减材法。不过,正确的设计选择能在不牺牲质量前提下显著加速 FFF (熔丝制造) 打印。
增加打印时间的关键因素
理解驱动因素是优化第一步。下文逐一剖析并给出缓解对策。
大表面积
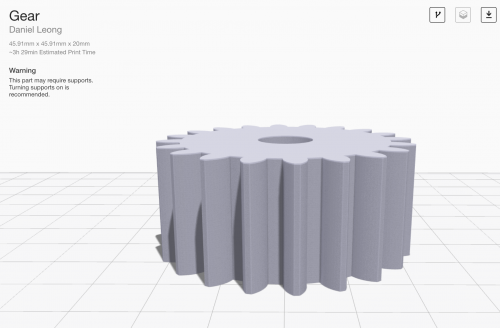
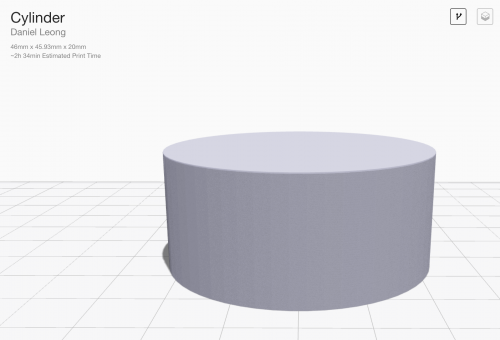
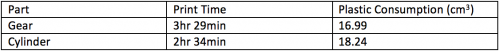
每增加一面壁,打印头都必须减速。若齿轮表面积大于大圆柱,小齿轮打印反而更久。经验法则: 关键速度场景下,保持壁厚最小、避免非必要细节。
支撑材料
支撑往往比任何因素都增加更多慢速壁。以下策略可减少支撑时间:
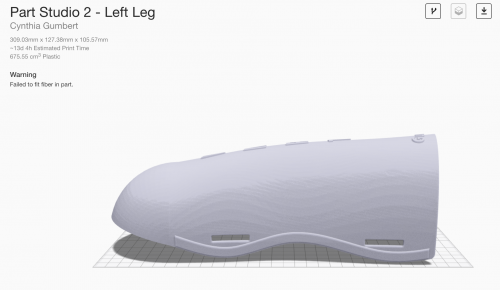
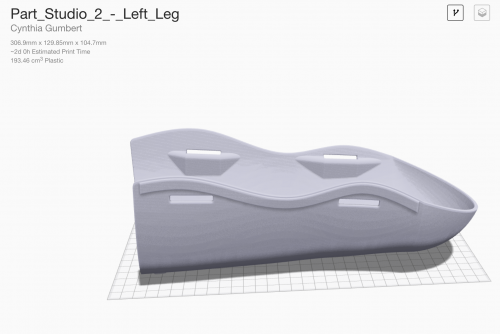
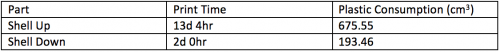
- 重新定向零件。 简单翻转可将 13 天打印缩至 2 天。案例:滑雪护胫定向。
- 限制悬垂。 Onyx 悬垂角保持 45° 以下 (尼龙 30°) 以避免自动生成支撑。
- 设计时预设打印面。 设计阶段确定最优朝向,主动控制悬垂。
- 拆分复杂零件。 将单一几何拆为两个或多个无需支撑的件打印,后用 Loctite 401 组装。
层高
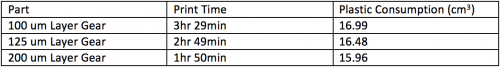
层高平衡分辨率与时间。默认 100 微米提供精细表面;加倍至 200 微米可将打印时间减半,表面质量仅轻微下降 —— 适合快速非关键构建。
面向 3D 打印设计
想把所有零件都打印出来很诱人,但许多组件 —— 尤其是简单轴类 —— 更适合机加工。仅打印真正受益于增材的几何,可减少打印时间与不必要的复杂性。
防止打印失败
每次失败都浪费时间与材料。通过以下措施降低风险:
- 持续调平构建板。
- 定期单元测试及早发现问题。
- 妥善管理材料 (库存、丝材状态)。
无效策略:减速孔
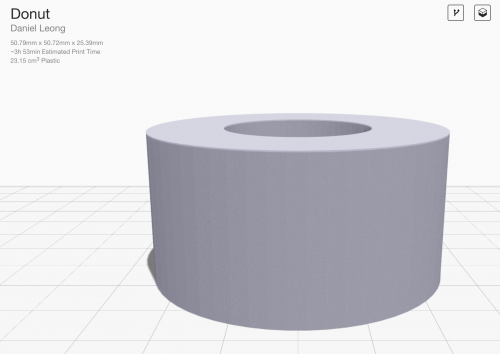
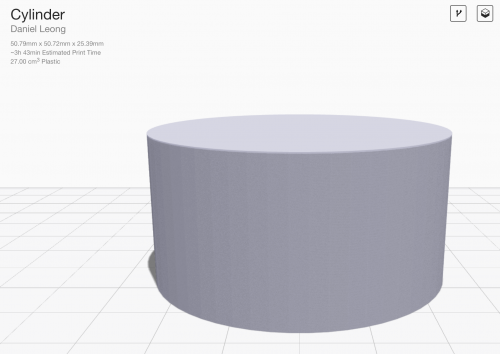
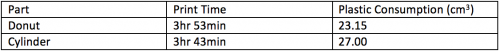
打孔虽减材料但常增表面积从而增时。带大中心孔的甜甜圈形零件比实心件多耗 10% 时间。
结语
3D 打印节时高度依赖场景。应用上述策略 —— 最小化表面积、管控支撑、调整层高、仅打印必要几何 —— 可在大多数项目中持续缩短打印时长。
亲自试用。 申请 免费 Eiger 试用,体验云端切片自动优化工作流。
关注 Facebook、Twitter、Instagram 与 LinkedIn 获取更多专家技巧。
3D打印