


精通 3D 打印:第 1 部分 — 单元测试与公差,实现精准高效构建
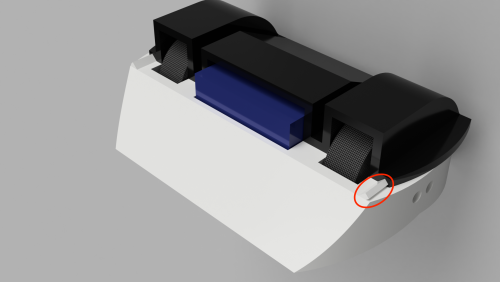
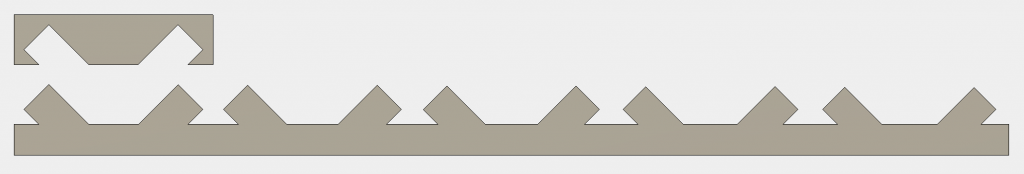
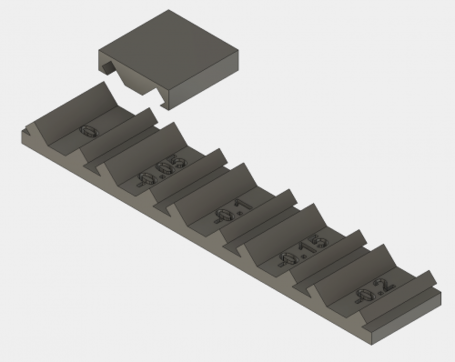
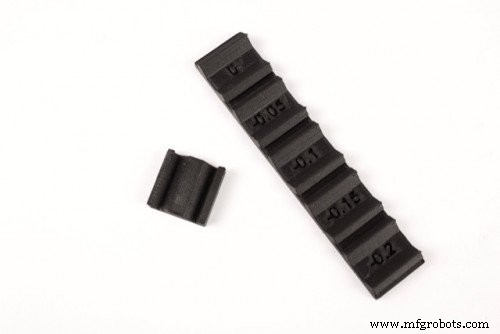
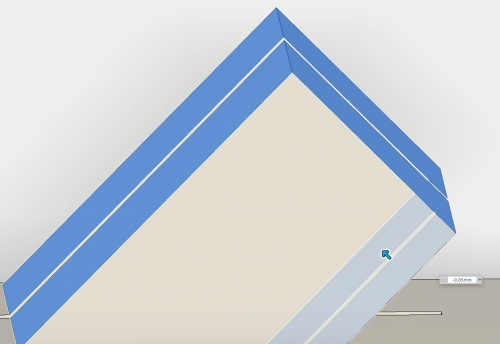
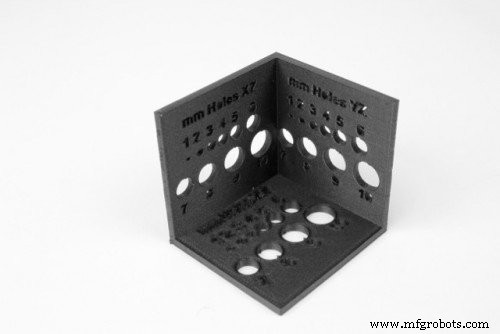
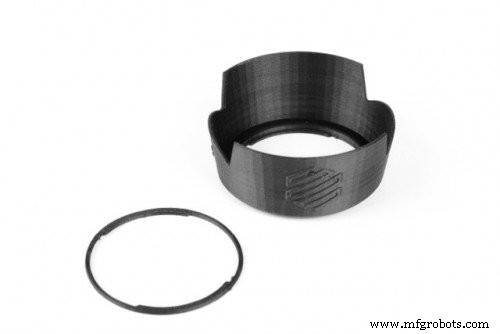
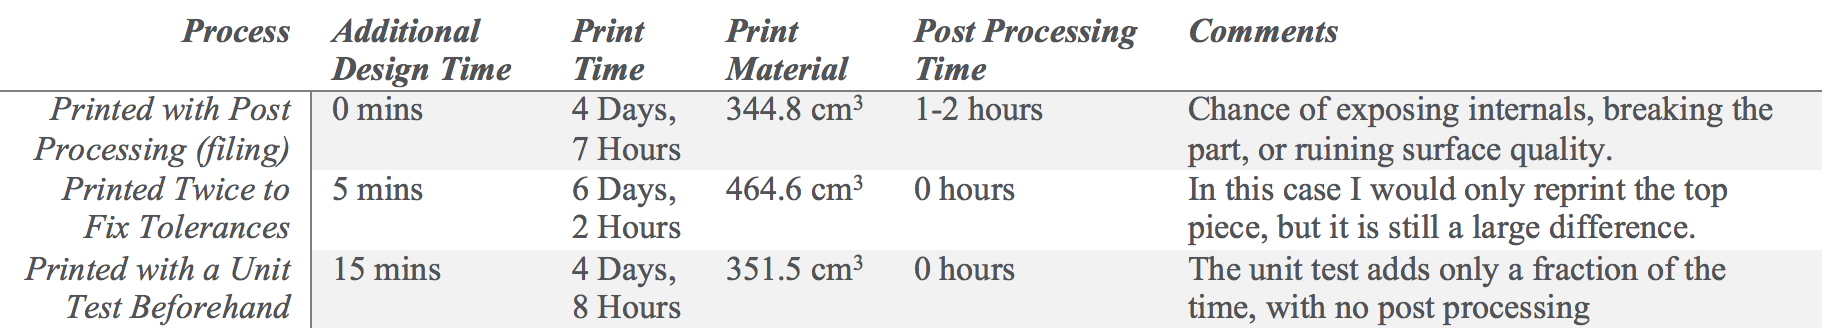
欢迎来到新博客系列"面向 3D 打印设计 (DF3DP)"。DF3DP 旨在分享使用任意 3D 打印机时的技巧窍门,指导您降低成本、缩短打印时间、减少材料用量,同时确保零件首次打印即符合预期。 我们都经历过:打印耗时数小时的零件,却发现配合不够完美,从而在坏件上浪费宝贵打印时间与材料。3D 打印是免看管制造过程,CAD 模型发送打印机后几乎无法更改。零件可能耗时数小时甚至数天,若有截止日期,完全重印修正公差的零件在时间或金钱上往往负担不起。因 FFF (熔丝制造) 热收缩,打印机常不按指定尺寸打印,故必须考虑公差。本文指导您如何在打印整个零件前确保 3D 打印公差正确。 这就是 3D 打印单元测试大显身手之处。单元测试源自软件术语,指在集成完整脚本前独立验证小代码片段。我们将同理应用于 3D 打印:打印稍后将集成到大型设计中的小而快的片段,以在打印庞大零件前验证其功能与配合。 例如,我正在设计的原型 3D 打印蚁量级格斗机器人,其顶部通过一组燕尾槽滑入底座 (下图圈出一组)。上下两部分合打需 4 天 7 小时,所以我要先做单元测试确保槽尺寸正确再全打。 优秀单元测试应快速易于设计与打印 (我通常目标 0.5-1 小时)。我建模单个微型槽对,再复制多份并赋予不同面偏移距离,从无偏移到所有燕尾面 -0.2 mm 偏移。即每个公槽轮廓比前一个更薄。 我也加了编号提醒自己各偏移对应值,如下 CAD 截图所示: 注意:须按最终零件打印朝向打印单元测试,以最大化准确度。打印仅耗 1 小时 15 分,远优于打印整个机器人底盘再发现滑槽公差不准。 测试时,我将母槽件滑入各公槽,从最大偏移 (-0.2 mm) 逐步到 0.0 mm。 -0.2 mm 偏移过松 —— 不想机器人顶部直接滑落。-0.15 mm 与 -0.1 mm 尚可但不够紧。-0.05 mm 刚好 —— 够紧不易脱落,稍用力可拆卸。0.0 mm 偏移对我稍紧。现在我可在最终设计输入 -0.05 偏移值,确信滑配合将如预期工作。还有其他特征会真正锁定顶部,但连接两件的槽是我不确定的公差。 单元测试对任何公差都极有价值,即使只是摸清打印机特定条件下行为。例如,想了解某 3D 打印机孔公差,可打印类似下图件: 随后测量孔径与 CAD 标注值对比,从而掌握各平面需预留的孔公差。此测试可作为未来设计参考,辅助不止一个、而是许多 3D 打印零件设计。 此外,用我们打印机可进阶单元测试:假设需打印整个机器人底盘,但想在投入碳纤维强化前确认所有组件能装入。可制作 3D 打印配合原型,测试组件与打印件互相装配,再引入纤维。这再次减少材料浪费、降低成本,让您在承诺打印纤维增强件前验证最终几何与纤维铺放形式。 假设我打印整个底盘与顶部,却搞砸槽公差。则需重印整个东西两次,或花数小时修理古怪微小几何特征,没人愿干。打磨 3D 打印件使其配合,尤其涉及小几何时,常留疤痕、表面差、甚至意外破坏特征或暴露内部结构。显然打印小件+大件优于重印大件两次,若仍不信,这是我机器人的数字对比: 单元测试对大型 3D 打印件至关重要,若想首次成功。后处理是多数人预期 3D 打印必经步骤,无论打磨表面、钻孔、修整错位接头。在像 Mark Two 这样可靠精准的复合材料 3D 打印机上,后处理不必是必须步骤,单元测试能确保零件首次打印即符合预期。 想亲自试测试?可在此下载。 想看 Mark Two 更多能力?立即申请演示!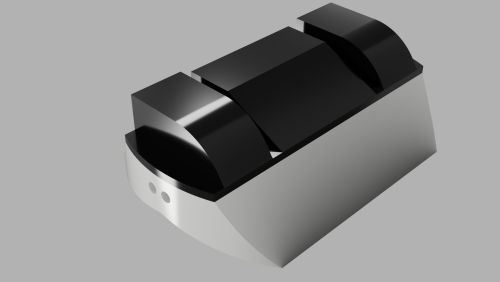
设计良好的 3D 打印单元测试
测试 3D 打印单元测试

单元测试其他用途
单元测试的真实价值
3D打印