


1.75mm vs 3mm 丝材怎么选?优劣势与专家建议
初入 3D 打印可能不知丝材有两种标准直径:1.75 mm 与 3 mm。或您买到十年前自组装机器(当时 3 mm 主流)的二手机。无论如何,了解两者优劣对选购至关重要。
当前市场标准是 1.75 mm,但仍有厂商生产 3 mm。观点各异,建议自行权衡后决定。
若不想深究,直接买 1.75 mm 兼容机型。除非有极特定理由需 3 mm 喷头,我始终推荐 1.75 mm 标准:市场定型明确,专家预测 3 mm 丝材将越来越难买、越来越贵。
核心优劣势对比表:
| 1.75mm 丝材 | 3mm 丝材 | |
| 打印速度(更高) | ✓ | |
| 功率需求(更低) | ✓ | |
| 挤出部件重量(更轻) | ✓ | |
| 市场供应(更丰富) | ✓ | |
| 尺寸公差要求 | ✓ | |
| 缠绕倾向(更低) | ✓ | |
| 弯曲倾向(更低) | ✓ | |
| 吸湿性(更低) | ✓ | |
| 挤出流量(更高) | ✓ | |
| Bowden 系统兼容性 | ✓ | |
| 市场价格(更低) | ✓ | |
| 溢料/拉丝(更少) | ✓ | |
| 打印精度(更高) | ✓ |
3D 打印最主流的丝材直径是?
毫无疑问是 1.75 mm。用户占比持续攀升,几乎所有家用打印机厂商仅售 1.75 mm 机型。
遇到问题(硬件/固件/软件)时,网上海量方案均基于 1.75 mm 机型(本站 3dsolved.com 亦同)。用 3 mm 机型,求助极少且多过时。
行业所有创新、改进几乎只针对 1.75 mm 机型开发。
1.75mm 丝材的优势与劣势
优势
市场选择此标准自有理由:
更高打印速度
熔融丝材需热传导从外向内。热传导速度取决于材料与几何尺寸。粗丝材料心达到工作温度耗时更长。细丝熔融快 → 流量可增大 → 打印速度提升。
功率需求更低
横截面积:3 mm 约为 1.75 mm 的 3 倍。喷头内压力随面积增大,挤出机需更大推力,否则步进电机失步。1.75 mm 所需推力小,小扭矩电机即可胜任。
挤出机体积减小
早期为推 3 mm 丝材用大扭矩电机,导致挤出机重、体积大。直驱结构下额外惯性产生振动,传递到模型造成晃动。1.75 mm 可用无减速齿轮、小体积低扭矩电机。
市场供应极其丰富
1.75 mm 成标准后,任何丝材店都易买到。颜色、材质选择更多,许多厂商不产 3 mm 卷材。经销商也倾向多备 1.75 mm 库存,尤其是最热门的 PLA。
劣势
虽优势众多,但也有短板:
尺寸公差更严苛
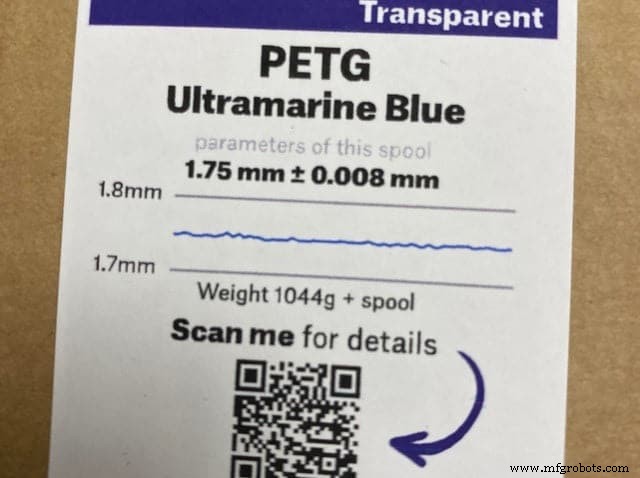
“1.75 mm”为公称值,实际有公差。同 ±0.1 mm 偏差,在 1.75 mm 上占比远大于 3 mm。廉价丝材公差大易导致卡头(超径)或欠挤(细径)。
但厂商公差控制日益精进。极致案例:Prusament 提供二维码查看每卷实测公差,甚至在发丝直径级别。
易缠绕
细丝轻,拿取时若丝头脱手极易自缠。结难察觉,开印后卡死毁模型、甚至损机。
易弯曲
柔性丝材(TPU)用 1.75 mm 更易出问题。丝材进入喷头区轴向张力增大,压缩致挤出机与料管间自由段弯曲。Bowden 结构下问题放大。
3mm 丝材的优势与劣势
优势
看似 1.75 mm 完胜,但粗丝仍有优势:
吸湿更少
表面积/体积比更低,外层先饱和,内部得保护。
支持更大挤出流量
配大口径喷头,3 mm 丝材可极高流量挤出。合理参数下大尺寸件可提速。视频演示 2 mm 喷头大流量打印,1.75 mm 丝材细于喷头内径,无法被压缩锁紧,精度全无。
更适配 Bowden 系统
Bowden 痛点:细丝在长管中易弯曲压缩;粗丝刚性强,难弯曲。
劣势
市场近乎抛弃 3 mm,原因如下:
通常更贵
规模经济:厂商主产 1.75 mm,竞争激烈压低价格。非材料本身特性导致。
溢料/拉丝更严重
熔体体积大,开机初期喷头尖滴料多。回抽速度/距离难调。类似用 0.8 mm 大喷头打印的体验。
尺寸精度较低
受限于喷头直径。3 mm 挤出系统无法搭配 0.1 mm 微喷头(热端压力过大,即使带减速齿轮也扛不住)。故主流喷头口径较大,牺牲精度。
为何存在两种标准?
早期 3D 打印属高校/科研领域。选材时沿用现成 3 mm 焊丝(ABS 注塑件焊接用),直接围绕它设计机器。
RepRap 项目诞生后,众多厂商/极客发现细丝可优化挤出、缩小部件。从此 1.75 mm 成标准,但多数丝材厂仍保留双规格供应。
能在 1.75mm 机器上用 3mm 丝材吗?
误买 3 mm 卷材,首选退换。退换不成可转手给 3 mm 用户。但您想知道能否强行用:
3 mm 丝材根本插不进 1.75 mm 挤出机进料孔。即使某怪异机型能插入,也绝对不能用——全机设计基于 1.75 mm,强行使用极大概率永久损坏部件。
3mm 丝材实际直径是 2.85mm 吗?
卡尺实测 3 mm 丝材约 2.85 mm。因 PTFE 管内径公称 3 mm,实测略小,避免干涉卡死。若您用 3 mm 机型,请查阅厂商数据表在切片软件正确设置该参数。切片软件修改丝材直径等同于修改流量系数。
能将 3mm 机改装为 1.75mm 兼容吗?
完全可行,且比想象简单。仅需更换挤出系统全套部件:从挤出机到热端。参考 Thomas Sanladerer 逐步改装教学视频。
推荐产品专区
我们精选了适合新手到专家的 3D 打印机、丝材与升级件,均经实测筛选,助您避开选型迷雾,买得放心、用得省心。
3D打印