


防止 3D 打印件翘曲:专家设计技巧
面向 3D 打印设计 (DF3DP) 系列分享适用于所有 FFF 打印机的实战技巧,助您降本、减时、首次打印即得理想零件。
用过 FFF 机器的都见过大件或异形件翘曲。翘曲迫使您后处理、修边、或接受本应平整的底面不平。
翘曲非特定打印机缺陷,而是热变形必然结果。热塑性材料受热膨胀、冷却收缩。FFF 热熔堆积层冷却时,每新层都拉扯已固化材料。累积应力导致零件卷曲或脱离构建板。
机器侧两大实用对策保温防翘:热床与热腔。它们维持整体打印稳定温度,消除驱动翘曲的冷却收缩。胶水 (如我们使用的) 与渐进冷却也有帮助,因零件粘附板面随收缩而不翘。
但最有效策略始于设计阶段。3D 打印像其他制造方法一样有极限。例如 FFF 最小特征受喷嘴与龙门精度限制。设计挑战极限时翘曲几不可避免。以下五大准则助您设计打印不翘曲零件。
1. 使用圆角与圆润形状
尖角聚焦应力。细长段收缩时角部翘起,产生经典"卷边"。用圆角替代尖棱,将应力分散到更大面积,减少单点拉力。
测试件给每个角加圆角后翘曲近乎减半。圆润底部还提供小唇口,方便从构建板取件。
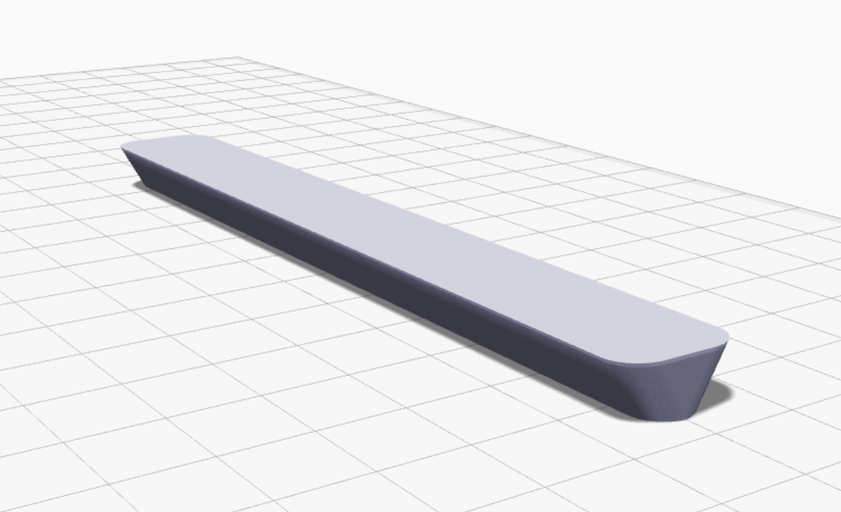
改良后零件保持平整,仅需极少后处理。
2. 最大面朝下定向
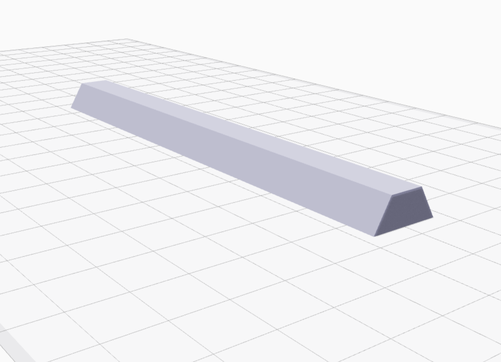
每层新增材料都想收缩。若截面随高度增大,下层承受上层更大拉力,放大翘曲力。最大面朝下打印能更均匀分布载荷、增加与构建板接触面,改善粘附。
我们将同一截头锥体倒置打印,结果底面完美平整 —— 无翘曲。
3. 添加裙边
裙边是围绕零件底部的额外材料层。它扩大有效底面积,作为"缓冲"吸收原本会翘起零件的应力。
裙边还为支撑结构提供坚实表面,防止其收缩卷曲。裙边吸收大部分翘曲,主体保持平整。
4. 必时设计自定义裙边
标准裙边设置有时不足,尤其不规则接触点的复杂形状。此时可在零件关键角添加小圆"点"创建自定义裙边。这些点在关键区域增加表面面积,更牢固锚定打印件。
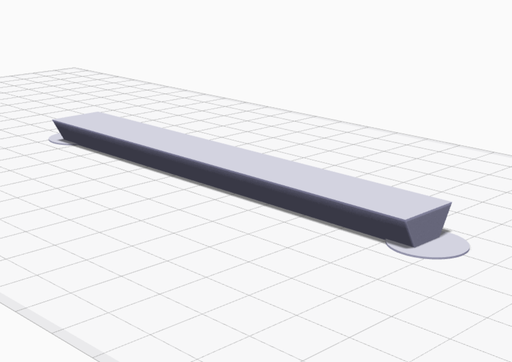
自定义裙边效果媲美内置选项,适合复杂设计。
5. 用复合纤维增强底层
Markforged Mark Two 可在打印中铺设连续纤维,大幅提升刚度与尺寸稳定性。在前几层加纤维能锁死底座,使零件几乎不可能翘曲。
为最大获益,在底部与顶部同时铺纤维 —— 这种三明治结构优化扭转强度,详见复合设计指南。
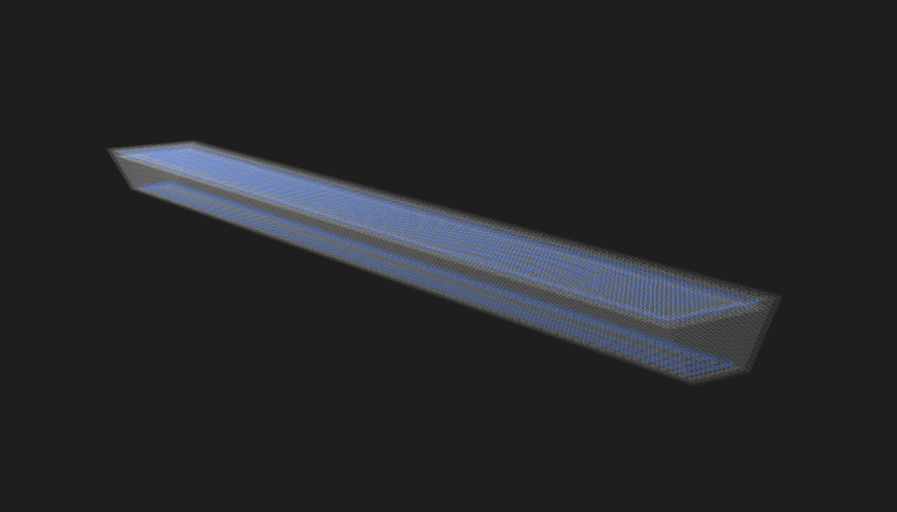
增强测试件即使无设计变更也保持平整。
额外技巧:用 Onyx 打印以获尺寸稳定性
Onyx 为微碳增强尼龙,抗热变形优于普通尼龙。Onyx 打印件翘曲显著减少,无需纤维增强即获更稳定尺寸结果。

在提供的 STL 与 MFP 文件上试用这些技巧并分享结果。如有问题或后续主题建议,请邮件 printstronger@markforged.com。
3D打印
- FDM 3D打印轻松后处理指南
- CT扫描如何革新3D打印质量保证
- 3D打印:从快速原型迈向全规模最终零件生产
- 3D打印涡轮机部件:加速开发、提升性能与可持续性
- 3D打印与软件如何驱动制造业数字化转型
- 3D 打印碳纤维模具与终端部件革新 Formula Student 赛车
- 为何 Stratasys Origin One 是量产级 3D 打印零件的变革者
- 掌握3D打印朝向:兼顾表面光洁度、强度与支撑效率的实战技巧
- 保障3D打印件尺寸精度:多工艺对比与设计策略
- 10大经验验证的3D打印件耐水解决方案:材料与后处理全攻略
- 增强3D打印件强度的实证技术:几何、参数与后处理全方案
- 3D 打印发动机零件高级检测策略(三)