


用 3D 打印虎钳软爪变革铣削工作流
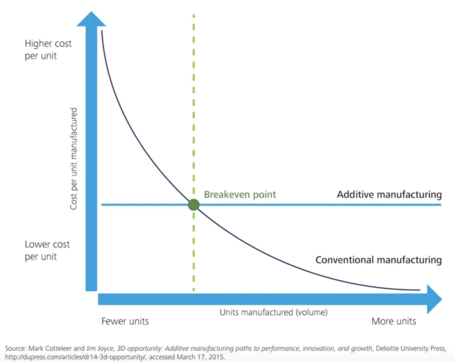
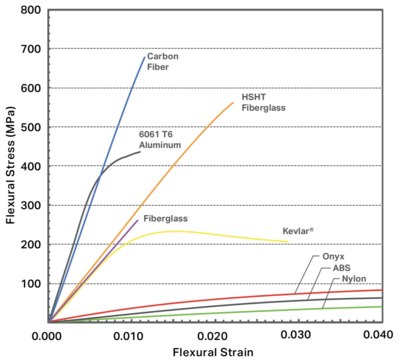
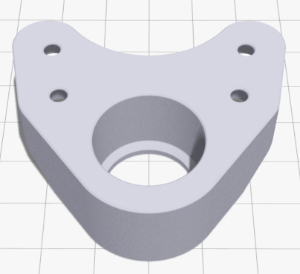
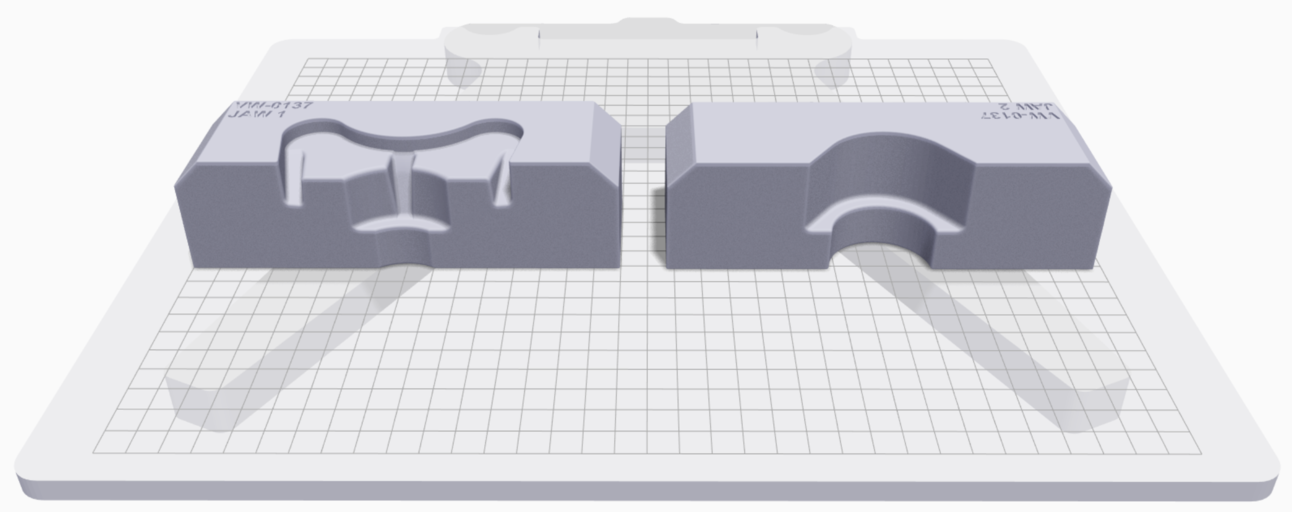
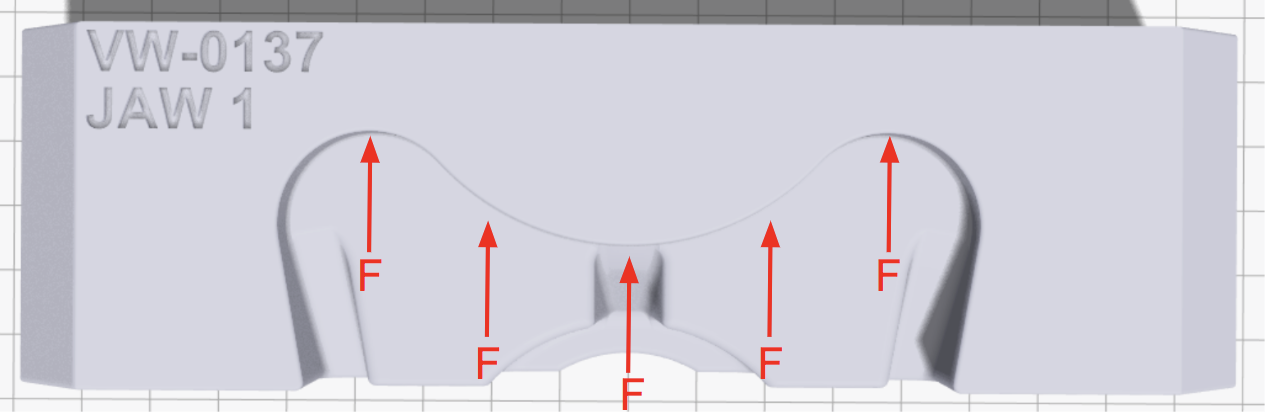
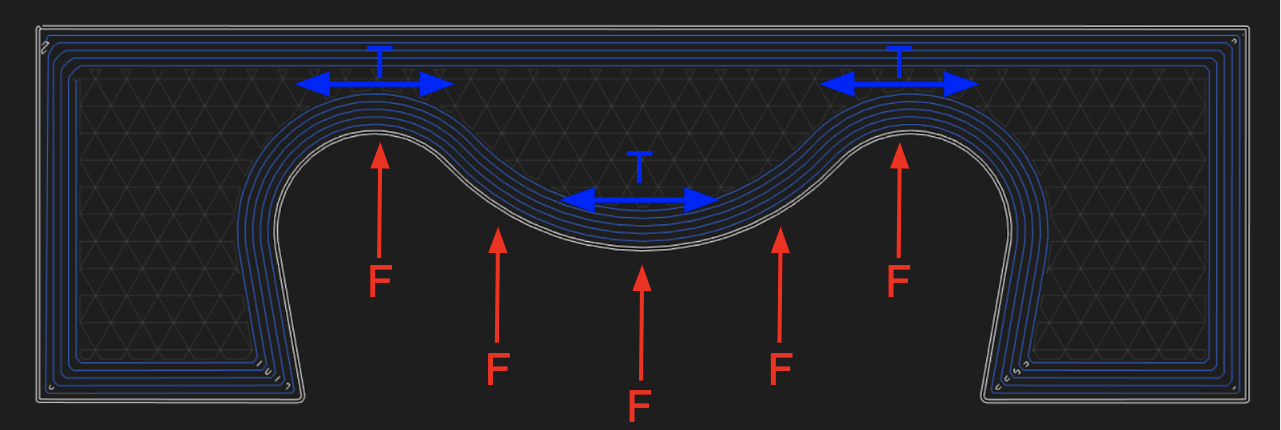
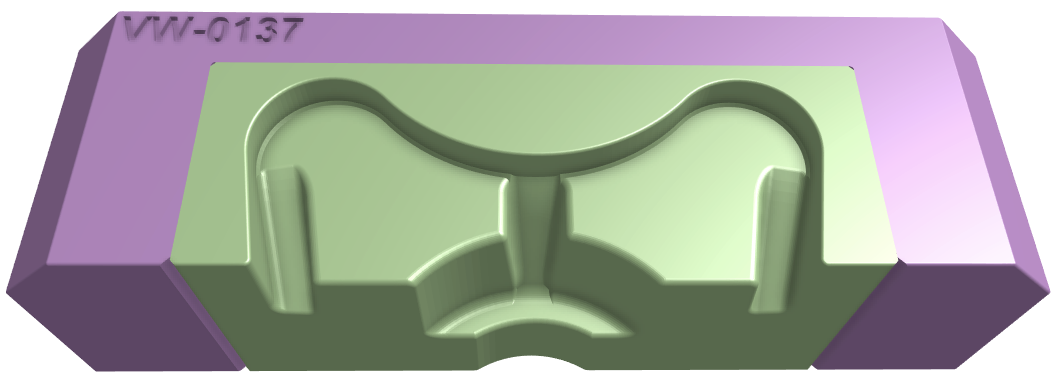
现代机加工面临清晰瓶颈:需大量时间金钱——熟练操作员、昂贵设备、大量调试、交付延迟。 制造定制工装——夹具、模具、型板——时挑战加剧。工装传统上是机加工最耗时、最贵环节。 它消耗时间与资本。 获取一套定制铣削软爪通常流程: 1. CAD 软件绘制软爪。 软爪到手时,五类专业人员已介入:设计工程师、经理、程序员、机加工师、质检员。 当软爪服务的零件从版本 1 迭代到版本 3,每次变更触发新软爪设计循环,回到步骤 1。 低产量下,制造商要么拒单、要么溢价。工装很少直接创收;制造成本含机器停机、人工、管理费。若软爪从未复用,其前期成本须摊入最终生产批,推高终端零件价格。 3D 打印——常称增材制造——赋予设计师前所未有自由,将工装从劳动密集型转为快速、高性价比。单件工具增材制造可将总成本降至仅材料费,如图 1 所示。 设计后即刻打印软爪,增材制造消除绘图、编程、排产、检验长链条。工装越快就绪,营收零件越早加工。 3D 打印铣削软爪设计取决于三大核心:理解铣削软爪几何、CAD 熟练度、连续纤维制造 (CFF) 专长。 早期增材技术仅能打印太弱热塑性塑料,不堪 CNC 环境。Markforged CFF 技术通过连续纤维——碳纤维、凯夫拉®、玻纤——增强零件,实现图 2 所示强度水平。 参考图 3 针轴承工件需端面铣削。对应铣削软爪见图 4。 因连续纤维受拉最强,打印朝向关键。夹持工件的软爪,夹持力作用为接触点沿压缩载荷(见图 5)。将纤维同心环绕外壁置于张力状态,对抗压缩力(图 6)。 将软爪嵌入虎钳不仅夹持零件,还利用打印层剪切阻力。最大化与虎钳接触面进一步增强尺寸稳定性。 考虑模块化:仅打印软爪嵌件,配合机加工金属坯料。图 7 所示,单金属坯料可容纳多种嵌件几何,大幅减少重新设计工作量。 需钢软爪时,同模块化概念适用。机加工铝或 CFF 坯料可搭配 Markforged Metal X 系统用原子扩散增材制造 (ADAM) 打印的 3D 打印嵌件。17-4PH 不锈钢与 H13 工具钢现已可用,Metal X 提供所需强度同时保留快速共形制造优势。 从庞大工装库存转向可互换、按需系统,模块化铣削软爪代表制造未来。增材制造进一步加速此转变,让工装更快、更易、更实惠。 掌握基础后打印铣削虎钳软爪直观: (1) 识别工件与虎钳间夹持力。 准备探索 3D 打印零件如何提升你的运营?与产品专家交谈。申请免费样件
耗时
2. 设计审批。
3. 编程 CNC 机床。
4. 排产加工。
5. CNC 铣削软爪。
6. 等待完成。
7. 交付成品软爪。高成本
增材制造
探索我们的复合材料设计指南
如何 3D 打印铣削软爪
连续纤维制造 (CFF)
进阶铣削软爪 3D 打印
如何最佳 3D 打印铣削虎钳软爪
(2) 选取打印朝向,使纤维处于张力对抗夹持力。
(3) 连续纤维增强对齐以对抗压缩。联系我们
3D打印
- 掌握PolyJet 3D打印:精度、细节与多元应用
- 生物打印解析:3D打印如何创造活体组织与未来器官
- 4D打印详解:自适应、时响应制造的未来
- 揭秘3D打印三大误区:专业级设备远超桌面机认知
- 软爪:CNC 加工的精密工装解决方案
- 案例研究:3D 打印软爪加速 Superstition Machine Works 原型生产
- 3D打印ABC:增材制造如何重塑现代工业版图
- 3D打印 vs CNC加工:如何为项目选择最优工艺
- 金属3D打印完全指南:SLM与DMLS核心技术深度解析
- 环保可降解 3D 打印材料:可持续制造解决方案
- 生物相容性 3D 打印综合指南:材料、认证与应用
- 光固化3D打印(SLA)全解析:原理、应用与优劣势