


在 3D 打印件中嵌入螺母实现工业级紧固强度
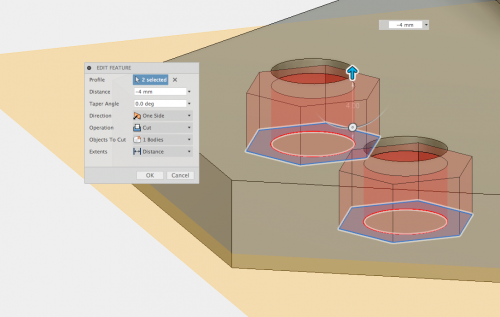
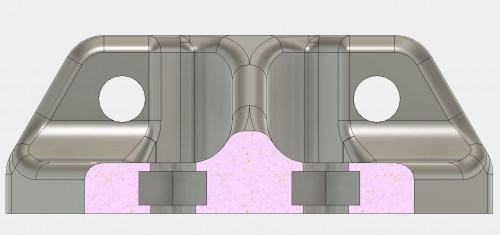
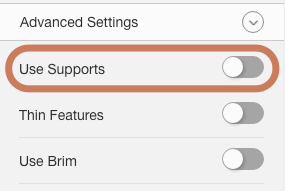
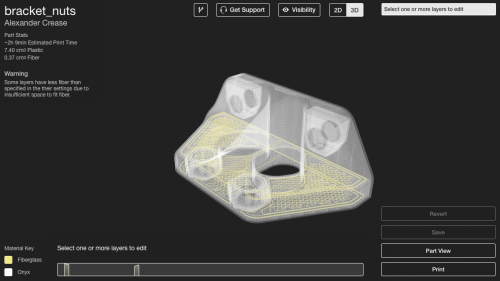
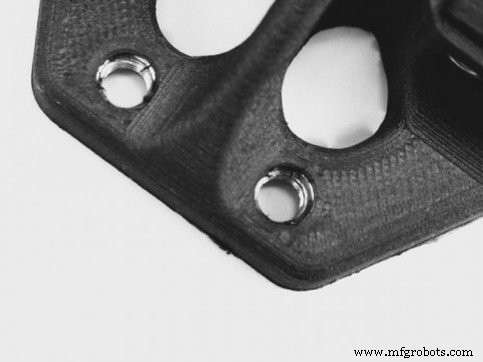
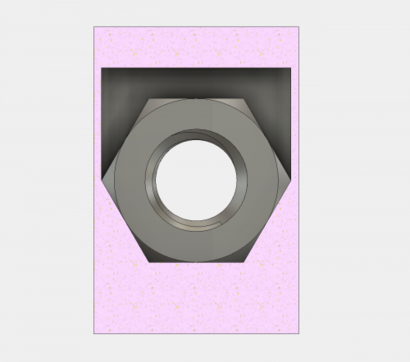
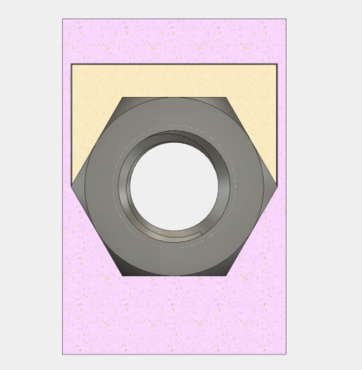
大多数 3D 打印塑料难以产生可靠螺纹或攻丝孔,尤其微小腔体。其固有屈服强度落后于常规金属紧固件,微小螺纹尺寸常超消费级打印机极限。即使用 Mark Two 或 X7 等纤维增强聚合物,增强纤维因太小不显著提升螺纹强度。相反,金属螺纹天生更精准、啮合更可靠。 阅读我们最新的主要陆军训练基地客户成功案例。 热熔螺纹嵌件虽能给塑料件加金属并回流周边材料增强,但有设计限制:嵌件须与件面齐平,拔出强度不超周边塑料材料性能。 过打印——或共处理与嵌入式打印——提供实用替代。概念镜像注塑过模:组件置入模具,塑料浇注包覆。3D 打印中,暂停构建、放入组件、继续,实现组件被打印结构封装。 在 3D 打印件嵌入螺母,创建隐藏的工业级螺栓连接,性能超越常规嵌件。螺栓与螺母间额外材料、可选纤维增强,产出更强、更可靠接头。流程:设计螺母尺寸腔体、腔体顶层前暂停、放入螺母、继续构建。 1. 设计腔体 — 卡尺量螺母尺寸,螺栓孔中心画腔体草图。各边加 ~0.05 mm 间隙(总 +0.10 mm)确保紧配。例:M5 六角螺母实测 7.85×3.85 mm,取整为 8.0×4.0 mm 腔体。 拉伸草图至所需腔深。避免腔内倒角或圆角,妨碍螺母插入。 2. 添加暂停 — Eiger 中启用“层后暂停”选项于腔体顶层前。除非绝对必要禁用支撑(高级设置)。 3. 添加纤维 — 腔体相邻区域增强纤维。在螺母两侧或腔壁铺纤维提升拔出强度。 4. 打印零件 — 启动构建。暂停触发时,放入螺母(及可选次级件),可选薄涂构建板胶改善粘附,继续。 5. 处理支撑与复杂几何 — 需支撑时,暂停期用尖嘴钳移除。非平顶腔体可考虑倾斜悬垂或次级件提供平放入面。 非 XY 平面嵌入螺母需次级特征为打印头提供平顶。例:六角螺母轴线平行构建板时,设计次级件填充螺母上方腔体,留微小间隙。 主件与次级件同打印。暂停时同时放入螺母与次级件,继续打印喷嘴覆盖次级件平顶。 此技术让你在任意角度、任意平面嵌入螺母,为复杂组件开新可能。欢迎实验并在 Twitter、Facebook、Instagram 分享发现!美国陆军案例研究
概述
设计准则
XY 平面嵌入螺母
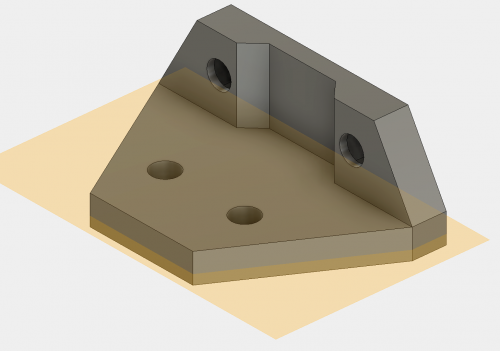

打印次级件嵌入其他平面螺母
3D打印