
信息图:金属与复合材料 3D 打印如何选择以实现最优性能
Markforged 复合材料打印机引入连续增强纤维——碳纤维、玻璃纤维、Kevlar®——制造出比普通 ABS 强 23 倍的部件。其金属打印机则生产高强度不锈钢部件。每种技术发挥增材制造独特优势,满足特定制造需求。了解这些优势,您可在工作流中策略性部署高强度 3D 打印。
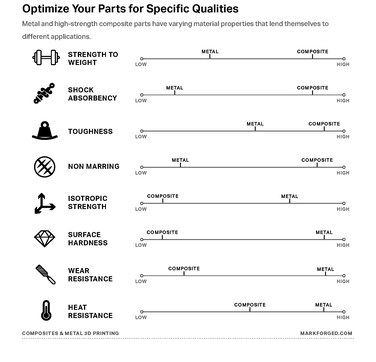
参考下方信息图快速判断金属或复合材料构建哪个更适合您部件的功能需求。深入了解材料选择,请下载白皮书 “以复合材料与金属 3D 打印应对更多制造挑战”。
3D打印

 亿迅智能制造网
Markforged 复合材料打印机引入连续增强纤维——碳纤维、玻璃纤维、Kevlar®——制造出比普通 ABS 强 23 倍的部件。其金属打印机则生产高强度不锈钢部件。每种技术发挥增材制造独特优势,满足特定制造需求。了解这些优势,您可在工作流中策略性部署高强度 3D 打印。
参考下方信息图快速判断金属或复合材料构建哪个更适合您部件的功能需求。深入了解材料选择,请下载白皮书 “以复合材料与金属 3D 打印应对更多制造挑战”。
3D打印
金属弯曲工艺是将板材或管材(或任意板料形式)绕中心线弯曲,其半径可为固定或可变。铆钉孔和盲孔通常沿圆周钻制。通过使用不同的弯曲工具,可改变该操作的细节。 什么是金属弯曲? 金属弯曲是通过塑性变形将金属塑形的工艺。可采用热加工、冷加工或机械方法实现。弯曲常用于从直线金属料创建弧形或角形形状。 您可能出于多种原因需要弯曲金属。或许您在创作艺术品,或需要为机器制作定制支架。无论原因,金属弯曲都是获取所需形状的好方法。 决定金属弯曲是否适合您的项目时,需注意几点:首先,并非所有金属都适用此方法。其次,所需弯曲力因金属类型和厚度而异。最后,弯曲会在金属内部引入应力并削弱其强度,因此必须评估该风险是否可
拿一张纸,试着只折叠中间一英寸形成一个翻盖。您做不到,因为其余部分也想跟着折叠。要实现这一点,您需要一种方法,确保只有那一英寸宽的纸能折叠,而其余部分保持平整。但钣金在弯曲时会拉伸,从周围汲取材料以实现产生几何形状所需的变形。如果在没有缓冲槽的情况下弯曲法兰,这种拉伸会从弯曲相邻区域拉取材料,导致难看的变形和撕裂。这就是为什么弯曲缓冲槽如此重要。 什么是弯曲缓冲槽? 弯曲缓冲槽无非是在钣金上切两个小口,以释放两者之间的金属。它将您想要折叠的材料与零件其余部分分开。只有当弯曲两侧都有材料时才需要它。如果冲压或激光切割的特征(如孔或切口)离弯曲太近,导致切口的一部分在另一侧与平面齐平的地方变形或
PA材料特性与染色必要性 尼龙/聚酰胺(PA)凭借抗冲击、柔韧、耐化学、耐高温成专业3D打印首选聚合物,以颗粒/丝/粉形式适配FDM/SLS。**打印件极强韧,可做功能原型/终端件**。 图1:FDM打印PA6线轴与成品。来源:Smart Materials。 技术材料常以**本色(白/米白)供货**,部分应用需彩色饰面。 染色前提:合成纤维专用染料+吸湿性管理 **须用合成纤维专用染料**(如RIT合成染料,色系全、可混色) **尼龙强吸湿**,湿气影响打印/存储,**染色仅限成品,禁染原料** 预处理:按技术分流 FDM件:去支撑、后处理、清洁底面(尤其胶水残留) SLS件:手
导电耗材:3D打印与电子的融合桥梁 想让3D打印件集成传感器/导电线路/射频屏蔽?**FDM/FFF导电耗材**应运而生:**专为打印电子导电组件设计,易打印、兼容主流FDM机**。集成开关/电位器/LED/电容触控传感器皆可实现。 三大核心应用场景 传感器 打印电容触控传感器(手机/平板触控笔等**人机交互设备**)。亦可测接近/位置/湿度/液位/加速度。 视频1:触控笔演示。来源:Proto-Pasta。 导电线路 **打印导电走线**,柔性导电耗材更适配柔性电子。传统需设槽后嵌铜线,**导电耗材让走线随结构同步打印**。 图1:导电走线电路。来源:Recreus。 EMI/R