


Cura PETG参数完全指南:专家级配置实现零缺陷打印
PETG是仅次于PLA的第二大主流打印材料,本质是PET(可乐瓶材质)改性降低熔点、提升挤出性。相比PLA,PETG更韧但更软,部分透明度高,适合带灯光项目;耐温更高,户外表现更优。
了解优势后,我们来逐项调优切片参数,榨干PETG性能!
核心基准值:热床70℃+,喷嘴220~240℃,首层关风扇,打印速度30~50mm/s。PETG易拉丝、床粘过强/过弱、层间分层,回抽设置至关重要。
PETG常见痛点
拉丝可通过精准回抽或热风枪事后清理解决;床粘两极分化——要么不粘要么粘得掉块玻璃,胶棒等脱模剂必备;层间结合弱通常也能在切片里调优。
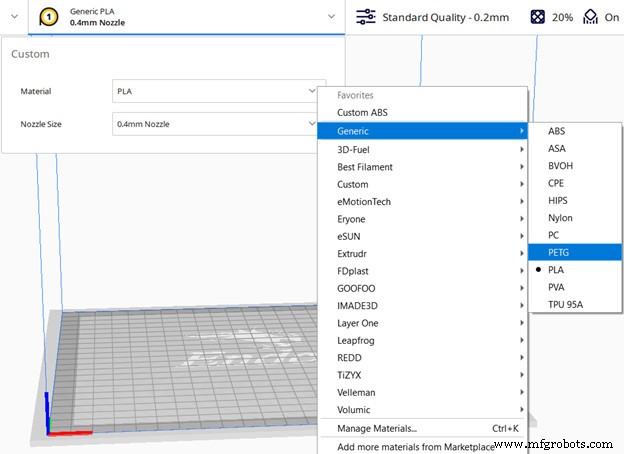
启用Cura内置PETG预设(作为基准起步)
Cura内置大量品牌预设,优先选用;无对应品牌时用通用PETG预设。
层高
层高影响打印时长、细节、强度。层高越大越快但细节与强度下降。PETG建议薄层防分层。研究显示:层高/喷嘴直径比越大,层间间隙越小、强度越好。若需大层高,建议换大喷嘴;挤出宽度模拟大喷嘴勿超实际喷嘴125~150%(如0.4mm喷嘴挤出宽度≤0.6mm)。
微调建议
仅改层高试打,观察结果直至找到项目最佳值。
PETG推荐层高区间:
- 极致细节:喷嘴/挤出宽度的25%(0.4mm喷嘴→0.1mm)
- 综合最优:25%~40%(0.4mm喷嘴→0.15mm)
- 快速原型:50%~80%(0.4mm喷嘴→0.2~0.3mm)
打印温度
PETG温度容错低于PLA。温度低→拉丝严重、细节差;温度高→层结合好但细节丢失。
微调建议
打印温度塔,分段变温,成品直观对比层结合与细节最佳区间。
PETG推荐打印温度:220~240℃
参考优质视频教程。
热床温度
PETG床粘极端:玻璃床易连底带走涂层,胶棒等脱模剂刚需。研究表明:床温略高于玻璃化转变温度(Tg)显著提升粘附。PETG Tg约80℃,机器允许下强烈建议≥70℃。会产生更明显大象脚,可在切片或模型底部倒角补偿。
微调建议
从70℃起步,粘不住则每次+5℃。警惕过高导致模型粘死撕坏床面涂层。
PETG推荐热床温度:70~85℃
打印速度
PETG速度区间近似PLA,略慢成果更好。Cura默认值可用。30~50mm/s为稳妥区间。提高空运速(>120mm/s)有助减少拉丝,机器允许可尝试。
微调建议
同模型变速试打寻找平衡点。
PETG推荐速度设置:
- 打印速度:30~50mm/s
- 首层速度:20~30mm/s
- 填充速度:40~60mm/s
- 空运速度:100mm/s+(视机器刚性)
回抽设置
PETG高温少风易拉丝,精准回抽+梳理模式可得完美表面。
拉丝测试件调优:直驱起步3mm,远端挤出(Bowden)起步6mm;回抽速度25mm/s或更慢。Cura默认值通常够用。
梳理模式是什么?如何设置?
开启梳理后,空运路径改走填充内部,利用漏料填充空隙。建议设为“仅填充内部”。
微调建议
变回抽距离/速度试打。
PETG推荐回抽设置:
- 回抽距离:直驱3mm / Bowden 6mm
- 回抽速度:25mm/s
- 梳理模式:开启,设为“仅填充内部”
床粘附方案
床温>Tg显著增强粘附。裙边单层扩大接触面,适合底面小模型;裙边不接触模型仅作喷嘴预热;筏底多层托底兼顾平整度补偿。胶棒/发胶不仅助粘,也能作脱模剂防过度粘连。
PETG推荐床粘附设置:
- 热床温度:70℃+
- 床面类型:PEI弹性钢板或涂层玻璃
- 裙边宽度:≥10mm
- 辅助制品:胶棒、发胶
打印冷却
为防分层翘边,PETG首选全程关风扇(桥接除外)。追求细节少拉丝可在前2~3层后开100%风扇。
微调建议
PETG推荐冷却设置:
- 首层风扇:关闭
- 其余层风扇:0~100%(视强度/细节取舍)
- 床面类型:PEI弹性钢板或涂层玻璃
- 裙边宽度:≥10mm
PETG需要封闭腔体吗?
非必须,但低温环境下封闭腔有助稳定层间结合。
总结:Cura打印PETG理想参数速查表
- 层高:喷嘴/挤出宽度的25%~40%(0.4mm喷嘴→0.15mm)
- 打印温度:220~240℃
- 热床温度:70℃+
- 床粘附类型:裙边
- 回抽距离:直驱3mm / Bowden 6mm
- 回抽速度:25mm/s
- 梳理模式:开启“仅填充内部”
- 打印速度:30~50mm/s
- 空运速度:100mm/s+(视机器)
- 首层风扇:关闭
- 其余层风扇:0~100%(强度优先0%,细节优先100%)
3D打印