


选择性激光烧结 (SLS) 3D 打印完全指南:原理、材料、工艺与工业应用
选择性激光烧结(Selective Laser Sintering,SLS)是粉末床熔融增材制造(PBF)的代表工艺之一,以免支撑结构、各向同性工程性能、尼龙/弹性体材料成熟著称,广泛服务于航空航天、汽车、医疗、消费电子、工业装备等领域的功能原型与小批量端用件制造。本文系统梳理 SLS 技术原理、全流程工艺、材料体系、设备选型、经济性分析及前沿趋势,为工程师、采购决策者与增材制造爱好者提供权威参考。
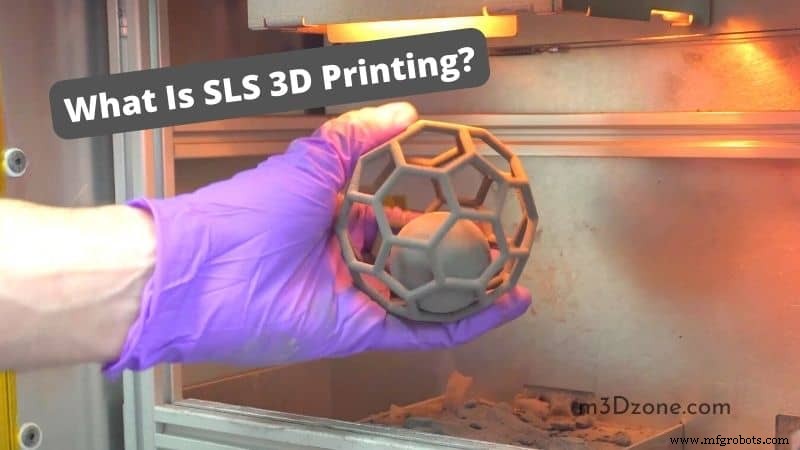
SLS 核心原理:激光选择性烧结粉末床
本质: 高功率 CO₂ 激光(典型 30–100W,波长 10.6μm)扫描预热至略低于熔点(~170°C for PA12)的粉末床,使选定区域粉末颗粒表面熔融、颈部扩散、烧结成固态层。未烧结粉末原地成为天然支撑,实现“悬空自由、零支撑后处理”。
关键物理过程
- 预热阶段: 整个构建腔加热至材料结晶温度下方(PA12 约 170°C),最小化激光能量输入、抑制热变形、确保层间结合。
- 烧结窗口: 激光功率、扫描速度、扫描间距、层厚四参数耦合决定“能量密度”(J/mm³),需落在工艺窗口内:过低→未熔合/多孔;过高→降解/卷边/残余应力。
- 热管理: 多区加热器(顶部/侧向/底部)+ 气氛控制(氮气/氩气置换 O₂<100ppm)防止氧化降解、保证烧结一致性。
SLS 完整工艺流程
1. 前处理:数据准备与工艺规划
- CAD 模型 → STL 修复(封闭流形、无自相交) → 切片(层厚 0.08–0.12mm) → 支撑策略(SLS 通常无需几何支撑,但需考虑热支撑:大平面区域加工艺孔/格栅结构防卷边)。
- 嵌套排布:利用全构建腔三维空间,多零件紧凑堆叠(最小间距 2–3mm),最大化单炉产出、摊薄单件成本。
2. 打印执行:层层烧结
- 料缸升粉 → 刮刀/双滚筒铺粉(层厚 0.1mm 典型)。
- 伽镜扫描系统按矢量/光栅路径扫描轮廓+填充。
- 平台下降一层厚 → 循环至完成。
- 过程监控:热成像/熔池监控/层间光学检测实时捕获缺陷。
3. 后处理:从“粉块”到“成品”
- 冷却: 构建腔整体缓慢冷却(数小时至十小时),防止热应力开裂、确保结晶度均一。
- 取件/清粉: 手工/机器人取出“粉饼” → 压缩气/超声波/振动筛分离未烧结粉末 → 粉末筛分刷新(新粉比例 30–50%)回用。
- 表面精修: 喷砂(玻璃珠/陶瓷珠)去浮粉统一哑光 → 染色(浸染/电泳)黑/彩色 → 浸渍(环氧/氰基丙烯酸酯)密封微孔提升强度/气密性 → 精密 CNC 二次加工关键配合面。
SLS 材料全景图
| 类别 | 典型牌号 | 关键性能 | 典型应用 |
|---|---|---|---|
| 标准尼龙 | PA12 (DuraForm PA, PA2200, HP 3D HR PA12) | 拉伸 48–50 MPa,延伸 15–20%,HDT 130°C,各向同性 | 功能原型、端用支架、风管、夹具、医疗导板 |
| 增强尼龙 | PA12-GF (玻纤 30–40%)、PA12-CF (碳纤维 10–15%) | 模量提升 2–3 倍,HDT >150°C,各向异性增强 | 高刚性结构件、热端组件、精密夹具 |
| 高韧性尼龙 | PA11 (Rilsan PA11, HP 3D HR PA11) | 冲击强度 2 倍 PA12,耐疲劳优异,生物基 | 卡扣、铰链、鞋底中底、运动防护装备 |
| 柔性/弹性体 | TPU-88A/90A/95A、TPE、PEBA | 肖氏 60A–95A,回弹好,耐磨耐油 | 密封件、减震器、软体机器人、鞋底 |
| 高温/特种 | PA6、PEKK、PPS、聚酰亚胺 (PI) | HDT >200°C,耐化学/阻燃/辐射 | 发动机舱件、电子封装、核工业部件 |
| 金属/陶瓷 (间接 SLS) | 316L/钛合金/氧化铝/碳化硅 + 粘结剂 | 需脱脂烧结致密化,收缩 15–20% | 金属小批量、陶瓷热端、生物陶瓷支架 |
SLS 核心优势与局限
✅ 核心优势
- 零几何支撑: 未烧结粉末原位支撑,极致设计自由度(内部流道、拓扑优化、嵌套组件)。
- 各向同性力学: Z 向强度 = XY 向,结构可靠性高,适合受力零件。
- 材料利用率高: 未烧结粉末回收混用,综合利用率 >90%。
- 批量并行: 单炉可堆叠数十上百件,单件边际成本极低。
- 成熟工程材料: PA12/PA11 认证体系完善,可直达端用。
⚠️ 主要局限
- 表面粗糙: Ra 10–15μm,需喷砂/抛光/涂层才达外观/密封要求。
- 材料品种受限: 以尼龙系为主,高温/透明/导电/生物降解选择少。
- 设备/运维昂贵: 激光器、光学、气氛、粉末管理系统复杂,年运维成本占设备 10–15%。
- 粉末处理风险: 细粉尘爆炸/吸入健康风险,需防爆设计、PPE、湿式清理。
- 冷却周期长: 大构建腔冷却 10–20h,影响交期响应。
- 尺寸精度中等: ±0.1–0.3mm,精密配合面需后加工。
SLS vs FDM vs SLA vs SLM:四大工艺定位
| 维度 | SLS | FDM | SLA/DLP | SLM (金属) |
|---|---|---|---|---|
| 成形材料 | 热塑性粉末 (尼龙/TPU) | 热塑性丝材 (全系列) | 光敏树脂 | 金属粉末 |
| 支撑结构 | 无 (粉末自支撑) | 需 (同/异材料) | 需 (树脂支撑) | 需 (金属支撑) |
| 力学各向同性 | 优 | 差 (Z弱) | 中 (脆性) | 优 (致密) |
| 表面质量 | 粗糙 (Ra~12μm) | 层纹可见 (Ra~5–20μm) | 极佳 (Ra<1μm) | 中等 (Ra~5–10μm) |
| 最大尺寸 | 中 (~700mm) | 大 (可拼接/大幅面) | 小 (~300mm) | 中 (~500mm) |
| 设备成本 | 高 (¥50万+) | 低–高 (¥1k–500k) | 中 (¥3k–500k) | 极高 (¥200万+) |
| 典型定位 | 功能端用件/小批量 | 全场景/普及/大件 | 高精外观/微细结构/医疗 | 金属端用件/航空航天/医疗 |
设备选型关键指标
- 激光器: CO₂ 激光器功率 (30W/60W/100W) 决定扫描速度、最大构建速率;双激光/多激光并行扫描提升 2–4 倍效率。
- 构建腔尺寸: 匹配最大零件尺寸与批量堆叠需求。
- 温控精度: 多区独立 PID 控温,腔内温差 <±2°C 为优。
- 粉末管理: 自动上料/筛分/刷新/回收一体化,减少人工暴露。
- 过程监控: 熔池热成像/层间光学检测/气氛在线分析,支撑质量追溯与闭环控制。
- 软件生态: 开放工艺参数/切片/嵌套/MES 对接,避免厂商锁定。
主流品牌:EOS (P/ F 系列)、3D Systems (sPro)、Farsoon (飞盛)、HP (Multi Jet Fusion 技术路线不同但竞品)、Formlabs (Fuse 1 入门级)、Sinterit (Lisa/Pro 桌面级)、Nexa3D (QLS 系列高速)。
经济性分析:单件成本拆解
以 PA12 打印 100×100×20mm 支架为例(单炉堆叠 50 件):
| 成本项 | 金额 (估算) | 备注 |
|---|---|---|
| 设备摊销 (5年/年2000h/利用率60%) | ¥15/件 | 设备 ¥300万 |
| 粉末材料 (含刷新损耗) | ¥8/件 | ¥400/kg × 20g/件 × 1.3 |
| 氮气/电力/耗材 | ¥3/件 | |
| 人工 (清粉/喷砂/质检) | ¥12/件 | 熟练工 ¥30/h,共 25min/件 |
| 场地/管理/折旧 | ¥5/件 | |
| 单件综合成本 | ~¥43 | 注塑模具分摊前极具竞争力 |
批量效应显著:单件打印成本可达 ¥120+;满腔批量可降至 ¥30 以下。临界批量通常在 50–200 件/年,超过则建议自建 SLS 产线。
前沿趋势与创新方向
- 多激光并行 + 动态功率调制: 4–12 激光器同步扫描,配合 AI 熔池监控实时调功率,速度提升 5–10 倍 (Nexa3D QLS 820 宣称 6.5L/h)。
- 高温 SLS (HT-SLS): 腔温 200–300°C,打印 PEEK/PEKK/PEI/PI 等超高性能聚合物,直击航空航天/石油装备。
- 原位合金化/梯度材料: 多粉末供粉系统实现单件多材料/梯度性能(如硬软结合、导热/绝缘一体)。
- 绿色制造: 生物基 PA11/生物可降解聚酯粉末、粉末零废排放闭环、激光能量回收。
- 数字孪生/工艺仿真: 热-力耦合仿真预测变形/残余应力/微观结构,首件即合格。
常见问题 FAQ
- Q: SLS 件能否直接用于食品/医疗植入?
- A: 需使用 USP Class VI/ISO 10993 认证牌号 (如 PA12 医疗级),并经验证清洁/灭菌工艺。表面微孔隙可能滋生细菌,通常需浸渍密封或涂覆生物相容涂层。
- Q: 粉末可回收多少次?
- A: PA12 典型刷新比 30–50% 新粉混用,可循环 10–20 炉次,关键监控粒度分布、熔融指数、氧化诱导期。关键件建议全新粉。
- Q: SLS 能打印金属吗?
- A: 直接金属烧结归属 DMLS/SLM (光纤激光、惰性气体、全熔融致密化)。SLS 通常指聚合物烧结;间接 SLS 打印金属/陶瓷粘结剂体系需后续脱脂烧结,属于间接工艺。
- Q: 如何消除 SLS 件表面粉末感?
- A: 标准流程:压缩气吹净 → 玻璃珠喷砂 (2–4 bar) → 超声波清洗 → 浸染/浸渍/喷涂。精密配合面 CNC 精加工。
结语
SLS 凭借“免支撑、各向同性、工程材料”三大核心优势,已成为功能性小批量制造的主流工艺标杆。随着高速多激光、高温材料、智能监控、绿色粉末管理技术的成熟落地,SLS 正加速从“原型制造”向“分布式数字化生产”跨越。对于追求设计自由度、结构可靠性、交期确定性的工程团队,建立 SLS 内部能力或深度绑定优质外协服务商,将是构建核心竞争力的关键一招。
3D打印
- 生物打印解析:3D打印如何创造活体组织与未来器官
- 硅胶3D打印入门指南:前沿生产技术全解析
- 精通选择性激光烧结(SLS):从原理到实战应用全指南
- 4D打印详解:自适应、时响应制造的未来
- SLA 3D 打印详解:原理、优势、材料与应用指南
- DMLS金属3D打印专家设计指南:优化直接金属激光烧结工艺
- 3D 打印材料选择专家指南:SLS、MJF、FDM、SLA 与 DLS™
- 直接金属激光烧结 (DMLS):功能性金属部件的先进 3D 打印技术
- 光固化3D打印(SLA)全解析:原理、应用与优劣势
- 选择性激光熔融(SLM):前沿金属3D打印技术深度解析
- 选择性激光烧结(SLS):粉末与激光构建耐用3D零件的基石技术
- 选择性热烧结(SHS)与选择性激光熔化(SLM):哪种3D打印技术强度更胜一筹?