


SLS 与 FDM 3D 打印技术深度对比:如何为您的项目选择最佳工艺?
选择性激光烧结(SLS)与熔融沉积建模(FDM)是增材制造领域最主流的两大工艺路线。虽同属“逐层制造”,但成形原理、材料体系、精度表现、成本结构、适用场景截然不同。本文从技术原理、设备生态、材料性能、经济账、典型应用五大维度深度拆解,并给出清晰的选型决策矩阵,助您精准匹配项目需求。
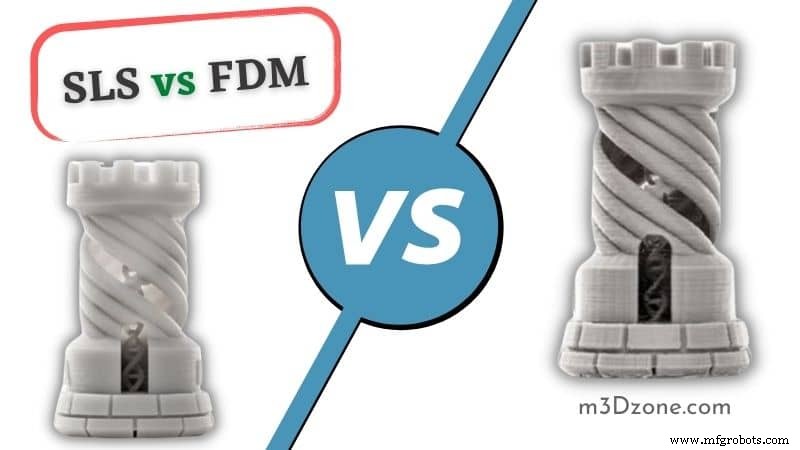
技术原理本质差异
SLS:激光烧结粉末床
- 铺粉: 刮刀/滚筒将尼龙/TPU/金属粉末铺成 0.05–0.15mm 薄层。
- 烧结: CO₂ 激光(30–100W)按切片轮廓扫描,将粉末加热至略低于熔点(烧结温度),颗粒颈部扩散结合成固态层。
- 下沉/铺粉循环: 构建平台下降一层厚,重新铺粉,继续烧结,直至完成。
- 后处理: 取出件→清理未烧结粉末(压缩气/超声波)→ 表面处理(喷砂/染色/浸渍)。
核心特征: 无需支撑结构(未烧结粉末即支撑)、各向同性力学性能、粗糙表面(Ra 10–15μm)、材料利用率高(未烧结粉可回收混用)。
FDM:熔融挤出堆叠
- 熔融: 热端加热热塑性丝材(PLA/ABS/PETG/PC 等)至熔融态。
- 挤出: 挤出机推送丝材,经喷嘴(0.2–1.0mm)挤出熔体绳。
- 堆叠: 喷嘴按 XY 平面轨迹沉积,Z 轴逐层抬升/平台下降。
- 支撑: 悬空结构需同材料/水溶性/可剥离支撑材料,后处理移除。
核心特征: 设备廉价普及、材料丰富多彩、各向异性力学性能(Z 向弱)、可见层纹、需支撑后处理。
设备生态与准入门槛
| 维度 | SLS(工业级) | FDM(桌面级→工业级) |
|---|---|---|
| 设备价格 | ¥50万–500万+(入门级如 Formlabs Fuse 1 约 ¥300万) | ¥1000–50万全覆盖(Bambu Lab X1C ¥1万级、工业级 Fortus 450mc ¥100万+) |
| 占地/环境 | 需独立房间、粉末管理系统、氮气保护、专业排风 | 桌面级可办公室直放;工业级需通风、恒温 |
| 操作门槛 | 专业工程师操作、粉末处理需培训认证 | 入门级傻瓜化、专业级需工艺工程师 |
| 构建体积 | 典型 300×300×300mm 级,大型可达 700×380×580mm | 桌面 220³–300³mm,大幅面可达 1000×1000×1000mm |
| 打印速度 | 激光扫描速度快,但铺粉/冷却耗时,综合效率中等 | 高速机(CoreXY+轻量热端)可达 300–500mm/s,单件极快 |
材料性能对决
SLS 材料库(以尼龙系为主)
- PA12(Nylon 12): 行业标杆,拉伸强度 48–50 MPa,延伸率 15–20%,耐热 130°C,各向同性,生物相容性好(USP Class VI)。
- PA11(生物基): 韧性更强,耐冲击、耐疲劳优于 PA12,源自蓖麻油。
- TPU/TPE 粉末: 柔性/弹性体件,肖氏硬度 60A–90A。
- 复合粉末: 碳纤维/玻纤/铝填充 PA,高刚性/导热/导电。
- 金属粉末(DMLS/SLM 归属金属增材,此处仅提及): 钛合金、不锈钢、铝合金、镍基高温合金,需惰性气体保护、高功率光纤激光,设备千万级起步。
FDM 材料库(百花齐放)
- 通用: PLA、PETG、ABS、ASA、TPU/TPE。
- 工程级: PC、PA(尼龙丝材)、PP、PEI (ULTEM)、PEEK、PEKK(需高温热端 350–400°C + 恒温腔 80–120°C)。
- 复合增强: 碳纤维/玻纤/凯夫拉/金属/木质/陶瓷填充基体,显著提升刚性/耐热/耐磨/导热。
- 功能特种: 导电、磁性、荧光、变色、可溶性支撑(PVA/BVOH/HIPS)。
精度、表面与力学性能实测对比
| 指标 | SLS (PA12) | FDM (PETG-CF/PC) | 备注 |
|---|---|---|---|
| XY 尺寸公差 | ±0.1–0.2mm / ±0.3% | ±0.1–0.3mm / ±0.5% | SLS 更稳定,无收缩补偿烦恼 |
| Z 向层高 | 0.08–0.12mm | 0.05–0.3mm 可调 | FDM 可做更薄层,但层纹仍存 |
| 表面粗糙度 Ra | 10–15μm(粉末颗粒感) | 5–20μm(层纹主导) | SLS 需喷砂/抛光;FDM 可打磨/涂层 |
| 最小特征/壁厚 | 0.6–0.8mm | 0.4–0.6mm(0.2mm 喷嘴) | FDM 细节分辨率略优 |
| 拉伸强度 XY/Z | ~50 / ~48 MPa(各向同性) | ~70 / ~30 MPa(各向异性) | SLS Z 向无弱点,结构可靠性高 |
| 耐热 HDT (0.45MPa) | ~130°C (PA12) | ~70°C (PETG) / ~130°C (PC) | 高温 FDM 材料可追平 SLS |
| 疲劳/冲击性能 | 优异,适合卡扣/铰链/齿轮 | Z 向脆性,设计需避开层向受力 |
经济账:单件成本与规模效应
SLS 成本结构
- 设备摊销: 高昂,需高利用率(>60%)摊薄。
- 材料成本: PA12 粉末 ¥300–600/kg,但未烧结粉可回收(刷新比 20–50%),综合单件材料成本可控。
- 人工/后处理: 清粉、喷砂、染色人工时长长,单件隐性成本高。
- 适用批量: 单件~百件级,利用“堆叠排布”填满构建腔,单件成本随数量指数下降。
FDM 成本结构
- 设备摊销: 极低,桌面机单件设备成本可忽略。
- 材料成本: 丝材 ¥80–300/kg,利用率近 100%(仅支撑损耗)。
- 人工/后处理: 去支撑、打磨、组装耗时,但可自动化(如 Bambu AMS + 自动去支撑方案)。
- 适用批量: 单件~十件极具优势;百件级需多机并行或升级工业级 FDM。
典型应用场景映射
✅ SLS 首选场景
- 复杂内部流道/拓扑优化结构(无支撑自由度)
- 小批量功能性端用件(风管、支架、外壳)
- 医疗器械:手术导板、定制矫形器、植入物试制
- 航空航天:管路接头、轻量化支架、非承力结构件
- 消费电子:小批量外壳试产、手板验证(可染色/喷漆直达量产外观)
- 弹性体件:密封圈、减震垫、软体机器人气腔
✅ FDM 首选场景
- 超大尺寸件(>500mm,拼接/分体打印)
- 极低成本概念验证/教学/创客项目
- 多材料/多色一体成型(AMS/MMU 系统)
- 高温工程塑料(PEEK/PEI/PC-CF)结构件
- 快速夹具、治具、工装(耗材廉价、迭代快)
- 透光/透明件(PETG/PC 透明丝材+蒸汽抛光)
SLS vs SLA vs FDM:三足鼎立
SLA(光固化)以极高表面质量(Ra<1μm)、微米级精度、透明/生物相容树脂占据珠宝、牙模、微流控、高精外观件领域;但脆性大、尺寸稳定性差、需支撑后处理、材料昂贵且有毒。SLS 以免支撑、各向同性韧性、尼龙工程材料占据功能性小批量制造高地。FDM 以普及度最高、材料最全、大尺寸、多色、高温工程塑料覆盖最广应用谱。三者互补而非替代。
选型决策矩阵(5 步锁定工艺)
- 零件尺寸 > 300mm? → FDM(大幅面)或分体打印拼接。
- 需各向同性高韧性/耐疲劳/复杂内部结构? → SLS(PA12/PA11/TPU)。
- 需透明/超高表面光洁度/微米精度/生物相容? → SLA/DLP/LCD。
- 需耐高温>200°C/阻燃/航空航天认证? → 高温 FDM (PEEK/PEI/PEKK) 或金属 SLM。
- 预算/交期/批量: 单件急件、低预算 → 桌面 FDM;百件功能件、有预算 → 外协 SLS/工业 FDM;量产开模前验证 → SLS/SLA 均可。
混合制造新趋势
- SLS 打印核心功能结构 + FDM 打印大尺寸非受力外壳/支架 → 组装集成。
- FDM 打印牺牲模型 → 硅胶模具灌注 PU/环氧树脂 → 低成本小批量复制。
- SLS 打印金属/陶瓷前驱体 → 脱脂烧结 → 致密金属/陶瓷件(间接 SLS)。
结语
没有“最好”的工艺,只有“最合适”的工艺。SLS 是“自由几何+工程性能”的代名词,FDM 是“普及制造+材料百宝箱”的基石。明确零件功能定位、批量规模、精度公差、表面要求、交期预算,再对号入座。条件允许,建议企业同时布局 FDM(快速迭代/夹具/大件)与 SLS 外协/自建(功能端用件/小批量交付),构建全谱系增材制造能力。未来,多材料多激光 SLS、高速高温 FDM、AI 闭环工艺控制将持续模糊边界,但“按需选工艺”的核心逻辑永远不变。
3D打印
- FDM 3D打印轻松后处理指南
- 为何3D打印成为资本磁石:从消费级泡沫到工业级独角兽的投资逻辑
- FDM 3D打印现状里程碑与未来展望:从桌面级走向工业级量产的演进路径
- KUHMUTE 以 SLS 3D 打印充电适配器革新微出行
- Stratasys发布革命性FDM创新:无限构建与机器人复合材料演示机
- 3D打印赋能敏捷制造的三大核心优势
- 企业为何选择FDM而非SLS:三大关键优势解析
- SLA vs FDM:选择正确3D打印技术的清晰指南
- MJF 对比 SLS:聚合物与弹性体 3D 打印技术谁更胜一筹?
- FDM 3D 打印:桌面级与工业级解决方案如何选择
- 3D打印为何蓬勃发展:核心驱动力与未来展望
- 注塑成型 vs 3D打印:如何为项目选择正确技术