


3D 打印机退丝设置完全指南:长度、速度、压力预补偿的黄金组合与避坑实战
退丝是 FDM 3D 打印消除拉丝、绒毛、飞边、斑点的核心工艺参数。退丝距离、退丝速度、最小移动距离、最大退丝次数、压力预补偿 (Pressure Advance/Linear Advance) 五大参数相互耦合,稍有不慎即引发欠挤、堵塞、齿轮咬料、表面缺陷。本文建立退丝参数物理模型,给出各主流耗材/挤出结构的黄金起步值、系统化调优流程、常见病理现象根因分析与对策,助您实现“零拉丝、零欠挤、零堵塞”的完美挤出控制。
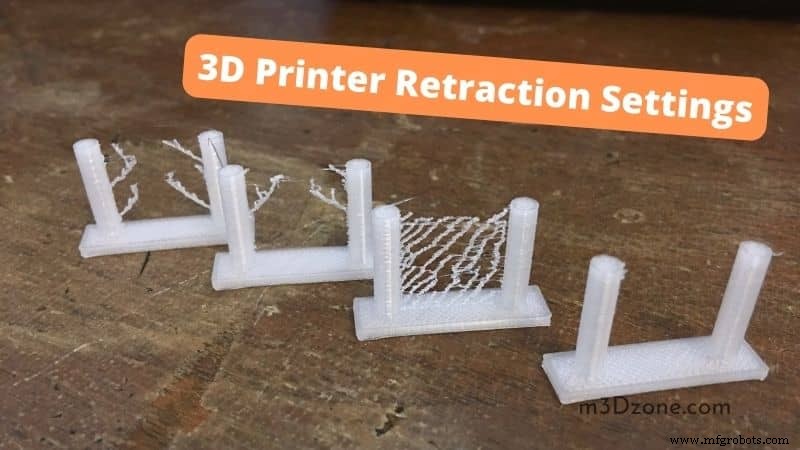
退丝物理本质:压力释放与熔体回抽
喷嘴移动至非打印区域时,若熔体压力不释放,熔体将在表面张力/毛细作用下持续渗出 → 拉丝/绒毛。
退丝动作:挤出机反转,将熔体从喷嘴尖端拉回热端熔腔上游,建立负压,切断熔体连续性。
**核心矛盾:** 退丝距离过大 → 熔体被拉入冷端/热间隔区 (Heatbreak) 冷凝固化 → “冷栓” → 复位挤出时需巨大压力克服 → 欠挤/堵塞/齿轮咬碎耗材。
退丝速度过快 → 熔体剪切变稀/弹性回复不足/齿轮打滑磨料 → 同样导致欠挤/堵塞。
五大核心参数定义与耦合关系
| 参数 | 典型符号 | 物理意义 | 影响维度 | 典型范围 |
|---|---|---|---|---|
| 退丝距离 | Retraction Distance / Length | 挤出机反转拉回的丝材长度 | 熔体回抽行程、冷栓风险、压力释放程度 | Bowden: 4–7mm / 直驱: 0.8–2.0mm |
| 退丝速度 | Retraction Speed | 挤出机反转/正转的最大速度 | 压力释放速率、剪切稀释、齿轮咬合力、振动 | 25–45 mm/s (直驱偏低) |
| 最小移动距离 | Minimum Travel Distance | 触发退丝的最小 XY 移动距离 | 防止微小移动频繁退丝磨损耗材/浪费时间 | 1–2 mm |
| 最大退丝次数 | Max Retraction Count | 同一段耗材允许的最大退丝次数 (防磨损) | 耗材寿命、防咬碎 | 10–100 (视耗材/齿轮) |
| 最小挤出距离窗口 | Minimum Extrusion Distance Window | 统计退丝/推丝净量的滑动窗口长度 | 配合最大次数防局部过度磨损 | 2–10 mm |
压力预补偿 (PA/LA) 与退丝的深度耦合
- PA/LA 在加速/减速/拐角动态调整 E 轴位置,**本质上是在微观时间尺度上做“连续退丝/推丝”**。
- **启用 PA/LA 后,宏观退丝距离可大幅减少 (通常减 30–50%)**,因为压力已在减速阶段主动释放,移动开始时熔体压力已低。
- **调优顺序铁律:先标定 PA/LA K 值 → 再调宏观退丝距离/速度。** 反之则陷入参数相互抵消的死循环。
各耗材/挤出结构黄金起步参数表
| 耗材 | 挤出结构 | 退丝距离 (mm) | 退丝速度 (mm/s) | 最小移动 (mm) | 最大次数 | PA/LA K 值 | 备注 |
|---|---|---|---|---|---|---|---|
| PLA | Bowden | 5.0–6.5 | 35–40 | 1.5 | 50 | 0.06–0.10 | 易脆,距离勿过大 |
| PLA | 直驱 | 0.8–1.2 | 30–35 | 1.0 | 80 | 0.02–0.04 | 极短距离即可 |
| PETG | Bowden | 4.0–5.5 | 30–35 | 2.0 | 40 | 0.05–0.08 | 粘性大,距离稍短、速度稍慢防拉丝 |
| PETG | 直驱 | 0.6–1.0 | 25–30 | 1.5 | 60 | 0.015–0.03 | 极易拉丝,需 PA/LA 强配合 |
| ABS/ASA | Bowden | 5.5–7.0 | 40–45 | 2.0 | 30 | 0.07–0.12 | 高温低粘,需较大距离释放压力 |
| ABS/ASA | 直驱 | 1.0–1.5 | 35–40 | 1.5 | 50 | 0.03–0.05 | |
| TPU/TPE (柔性) | 直驱 (必须) | **0 (禁用退丝)** | N/A | N/A | N/A | 0.005–0.015 | 柔性料退丝必缠绕/打结,**仅靠 PA/LA 微量压力控制** |
| Nylon/PA-CF | Bowden/直驱 | Bowden: 6–8 / 直驱: 1.5–2.5 | 35–45 | 2.0 | 20 | 0.08–0.15 | 吸湿后拉丝极重,必烘干+高K值 |
| PC/PC-CF | 全金属直驱 | 1.5–2.5 | 30–40 | 2.0 | 30 | 0.04–0.08 | 高温高粘,PA/LA 关键 |
系统化调优流程:从“能用”到“极致”
阶段 0:前置条件就绪
- 耗材烘干合格 (PLA/PETG <0.3%, ABS/ASA <0.2%, 尼龙 <0.1%)。
- 喷嘴通畅、热端 PID 已调优 (±0.5°C)、流量校准完成 (单壁立方体壁厚 = 线宽 ±0.02mm)。
- 挤出机张力标定到位 (手动送料顺滑、无打滑、无咬槽)。
- 固件启用 PA/LA (Marlin:
LIN_ADVANCE; Klipper:pressure_advance; RRF:M572)。
阶段 1:PA/LA K 值标定 (核心基础)
- 打印 **PA 标定塔** (Thingiverse: "Pressure Advance Calibration Tower" 或 "Linear Advance K Factor Calibration")。塔身分段,每段 K 值递增 (步进 0.005 Bowden / 0.002 直驱)。
- 观测每段拐角/层缝/表面:K 过小 → 拐角鼓包、层缝明显、减速处过挤;K 过大 → 拐角凹陷、启动处欠挤、表面波纹。
- 选取拐角最锐利、层缝最淡、表面最均匀的 K 值 → 写入固件/配置文件保存。
- **验证:** 打印标准校准立方体 (20mm) + 桥接测试件,确认无退化。
阶段 2:宏观退丝距离微调 (二分法/梯度塔)
- 基于起步值,打印 **退丝距离梯度塔** (每 5mm Z 高度距离 +0.5mm Bowden / +0.1mm 直驱)。
- 评估指标:拉丝/绒毛等级 (0–5 分)、欠挤/堵塞发生率、齿轮咬料痕迹、层缝外观。
- 选取 **拉丝≤1分 且 无欠挤/咬料** 的最小距离值 (越短越利于防冷栓)。
- 若全程有拉丝 → 检查温度是否过高、PA/LA K 值是否偏小、耗材是否受潮。
阶段 3:退丝速度微调
- 固定最优距离,速度从 25 到 50 mm/s 步进 5 mm/s 打印测试件 (如双塔/星形拉丝测试件)。
- 选取 **无齿轮打滑/磨料声、拉丝最少、复位最快** 的速度。
- 直驱通常 30–35 mm/s 最佳;Bowden 可 40–45 mm/s。超过 50 mm/s 收益递减、风险激增。
阶段 4:最小移动距离 & 最大次数 设定
- 最小移动距离:1.5–2.0mm (避免密集细节区频繁退丝)。太小 (0.5mm) → 齿轮疯狂咬同一段料 → 咬碎;太大 (5mm) → 小间隙区拉丝失控。
- 最大退丝次数:Bowden 30–50 / 直驱 60–100 / 柔性料 禁用退丝设为 0。配合窗口 5–10mm。
阶段 5:实战验证与固化
- 打印综合压力测试件:#3DBenchy、拉丝测试星形、桥接测试、细节测试件 (文字/齿轮/薄壁)。
- 连续 3 次无缺陷 → 参数写入切片器材料配置文件 + 打印机固件 EEPROM/配置文件,版本标记 (如 “PLA_eSUN_v1.2_202406”)。
常见病理现象根因诊断表
| 现象 | 主因 (退丝相关) | 次因/伴随因素 | 对策优先级 |
|---|---|---|---|
| 严重拉丝/绒毛 (像蜘蛛网) | 退丝距离过小 / PA K 值过小 / 温度过高 / 耗材受潮 | 最小移动距离过大 / 风扇未开/太小 | 1. 烘干/降温 2. 增大 PA K 3. 微增退丝距离 4. 开大风扇 |
| 拐角/层缝鼓包 (圆润堆料) | PA K 值过小 / 退丝距离过小 / 压力释放不及时 | 加速度过大 / 急动过大 | 1. 增大 PA K 2. 微增退丝距离 3. 降低加速度/急动 |
| 拐角/启动处凹陷/欠挤 | PA K 值过大 / 退丝距离过大 / 退丝速度过快导致冷栓 | 最小移动距离太小频繁退丝 / 齿轮磨损 | 1. 减小 PA K 2. 减小退丝距离 3. 降低退丝速度 |
| 齿轮咬碎耗材 (表面深槽/碎屑) | 退丝距离过大导致冷栓 → 复位需巨力 / 退丝速度过快 / 张力过大 / 最大次数超限 | 耗材脆 (PLA 受潮/老化) / 齿轮齿尖钝 | 1. 大幅减小退丝距离 2. 降低张力 3. 减小最大次数 4. 换耗材/齿轮 |
| 热端堵塞/冷拉困难 (需高温强拔) | 退丝距离过大 → 熔体拉入热间隔区冷凝 / PTFE 管碳化变形 / 热端设计缺陷 | 长时间高温待机 / 耗材杂质 / 热间隔区散热不良 | 1. 减小退丝距离 2. 升级全金属/双齿轮/高导热热端 3. 优化冷端散热 |
| 表面周期性波纹/光泽条纹 (Z 向) | 退丝/推丝动态响应滞后与层高/加速度谐振 | PA K 值不匹配 / 电机细分/驱动模式 / 机械共振 | 1. 重新标定 PA K 2. 开启输入整形 3. 检查机械刚性 |
特殊场景退丝策略
多材料/多色打印 (MMU/AMS/IDEX/Tool Changer)
- 换料退丝 (Tool Change Retraction):**远大于打印退丝** (Bowden 20–40mm / 直驱 10–20mm),目的是将耗材完全退出热端甚至 Bowden 管,避免混色/堵塞。
- 换料推丝 (Prime/Unload) 需配合**清洗塔/废料槽**,参数由系统固件管理 (Prusa MMU3、Bambu AMS、Klipper Toolchange 宏)。
- 同材料不同颜色切换:可减少换料退丝距离 (利用熔体混合区过渡),但需增加清洗量。
大体积/长时间打印 (>24h)
- 热蠕变累积 → 熔体缓慢向上渗 → 需**周期性微退丝** 或 **增大最小移动距离抑制无效退丝**。
- 定期暂停冷拉清理热端 (每 12–24h) 是工业级运维标配。
高速打印 (>200 mm/s, 高流量热端)
- 体积速度极高 → 熔体压力极大 → **PA/LA 承担 90%+ 压力控制职责**,宏观退丝距离可压缩至理论最小值 (Bowden 2–3mm / 直驱 0.4–0.8mm)。
- 退丝速度需匹配高加速度 (可至 60–80 mm/s),但需齿轮/电机扭矩余量验证。
- **输入整形 (Input Shaper) 必须启用**,否则高频振动导致挤出机共振打滑/退丝失步。
结语
退丝不是“设个距离速度就完事”,而是**压力预补偿 (PA/LA) 为主、宏观退丝为辅、硬件匹配为基、耗材状态为前提**的系统工程。
**黄金法则:
- **先 PA/LA,后退丝** — 顺序不可逆。
- **距离越短越好** — 在零拉丝前提下,最小化退丝距离,规避冷栓风险。
- **速度适中即可** — 30–40mm/s 平衡响应与平稳,别追求极限。
- **柔性料禁用宏观退丝** — 全靠 PA/LA 微调。
- **参数随耗材/批次/环境/硬件变化而漂移** — 建立“材料-打印机”配置文件版本库,定期复核。
掌握退丝背后的流变学与控制理论,您就拥有了驾驭任意耗材、任意几何、任意速度的“挤出控制权”。不再为拉丝焦虑,不再为欠挤失眠,每一次挤出都精准落点,每一次移动都干净利落。这,就是专业级挤出控制的终极境界。
3D打印