


3D 打印机喷嘴堵塞预防与疏通全攻略
喷嘴堵塞主因:**劣质材料、丝材杂质(存储不当)、超温/低温打印**。推荐以下疏通方案:
冷拉法
最简单快捷。1) 热端升至堵塞材料打印温度(如 PLA 190°C);2) 降至玻璃化转变温度附近(PLA >90°C),让熔体固化裹挟杂质;3) 一手拉丝一手按住挤出机,**反复操作直到丝材洁净无杂**。
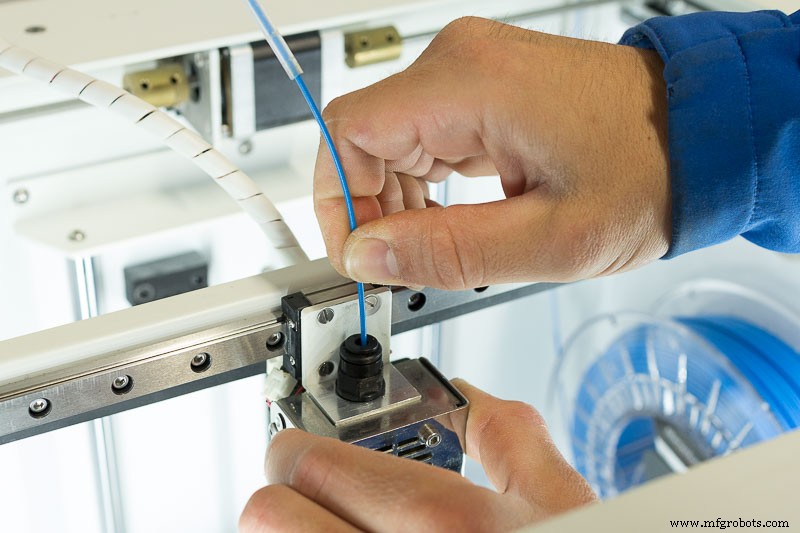
图 1:冷拉法演示
精密针清理法
适用中轻度堵塞。热端加热至材料挤出温度,**精密针(10–30 mm)插入喷嘴 3–4 次**,挤出 100mm 验证通畅,不通再循环。
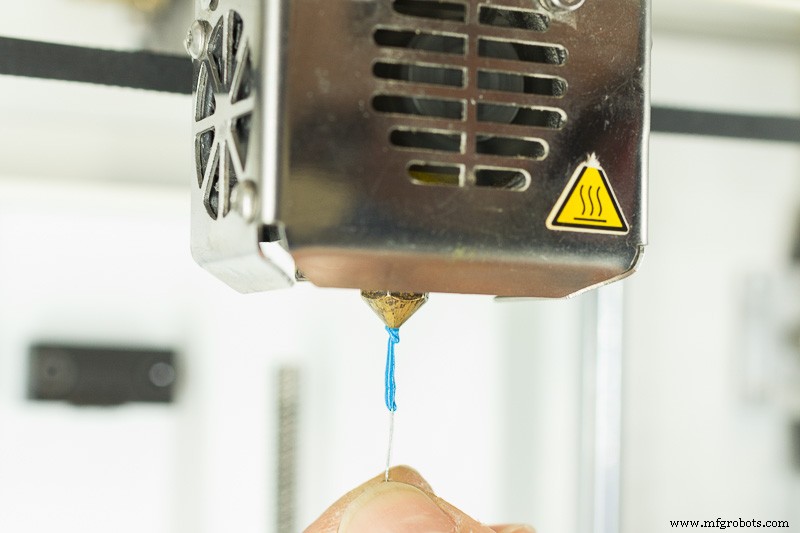
图 2:精密针疏通
丙酮浸泡法
仅限 ABS 堵塞。需无水丙酮(非卸甲水)+ 广口玻璃瓶。热态拆卸喷嘴(热拆护组件),浸泡 **24 小时**,取出配合针清理内壁(勿伤壁),装回验证。
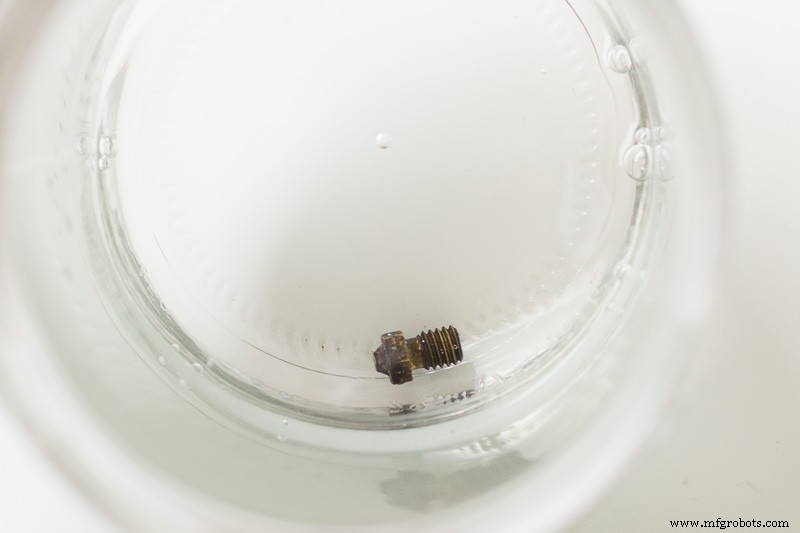
图 3:丙酮浸泡法
上述技巧操作视频见正文。
喷嘴外壁清理:热端升至材料玻璃化温度,用纸/布/细钢丝球轻擦外壁残料。
重度堵塞唯一解:换新喷嘴,建议常备备件。
防堵实战贴士
- 坚持优质丝材与组件:公差稳、原料均一,优质喷嘴寿命长、效果好。
- 使用丝材清洁器:除尘防堵,延长喷嘴寿命;配合热端硅胶套效果叠加。
- 换材必用清洗丝:尤其含纤维材料后,清除残留纤维,否则下次必堵。
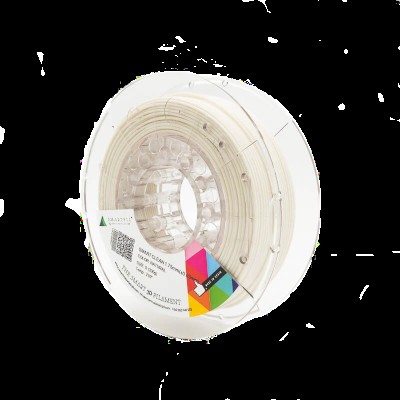 Smart Clean 清洗丝
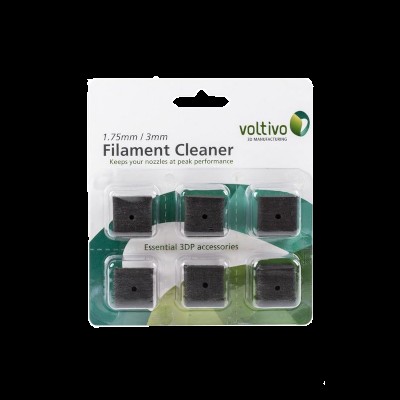 丝材清洁器
 喷嘴疏通针
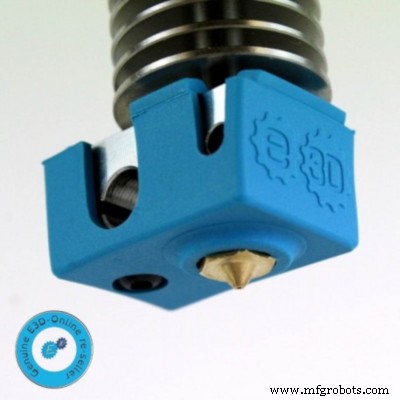 热端硅胶套
优质组件+优质丝材=全流程高质量交付。欢迎评论区留言交流。
相关阅读
3D 打印喷嘴全解析(I):分类与选型建议
3D 打印喷嘴全解析(II):何时更换喷嘴
3D打印