


消除 3D 打印“大象脚”问题:经过验证的修复方法与技巧
什么是 3D 打印中的“大象脚”?
“大象脚”是 3D 打印中最常见的缺陷之一。虽然它不一定会毁坏整个模型,但会导致底部尺寸超差,打印完成后往往需要额外的后处理返工。
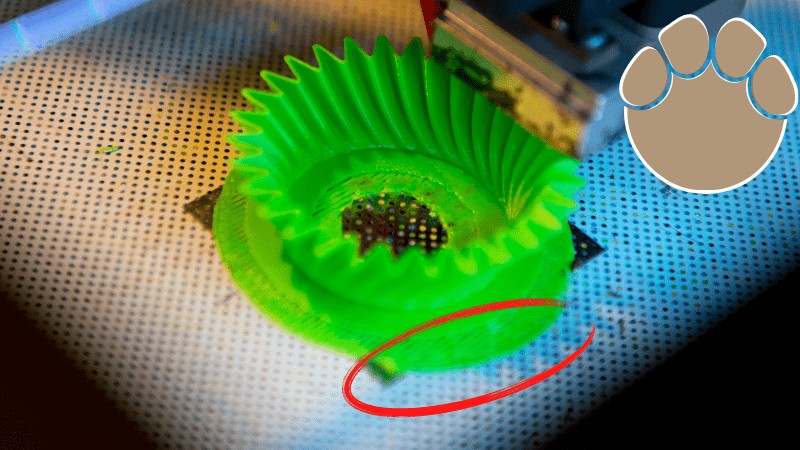
当第一层挤出的材料量超过实际需要时,就会出现大象脚。如果不使用筏,你会发现第一层的宽度明显大于上层。
大象脚产生的原因
大象脚有时不易察觉,但对于功能性零件来说影响巨大——它会大幅降低配合公差,导致零件难以组装。
- 模型自重压迫: 大体积打印件的重量压在尚未冷却固化的第一层上,导致底层向外鼓胀。
- 首层参数过激进: 首层流量过大、喷嘴过低或床温过高,都会让第一层过度铺展。
- 床面校平不当: 喷嘴与热床距离过近,挤出的熔体无处流动,只能向四周扩散。
如何修复首层问题?
1. 精准校平热床
喷嘴离热床太近会把首层材料挤向四周;太远则导致首层粘接不足、脱模失败。请遵循厂商说明进行校平,确保首层高度在“可接受的微米级”范围内。
2. 降低热床温度
热床过热会让底层长时间保持软化状态,在上层重量作用下发生蠕变。建议逐步降低床温(每次 5°C),直到首层能在不翘边的前提下快速固化。若连续调整数次无改善,说明床温非主因,请转查其他因素。
3. 使用筏
筏在模型底部与热床之间建立一个牺牲层,大象脚会发生在筏上而非模型本身。打印完成后手动剥离筏即可。
4. 给模型底部添加倒角
在模型底部边缘设计 0.4–0.5 mm × 45° 的倒角,可有效掩盖大象脚带来的尺寸超差,且无需调整打印机硬件。
5. 保持打印平台清洁
每次打印前用无纸布蘸取异丙醇擦拭平台,去除油污、胶水残留,确保首层粘接一致性。
Cura 切片软件中的针对性设置
- 启用“首层水平扩展”并设为负值(如 -0.2 mm)
- 单独打印首层测试件,校验层高与床面平整度
- 适当降低打印速度(首层 20–30 mm/s)
- 使用裙边增加首层粘接面积
- 同步降低喷嘴与床温
- 设置正向 Z 轴偏移(抬高喷嘴 0.05–0.1 mm)
其他常见 3D 打印故障简述
除了大象脚,还可能遇到:打印件缺陷、完全不出料、表面质量差等。常见原因包括:耗材耗尽、喷嘴堵塞、首层未粘床、Z 偏移设置过大等。建议建立“首层测试→观察→微调”的标准化流程,可解决 80% 以上的首层问题。
结语
大象脚虽常见,但通过床面校平、床温优化、筏/倒角工艺、平台清洁等组合手段完全可控。掌握首层质量,是通往高成功率打印的关键一步。
3D打印