


PEI平台PLA不粘终极解决方案:12步排查法与专家进阶技巧
PLA拒绝粘附PEI钢板是最令人抓狂的故障,但本质是可修复的设置错误。本文提供系统性排查指南,助你彻底攻克首层粘附难题。
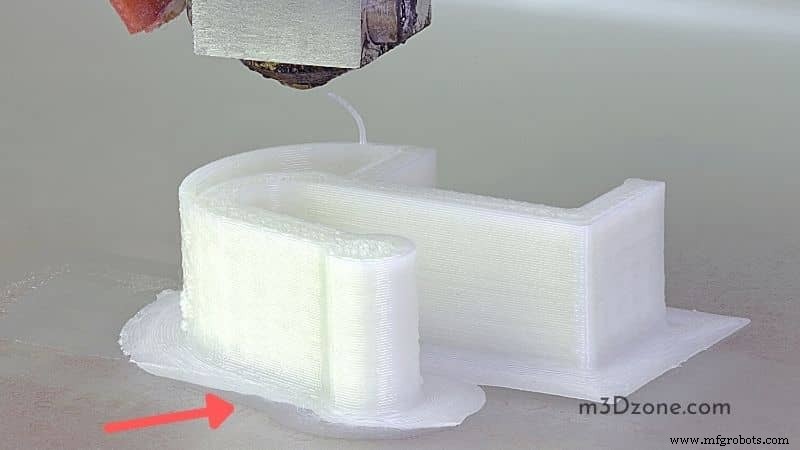
正确喷嘴温度让丝材软化粘附;坚实底模(筏)与完好喷嘴是前提。
PLA不粘PEI?核心逻辑在首层
首层成败决定全局。确保平台粘附设置正确即可解决。首层失败的10大元凶:
- 平台未调平
- 热床温度过低
- 喷嘴温度过低
- Z偏移设置错误
- 热床变形
- 喷嘴堵塞/损坏
- 未使用/误用平台胶
- 首层打印速度过快
- 首层流量过低
- 丝材受潮严重
12大针对性修复方案
1. 精准调平平台
喷嘴与平台距离约0.1mm(一张A4纸厚度)。手动调平:预热热床50°C → 自动归零 → 四角逐个调节至纸片微阻 → 多次首层校验。自动调平:启用BLTouch/感应器按默认流程运行。
2. 降低首层打印速度
建议20mm/s。首层速度独立于全局设置,一次设定全程生效,是解决粘附问题的高性价比手段。
3. 提高首层流量
设为100%+增大挤出压力。仅在平台未调平时有效:平台过近减流量,过远增流量。调平良好时勿依赖此项。
4. 优化热床温度
PLA推荐40-60°C。低温等同于低喷嘴温度,均导致粘附力不足。
5. 校准喷嘴温度
升高5-10°C使丝材更软利于粘附。低温降低粘附。分级测试至粘附改善。确认层风扇正常运转。
6. 微调Z偏移
Z偏移控制喷嘴高度。抬高喷嘴增大Z值,压低减小为负值。配合调平微调首层压扁度。
7. 启用筏或裙边
筏/裙边增加底部接触面积,提供额外机械锁定,显著提升粘附可靠性。
8. 排查热床变形
直尺检测平面度。加热后弯曲会导致挤出不均。变形严重唯一解法是更换平台。
9. 疏通或更换喷嘴
堵塞/损坏喷嘴破坏挤出稳定性。清理:冷拔法/清洗丝;损坏直接换新。
10. 深度清洁平台
手油是隐形杀手。标准流程:
① ≥70%异丙醇/丙酮软布擦拭
② 热水+洗洁精去油
③ 自然干燥后再擦酒精
④ 微热(40°C)下清洗效果最佳
11. 合理使用平台胶
蓝胶带、胶棒、发胶均可稳固首层。薄涂即可,厚涂反而破坏表面平整度。
12. 砂纸打磨PEI增粗
终极手段:细砂纸均匀打磨全表面制造微观粗糙度提升机械咬合。严禁局部打磨,打磨后必须深度清洁残留磨屑。
丙酮会融化PEI钢板吗?
丙酮不溶解PEI,但过量/频繁使用会导致表面脆化开裂,迫使更换。推荐异丙醇替代。PETG打印严禁用丙酮清洗,会污染后续打印质量。
结语
首层粘附故障核心多为平台未调平。优先调平,再按清单排查。若反复无效,可尝试玻璃/铝基平台替代PEI。
3D打印
- PLA 会在水中溶解或降解吗?条件解析与防水技巧
- 3D打印耗材防潮全攻略:吸湿机理、故障诊断、烘干方案与存储最佳实践
- PLA与ABS热床最佳温度设置:防翘边、提高首层粘附的实战参数
- 3D打印键帽全攻略:设计建模、模型推荐与实操避坑
- 3D 打印机步进电机全攻略:提升打印质量的关键
- 3D 打印机送料故障全景排查:从“不进料”到“欠挤”的 10 大根因与精准修复方案
- 3D 打印机 PID 调优完全指南:从原理到实操,彻底消除温度波动提升打印质量
- 3D打印缝隙/空洞快速修复:专业指南
- 非平面3D打印入门指南:从原理到实操的新手完全手册
- PETG桥接完全攻略:常见缺陷、最优参数与快速修复
- PLA翘曲变形终极预防指册:10大实战技巧与高频问答
- PETG气泡拉丝终极消除指南:专家级参数调优与避坑实录