


3D打印缝隙/空洞快速修复:专业指南
每位3D打印专业人士或爱好者都渴望每次打印都能获得最佳结果。
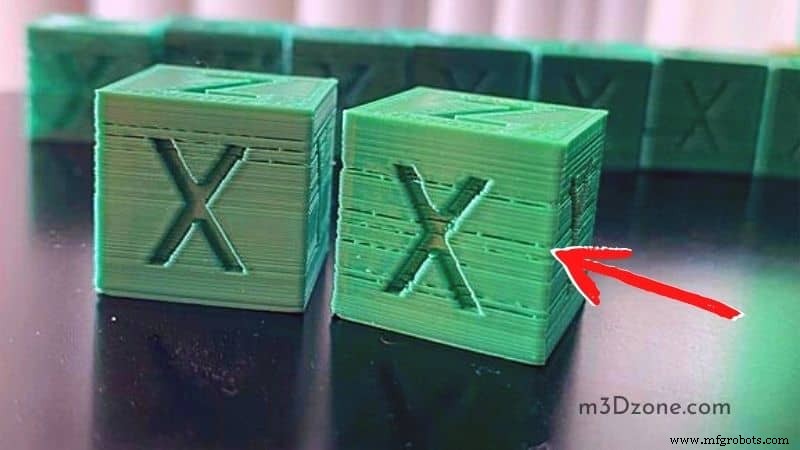
爱好者并非每次都能获得高质量打印。有时打印完成后检查成品,却发现物体存在缝隙。
3D打印缝隙为何产生?
此外,3D打印缝隙源于:
- 欠挤出
- 打印温度过低
- 打印速度过高
因此,若模型出现缝隙,建议从以下方面入手:
- 重新调平热床
- 提高打印温度
- 降低打印速度
本文是关于3D打印模型缝隙及其修复方法的综合指南。请继续阅读!
为什么3D打印会出现缝隙?
3D打印中的孔洞与层间缝隙
3D打印爱好者打印首层时需格外警惕。大多数打印缝隙发生在此阶段。
喷嘴将熔融耗材挤出至打印机构建表面铺设首层,随后逐层堆叠直至打印完成。
3D打印层间缝隙形式多样,成因各异。
Z偏移过大
线条间缝隙因喷嘴与构建平台物理距离过大导致。Z偏移过大意味着喷嘴远离热床运行,阻碍挤出时线条压扁融合。
调整Z偏移可保持喷嘴与热床适当距离,从而消除打印缝隙。
欠挤出
耗材欠挤出是3D缝隙的另一成因,因顶层无法提供支撑后续层所需的坚实基础。欠挤出也导致每条线无法按预期挤出。
喷嘴与热床间隙过窄
有时打印件出现缺料区域。喷嘴与热床间隙极小时,喷嘴可能刮擦构建表面;过近会阻碍材料挤出,严重时导致喷嘴堵塞和硬件损坏。
需通过适当的Z偏移校准解决。
构建平台残留物、凸起和翘曲
3D打印在构建板上进行。开始新打印前必须确保构建表面清洁。
否则,微小凸起、翘曲和残留物会引发挑战导致打印缝隙。
床面粘附不良
打印床粘附不足导致挤出线条难以附着于构建表面。首层难以粘附,上层因缺乏坚实基础而翘曲。
过度挤出
喷嘴过度挤出导致严重缝隙问题。若喷嘴在首层上挤出顶层,将形成缝隙。因此需正确设置挤出倍率。
打印速度过高
极高打印速度极易导致成品出现缝隙。因无坚实层支撑后续层,缝隙随之形成。
回抽设置配置错误
回抽设置优化喷嘴挤出耗材量,同时控制喷嘴回缩速度以收回多余耗材。
若回抽设置错误,喷嘴会在构建平台挤出多余耗材,必然导致缝隙问题。
耗材质量差
劣质耗材导致喷嘴堵塞,引发挤出不良,必然造成缝隙。
喷嘴堵塞
喷嘴堵塞源于不良回抽设置和劣质耗材,易导致欠挤出,进而产生缝隙。
如何填补3D打印件中的缝隙?
消除层间缝隙
要消除类似孔洞和麻点的层间缝隙,必须正确设置打印机挤出校准和回抽设置。
同时需保持耗材干燥、妥善存储,防止吸湿变质。
层分离
更重要的是,通过以下方法消除层分离:
- 将喷嘴温度调至最佳值
- 降低打印速度以支持两层或更多层结合
- 对ABS和尼龙耗材使用打印机封闭罩防止翘曲
消除顶层缝隙(内部中空部分)
顶层缝隙指最后打印的层。顶层封闭模型及其中空内部,打印质量至关重要。
消除顶层缝隙:
- 优化挤出校准
- 增加填充百分比消除线条间缝隙
消除壁缝隙
中空内部由薄壁组成,可能存在缝隙。可使用Cura切片软件的填充重叠或Simplify3D的轮廓重叠处理。
降低打印速度并增加中空填充百分比可成功消除壁缝隙。
你可能想在后处理阶段填补缝隙。3D打印行业有多款产品助你一臂之力:
如何填补PLA打印件缝隙?
PLA 3D打印件顶级5款填充剂
1. Apoxie Sculpt
仍是填补打印件缝隙的热门产品。质地光滑、易混合,无需特殊工具或技巧。
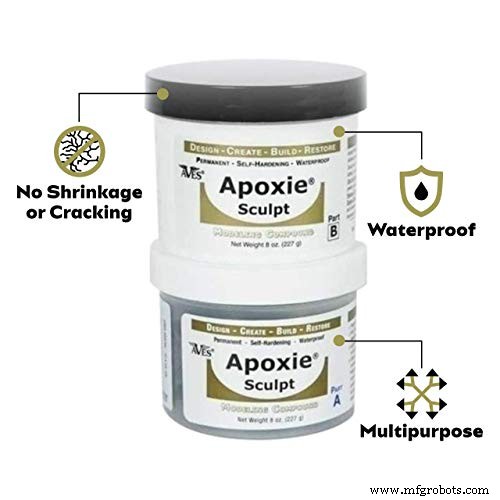
重要的是,它结合了雕塑粘土的优势与环氧树脂的强度和粘接性能。
为你的3D打印缝隙提供永久、自硬化、防水的解决方案。
2. Bondo Glazing
这款填充剂耐用易用,市场极受欢迎。作用快、极少收缩。
提供光滑表面,非常适合填补打印孔洞和接缝。且开盖即用,无需额外混合。
无污渍,3分钟生效,30分钟后可打磨。
3. Bondo Body Filler
Bondo Body Filler用于粘接,固化快,赋予打印件持久耐用性。
也能防止收缩,几分钟内成型。
高强度和易用性使其成为汽车行业宠儿。
4. Elmer's ProBond Filler
市场上最易用的填充剂之一。
涂抹后15-30分钟干燥。其他优势:
- 易清洁
- 无异味
- 强粘附力
5. Rust-Oleum汽车2合1填充剂与可打磨底漆
广泛用于DIY行业,特别是3D打印。2合1配方实现耐用持久效果。
主要优势:
- 耐用性
- 易用性
- 易打磨
- 优异表面处理
如何修复首层缝隙?
修复首层缝隙需针对首层缝隙的主要成因反向操作:
检查并确认热床水平
始终确保打印床平整水平。耗材无法附着在翘曲热床上,导致首层缝隙。调整床面压缩弹簧或更换更硬弹簧。
可采用硅胶调平柱稳定热床位置。
提高打印温度
喷嘴温度过低导致耗材通过喷嘴流向热床不畅。建议提高打印温度,保证耗材正常流动。
若仍有缝隙,检查耗材直径是否符合打印机规格。
调整线宽设置
使用合适的线宽设置可快速消除缝隙。例如,Cura切片软件首层线宽默认100%,但部分用户设为120%效果更好。
检查流量挤出率
需设置打印机挤出设置符合制造商建议。同时疏通堵塞喷嘴确保顺畅挤出足量耗材。
此外,确保挤出电机正常工作。挤出电机故障影响塑料充分挤出。
调整Z偏移
可在检查缝隙是否消失的同时缓慢调整Z偏移。亦可进行测试打印,持续调整Z偏移直到缝隙消失。
之后保持该设定值以持续获得最佳结果。
消除首层缝隙的其他方法:
- BLTouch
- 使用经过验证的打印机配置文件
- 更改切片设置
如何隐藏3D打印机的Z缝/接缝?
处理Z缝或打印缝隙主要有两种方式。首先,通过反向消除导致接缝的因素来预防。值得注意的是,接缝可见度取决于模型尺寸形状等因素。
其次,隐藏打印接缝的最佳方式是调整切片设置。
如何修复顶层缝隙?
顶层是任何3D打印物体的关键组成部分。缝隙可能因欠挤出、挤出机跳步等因素出现。
修复顶层缝隙可:
- 在切片设置中增加顶层数量
- 调整打印速度(加快或减慢)
- 检查耗材质量和直径
- 修正打印机机械问题
- 增加填充密度
- 疏通堵塞喷嘴
结语
3D打印爱好者常在日常工作中遇到打印缝隙。过快或过慢的打印速度、不稳定表面、意外温度变化导致缝隙问题。
同样,喷嘴堵塞是3D打印缝隙的主要原因。
解决这些挑战可消除缝隙,获得高质量3D物体。
3D打印
- Otto DIY+ 进阶版:蓝牙遥控、金属齿轮舵机、触觉交互的 3D 打印机器人
- 3D打印工作流瓶颈TOP 6与验证修复方案
- 金属3D打印5大常见问题及解决策略
- Carl Calabria 详解:Mark One 3D 打印机嵌入嵌件安装指南
- 3D 打印入门指南:从零开始到出成品的完整路径
- Ender 3 床面调平问题全修复指南:晃动、单边高、螺丝空转、弹簧升级
- 裙边、边缘、底板:3D 打印首层粘附方案终极选择指南
- Cura 自适应层高:变层高兼顾速度与质量
- 3D 打印文字全流程指南:从建模到成品,含手写体转模型
- 焊接九大高发缺陷:专家级成因诊断与预防修复全攻略
- RTC模块核心指南:精准计时的完整方案
- 工业压缩空气泄漏检测修复全攻略:超声波定位+四步止漏法