


3D打印层间不粘连?快速修复与技巧全解析
取决于切片软件设置和打印材料,您可能遇到热床层粘附问题。
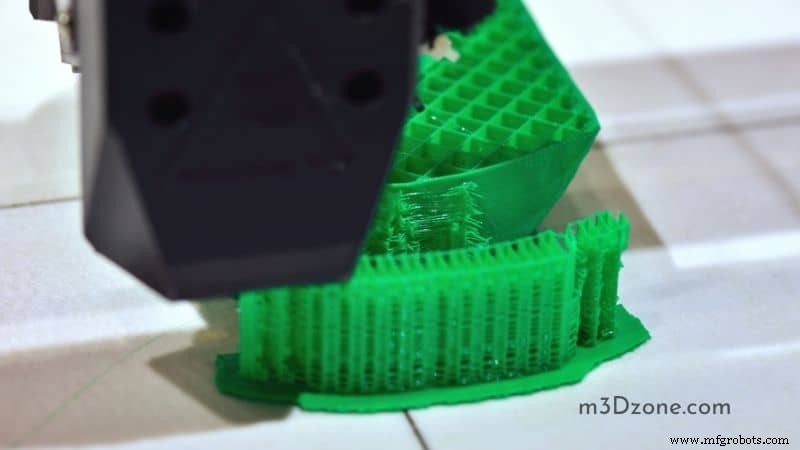
层分离大小取决于所用耗材。
为避免层分层问题,我们将带您通过简单步骤实现更强粘结的3D打印物体。
为什么我的3D打印层不粘在一起?
层分离是3D打印主要问题,但我们注意到它很容易消除。 请专注跟随以下步骤:
-
提高打印温度
为获最佳方案,应通过调整喷嘴提高温度,使首层粘附有更多熔融耗材。
床温以5°C间隔增至最佳点,使打印层粘连。
维持层粘附需微调挤出机温度推更多耗材过喷嘴。热端缺热因打印速度低给予大量粘结时间。
其他时候可能是设置时挤出机空转压力低或耗材材料无法通过喷嘴直径。
-
通过风扇调整冷却速度
我们测试了冷却风量对3D打印粘附强度的影响。若按上节调整挤出机温度无效,问题可能在冷却风扇。
为获得更好3D打印机会,获推荐风扇将冷风导向打印件。若有风扇尝试降低冷却10%,会看到打印件层分离减少或消失。
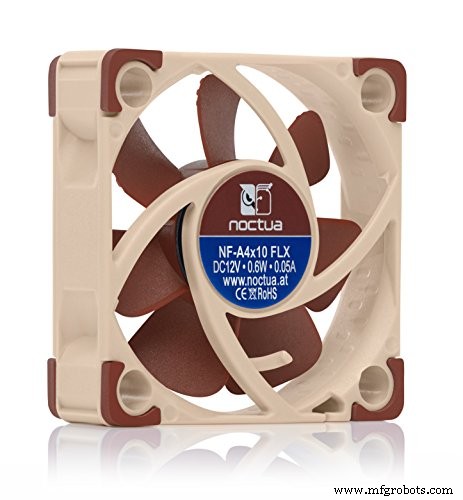
Noctua NF-A4x10是3D打印社区誉高风扇,用户评分4.7,静音且可通过切片软件轻松操作。
-
降低打印速度
若打印机无足够时间让层沉淀粘结,发生层分离,尝试降低打印速度10mm/s。
这将使下一层到来时充分粘结形成完美打印物体。
降低打印速度简单直接,也可用速度校准塔(3D打印机推荐)在切片软件设置指令。
原理:降低打印速度给耗材更多加热时间,加热块辐射热微微预热打印表面,使首层更易粘附。
如何修复3D打印层粘附问题?
层粘附对成功打印至关重要,本文带您了解修复或避免层分层的方法。
-
增加流速
3D打印时,耗材挤出机流速应高以防层分离。打印前确保挤出倍率增加,以增强喷嘴耗材流量强化层粘结。
用更宽喷嘴打印厚线宽增加打印机流速减少层分离,降低喷嘴高度使耗材更快作用于打印床。
在打印机设置单层选项卡以5%小幅增量增加流速,直到找到离散新层最佳点。
-
降低喷嘴层高
取决于喷嘴直径,如层高应比直径低15-25%以获更好打印过程。
-
使用外壳/围栏
为获理想打印温度,打印层需外壳避免外部负面因素干扰。
外壳例:Creality防火防尘保温罩,防温度挤出、PLA情况下窗口其他因素进入。
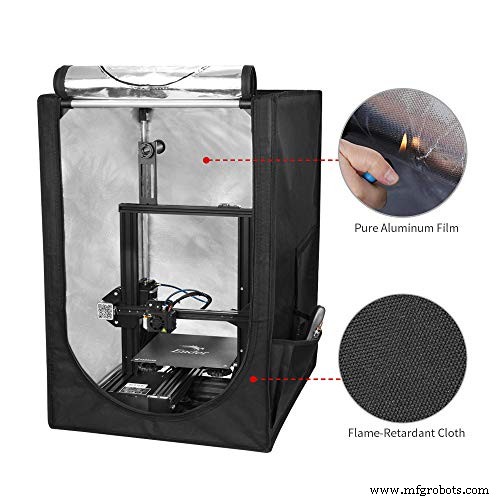
外壳也有助于:
– 降噪
– 保护
-
防风罩设置法
启用防风罩在模型周围创建墙壁,锁住热气防止3D打印翘曲分层。
如何增加床粘附?减少层分离
打印件不粘构建表面,打印几层后脱离,您已离开打印机运行。
调整末端停止
从床中心开始首次粗略调整,若打印机无传感器自动调平功能,绕表面移动并对每个调整点重复。
调整每个角落
移动打印头靠近调节器并微调直到每个获得均匀阻力。
修改喷嘴头时确保3D打印机既不过度挤出也不欠挤出以避免层分离。
这里有五个简单方法(含调平)让粘附恢复优秀:
- 确保打印平台状态良好。
- 确保喷嘴清洁,理想情况下加热以便纸张从层擦走任何溢料。
- 硬床用薄纸,弹簧床用厚纸。
- 需手动设零位;3D打印机无法感知节点触碰打印层,依赖单独传感器探测平台。
- 用切片软件设置仅增加首层宽度和高度。
为什么打印件不粘床?
打印件不粘层是最常见问题,尤其初次尝试时。本文探索3D打印世界,内容丰富,开始吧。
- 热床未调平,打印件脱落浪费塑料材料。解决:调平床再试
- 平台可能翘曲,可在扭曲层上贴胶带
- 喷嘴太远或太近
- 打印太快导致挤出机跟不上材料量
总结
若您遭遇层打印分离问题,希望本文帮助解决。
若有不同问题,请查阅我们3D打印故障排查指南,查看播放列表其他错误及解决步骤。
3D打印
- 缩短塑料 3D 打印件打印时间 — 专家设计策略
- 3D 打印速度实测:从几分钟到十几小时的核心决定因素
- 3D 打印层高选择指南:质量、速度、强度的最佳平衡点
- 3D打印硅胶技术全解析:原理、设备、服务与应用前景
- 3D 打印机层风扇不转?快速排查修复指南
- 3D打印速度与质量平衡术:寻找最佳参数的实战指南
- 3D 打印层间分离/开裂终极修复指南:强化层间结合防分层
- FDM 3D 打印专家设计技巧:提升精度与效率
- PolyJet 3D 打印:高速高精度工业级光聚合物技术
- 可持续3D打印材料:区分事实与虚构
- 3D打印层位偏移:成因诊断与解决方案全指南
- Thermwood为LSAM系统增设角度层打印功能,大幅提升打印灵活性