


PETG气泡拉丝终极消除指南:专家级参数调优与避坑实录
追求极致表面质量,却被气泡拉丝毁了成品。打印是系统工程:硬件/软件/文件任一环失效即劣品。层打印完成而喷头熔体仍受压 → 过挤爆发 → 气泡/拉丝,可发生在层首或层中。
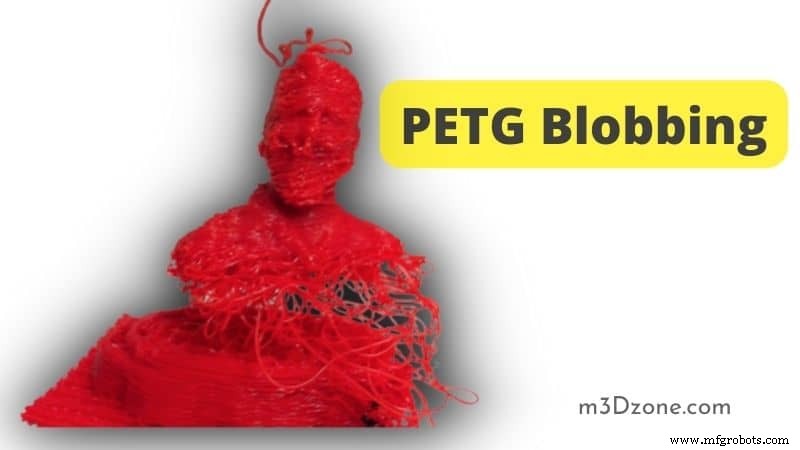
PETG气泡拉丝四大主因
PETG=PET+乙二醇(G),赋予玻璃光泽。气泡源于设置错误:
喷嘴温度过高
PETG床温220-265°C。PTFE内衬热端常见。超硬件规格温度→必现气泡。
打印速度忽快忽慢
速度波动→直驱挤出机同步失调→层完成而熔体未到位→拉丝。
过挤出
首层过挤→必拉丝。挤出过快层来不及成型→气泡堆积。
挤出路径偏移
喷嘴偏离预设路径(设置错/机械故障)→气泡显现。
如何阻止PETG气泡?
核心诱因:喷嘴无限停留/回压/湿度/脏喷嘴。对策:
降温策略
熔体自由流动,过高温加剧渗漏气泡。多数PETG封顶230-250°C。高温虽提升拉伸强度,但拉丝元凶。
首层粘附夯实
首层稳定锚定→喷嘴按预设轨迹挤出有效、不偏移。
喷嘴深度清洁
熔体粘性强吸附异物→意外渗漏。棉布/软刷轻柔清理,严禁损伤喷嘴。
回抽参数精调
回抽拉回熔体防渗漏。但不同挤出机回抽设置迥异,调整前必查厂商建议,小心微调。
防气泡拉丝五维参数矩阵
- 回抽速度
- 回抽距离
- 喷嘴温度
- 打印速度
- 移动速度
消除PETG气泡的高招
强制烘干丝材
PETG吸湿,水分毁打印。打印前必烘干。湿丝→渗漏拉丝/表面差/层间弱/挤出机爆裂声/熔体冒泡/表面粗糙。存储湿度<30%。
校准进给率
双模型间移动需停挤出。进给率错→移动中仍挤出→拉丝。精准校准进给率。
用高质量丝材
直径公差影响进给率。突变进给率→气泡拉丝。优质丝材=稳定直径=规避此类故障。
PETG需要大回抽吗?
不需要。PETG偏好低回抽速度。设定值仍气泡→持续降低回抽至拉丝停止。
结语
高质量高颜值是共同梦想。机械/软件/文件/丝材全链路高效才能达成。气泡拉丝源于挤出机故障或参数错误。本文指导你精准规避PETG气泡拉丝,稳产高质量件。
3D打印
- 硅胶3D打印入门指南:前沿生产技术全解析
- 粘结剂喷射3D打印:原理、优势与最佳实践指南
- 材料喷射 3D 打印终极指南:精度、色彩与创新
- 掌握 TPU 3D 打印:柔性耐用零件完全指南
- 内部采购还是外包 3D 打印?实用决策指南
- 3D打印支撑结构专家指南:设计、使用与优化
- 金属3D打印2024全景指南:技术全谱系、应用图谱与商业价值深度解析
- 钛合金3D打印全解析:跨航天医疗汽车的应用版图、核心优势与前沿技术演进
- 3D打印速度与质量平衡术:寻找最佳参数的实战指南
- 3D 打印材料选择专家指南:SLS、MJF、FDM、SLA 与 DLS™
- PolyJet 3D 打印:高速高精度工业级光聚合物技术
- 3D打印权威指南:从基础到进阶技术