


消除 3D 打印拉丝:5 大实证策略打造洁净高质量模型
3D 打印专业人士和爱好者公认,拉丝是日常工作中常见的问题。那么,什么是 3D 打印拉丝?
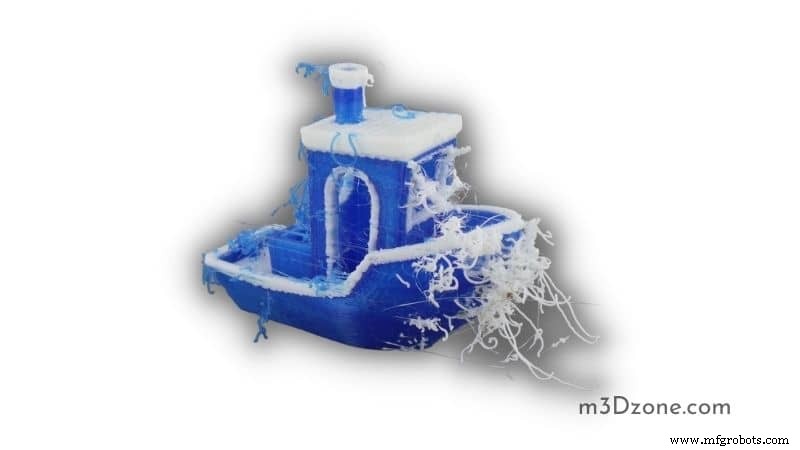
拉丝是指耗材在不该出现的地方从喷嘴渗漏。
细小、毛糙的耗材丝占据打印间隙,使模型外观凌乱,严重负面影响最终打印质量。
打印间隙大的模型更易出现拉丝。庆幸的是,通过调整多项打印设置可轻松修复拉丝。
3D 打印回抽设置首当其冲,它使挤出机喷嘴在完成一段打印时向后拉回耗材,从而阻止导致拉丝的耗材渗漏。
回抽设置还能在再次开始打印时将耗材推回喷嘴。
为什么会发生 3D 打印拉丝?
拉丝或耗材渗漏在 3D 打印过程中频繁发生,留下类似蜘蛛网或发丝的细绳,极易察觉。
拉丝或渗漏有几个典型原因。最典型原因是打印头移动过程中耗材从喷头渗漏。
打印头移动构建体积时,微小耗材渗漏导致过度拉丝。熔融塑料最终固化,粘附在已打印部位。
正常情况下不应发生拉丝,但也取决于所用耗材类型。吸湿性材料如 TPU 和尼龙若存储不当,易出现拉丝。
另一原因是使用需高温熔融的耗材,需编辑工艺设置以达成正确温度,有助于阻止过度拉丝。
拉丝对 3D 打印模型有何影响?
打印完成后,模型上残留多余不需要的材料,即拉丝、渗漏或滴漏。因残留物呈丝状,故称“拉丝”。
显著地,多余材料卡在成品边缘和侧面,导致外观凌乱,尺寸偏离预期,质量受损。
部分用户尝试用常规后处理去除中度拉丝的塑料丝,但难以清除,且常留下不必要痕迹损害表面质量。最终往往弃用模型,调整设置后重打。
3D 打印拉丝的成因
过热
加热聚合物材料使其熔融,逐层沉积构建打印件。若挤出温度过高,产生过多热量导致拉丝。
挤出温度升高时,喷嘴可能渗漏塑料碎片导致拉丝。
3D 打印机速度
打印速度决定是否渗漏。打印头移动过快会沿途造成空洞和渗漏。
大多数 3D 打印机具有可调速度以避免拉丝。
如何修复拉丝/渗漏?
拉丝或渗漏影响打印质量。 需找到应对方法。挤出电机过热导致高打印温度引起拉丝。
高打印速度是最典型原因之一。寻求解决方案的爱好者需针对这些成因入手。
回抽距离
回抽距离是最关键的回抽设置,决定拉回喷嘴的塑料体积。
回抽量越大,喷嘴渗漏可能性越低。
标准直驱挤出机通常需 0.5-2.0mm 回抽距离。若打印出现渗漏,尝试增加 1.0mm 回抽距离并测试。
检查测试结果是否无渗漏。
回抽速度
回抽速度决定耗材从喷嘴回抽的快慢。
回抽速度如何影响渗漏?
回抽过慢,塑料渗漏太慢,在挤出机移动到下一位置前已渗漏。
反之,回抽过快,耗材可能与喷嘴内熔融塑料分离。
最佳区间在 1200-1600mm/min(20-100mm/s)之间。
喷嘴温度过高
设置好回抽后仍有拉丝,检查金属线确保其最佳运行且不负面影响温度设置。
温度设置过高时,喷嘴内塑料流动性增强,易渗漏。
反之温度过低,塑料保持固态,难以挤出。
若挤出温度过高,降低 5-10°C,将显著提升打印质量。
跨空间长距离移动
挤出机在两位置间移动带有渗漏可能性。
长距离移动中塑料开始从喷嘴渗漏,距离越长渗漏越多。
市面已有自动调整喷嘴移动路径缩短距离的软件,有助于消除渗漏。
打印头移动速度
提高打印头喷嘴移动速度可减少拉丝。挤出机在两位置间移动时间决定拉丝数量。
可设置移动速度以减少跨空间移动时的拉丝。
耗材干燥
妥善保管 3D 塑料耗材,防止吸收环境水分。
耗材水分在喷嘴内蒸发推挤塑料渗出,导致最终产品拉丝且打印不良。
PLA 是否比其他耗材更易拉丝?
不同材料打印温度范围不同。PLA 温度范围较低:185-205°C。
PETG 温度范围较高:220-245°C。
PETG 等材料的高打印温度降低了流体阻力(粘度),使其比 PLA 更易拉丝。
预防 3D 打印拉丝的简易方法
1. 在正确温度下打印
降低温度设置以确保最小渗漏。
2. 增加回抽设置
回抽机制如拉回齿轮。激活回抽将拉回推动液体挤出的半固态塑料。
回抽缓解熔融耗材压力,阻止移动时塑料从喷嘴滴落。
3. 调整打印速度
调整打印速度有助于阻止渗漏。耗材熔融准备挤出需更多时间,因运行量少。
4. 保护耗材防潮
3D 打印耗材吸收环境水分,水分加热蒸发成气泡,气泡破裂导致渗漏。
需将耗材存储在防潮环境,长时间暴露会吸水。
5. 清洁打印机喷嘴
喷嘴打印过程中常积累塑料颗粒。长期不清洁会导致塑料卡在喷嘴内。
高温耗材如 PETG 常见此问题。可考虑改用 ABS、PLA 等低温耗材。
定期清洁喷嘴防堵塞有助于预防拉丝。
结论
3D 打印拉丝是需解决的常见挑战,以提升打印质量。
拉丝使打印件凌乱丑陋,多余塑料沉积在边缘和表面,尺寸偏离原意,负面影响质量。
幸好有众多应对措施:回抽设置、调整速度、清洁挤出喷嘴、防止耗材受潮。
3D打印
- 消除非计划停机 8 大实战策略:智能监测、根因分析、维修代替更换、绿色制造
- 消除工地重型设备事故的 7 大实证策略
- Otto DIY+ 进阶版:蓝牙遥控、金属齿轮舵机、触觉交互的 3D 打印机器人
- 3D 打印入门指南:从零开始到出成品的完整路径
- 制造业网络安全八大铁律:筑牢防御体系
- 防范停电冲击的 5 大核心策略:守护业务连续性
- 优化CNC程序效率的六大实证战术
- 激光喷码机反制造假三大核心策略:永久标识、智能编码、特殊工艺
- 防范涡轮增压器热熄火损伤:120秒延时熄火的救命法则
- 挖掘机省油4大实招:操作行为微调,燃油成本大幅缩水
- 注塑件缩痕(缩印)成因与防治全攻略
- 消除腐蚀失效分析挫败感的六大实证步骤