


3D 打印件粘接全攻略:胶水选型、接合结构设计与实操建议
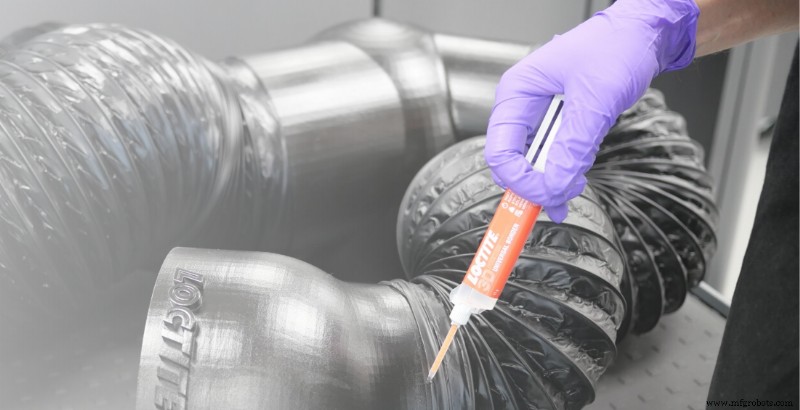
用户常因**机器尺寸或结构限制**被迫拆件打印再拼装。**分件打印+粘接**是最简低成本方案。本文系统梳理胶水类型、接合几何、实操要点。
胶水类型
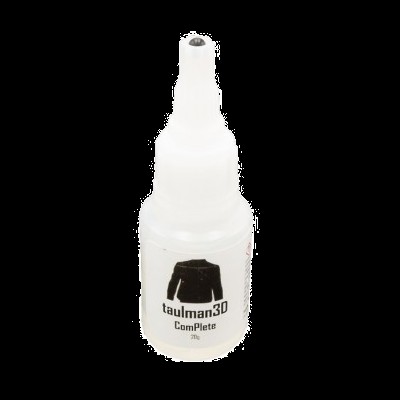
早期用通用胶粘 PLA/ABS,湿冷/震动环境易失效。**专用 3D 打印胶应运而生**:PrintaGlue **30 秒定位、兼容主流丝材**;尼龙专用 **Taulman Complete**(针对尼龙光滑低表面能难渗透)。
 Loctite 3DP 通用强力胶
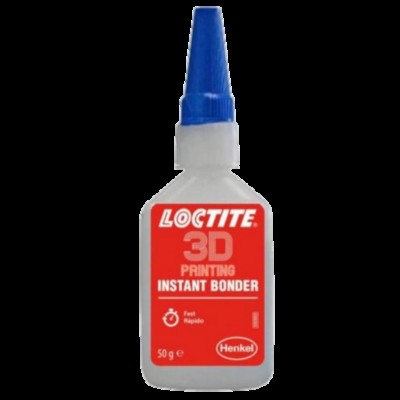 Loctite 3DP 瞬干胶
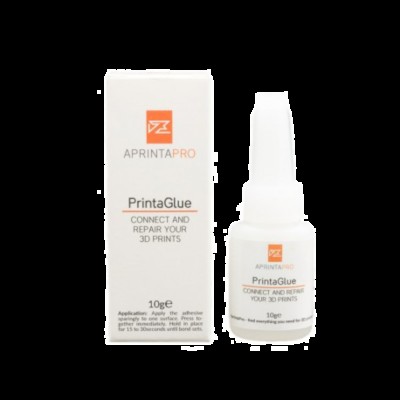 PrintaGlue
Taulman Complete
国际大厂 **LOCTITE** 推全工艺通用胶(FDM/SLS/SLA/DLP...):**3DP Instant Bonder**(氰基丙烯酸酯,**秒级单组分**);**3DP Universal Bonder**(氰基丙烯酸酯/甲基丙烯酸酯**双组分,3–6 分钟固化**,适配全件型、可填补空隙)。
接合结构设计
平直剖面粘接**粘接面积小、应力集中**。推荐 6 种进阶几何(LOCTITE 数据):
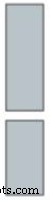 | 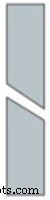 | 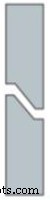 | 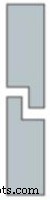 | 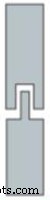 | 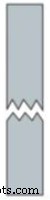 | |
| 接合类型 | 平接 | 斜接 | 阶梯斜接 | 阶梯搭接 | 榫卯 | 锯齿 |
|---|---|---|---|---|---|---|
| 自对齐 | 无 | 无 | 较好 | 较好 | 最佳 | 最佳 |
| 粘接面积 | 良 | 较好 | 较好 | 较好 | 较好 | 较好 |
| 应力分布 | 良 | 较好 | 较好 | 最佳 | 最佳 | 最佳 |
| 接合类型 | 自对齐 | 粘接面积 | 应力分布 | |
|---|---|---|---|---|
 | 平接 | 无 | 良 | 良 |
 | 斜接 | 无 | 较好 | 较好 |
 | 阶梯斜接 | 较好 | 较好 | 较好 |
 | 阶梯搭接 | 较好 | 较好 | 最佳 |
 | 榫卯 | 最佳 | 较好 | 最佳 |
 | 锯齿 | 最佳 | 较好 | 最佳 |
表 1:接合结构性能对比。来源:LOCTITE
设计阶段**预判受力模式,选最优接合几何并融入模型**。
实操建议
同喷漆/表面处理,粘接遵循三步走:
- 彻底清洁粘接面**(去尘/油/未固化树脂),可用 LOCTITE SF 7063。
- **单面涂胶、组装施压**,保持全接触至固化结束。
- 固化前擦净溢胶,或固化后打磨。
**按此流程操作,必能突破尺寸限制,做出大尺寸高复杂度成件。** 欢迎评论区提问与晒成果。
3D打印
- 桌面级3D打印机如何重塑工业制造版图:从极客玩具到产线核心资产
- 金属3D打印技术成熟度评估:基于TRL模型的多工艺对比分析
- 评估工业级3D打印的可持续性:事实与迷思
- 3D打印如何革新航空航天:从原型到机载部件
- 3D打印:通过快速设计、生产、修复改变日常生活
- 探索3D打印:主流技术类型、原理与应用全指南
- 3D 打印机床面自动调平传感器选购指南:精度、耐用性与通用性全维度对比
- 3D打印气味全解析:毒性真相与家庭办公环保指南
- 消除3D打印鬼影/振纹/振铃:让打印表面更光滑的实战技巧
- FDM 3D打印回抽技术详解:防拉丝、提质量的关键参数
- 3D 打印技术全景指南:原理、工艺分类、材料与应用
- 胶印技术完全指南:从石版印刷到现代高速胶印