


消除3D打印鬼影/振纹/振铃:让打印表面更光滑的实战技巧
买了打印机、调出初步成果、解决层粘附/温度等基础问题,现在冲刺打印质量。恭喜!下一关:如何解决3D打印中的鬼影、抖动、振铃?
核心对策:降低打印速度、调节Jerk(突变速度)和加速度。推荐基准:速度60mm/s、加速度1500mm/s²、Jerk 10mm/s。视机型微调。若仍有鬼影,加装阻尼脚垫、检查皮带张紧度。
什么是鬼影、抖动、振铃?
打印件表面出现重复纹路/线条,源于打印头高速变向引发震动。每条鬼影线细微,叠加形成回声般失真,破坏模型美感。
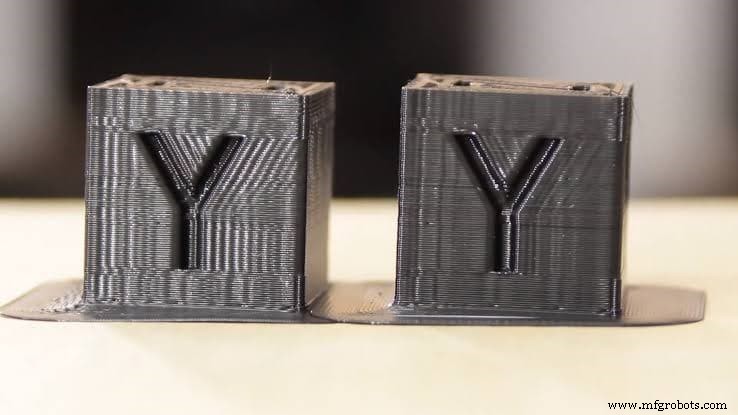
看典型鬼影案例:
如何识别鬼影
新手易将内部填充外露 误判为鬼影。填充外露:外壳太薄导致内部填充纹路透出表面。
区别:鬼影是模型特征在附近重复出现;填充外露是内部结构透出。鬼影通常微妙,故名“鬼影”。
先看成因再看解法(跳过成因会错失关键信息!)。
鬼影成因
成因直观合理:打印机震动。打印头高速变向时,X龙门架、挤出机、热床、喷嘴等运动部件震动,在模型上留下不规则额外层/细节。
并非所有运动部件能拧紧彻底消除。
鬼影测试
易测试鬼影倾向。非专业人士也能解决!
影响因素:X龙门架重量。材质:碳纤维<钢<铝。越重鬼影风险越高。碳纤维最轻,鬼影概率最低。
无论材质,速度/加速度/Jerk设置决定鬼影与否。合理起步值:
- 速度 60mm/s
- 加速度 1500mm/s²
- Jerk 10mm/s
追求极速打印请用碳纤维龙门架。无论何种材质,始终优先低/中速。
首打任意形状模型,观察运动部件:挤出机、喷嘴等是否强烈共振。共振即鬼影。
打印完成检查锐利边缘/细节:边缘重复打印、文字重影 → 鬼影。
对比图:左为成功打印,右为严重鬼影!
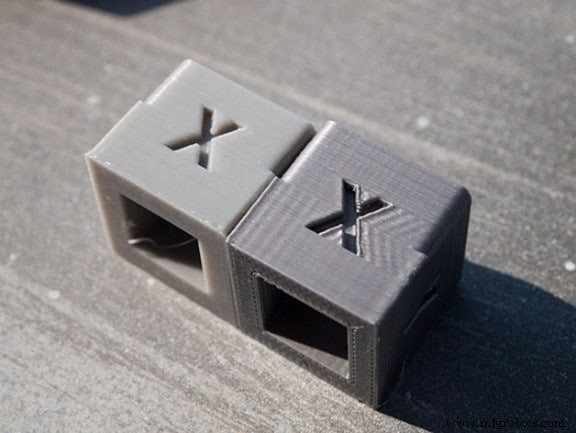
测试模型虽无实用价值,但能基准测试XYZ三轴打印质量。Thingiverse下载。附赠功能:用游标卡尺量各维度20mm,验证尺寸精度。
观察右图字母对角线重复:因挤出机左→右打印,变向后震动产生右侧重影。
用不同丝材、速度、温度、Jerk测试。温度越高震动越强鬼影越明显;冷色调丝材减弱鬼影。测试时综合考量。
XY龙门架材质、加速度、Jerk共同决定质量。改良硬件耗时,先调参数看能否驱鬼。
加速度与Jerk设置
加速度:打印头运动节奏设置。各切片软件不同但原理同。加速度越高打印头放料越快。微缩模型不充分利用加速度(距离太短)。
Jerk更技术化:打印头从静止启动的最小速度阈值。决定变向前的最低速度。Jerk越高启动越快。类比:汽车过弯减速后以新方向加速。这个原始类比虽简陋但管用!
加速度与Jerk对打印质量的影响
两者关键影响打印质量,决定是否鬼影。有人为省时用高Jerk/加速度。
可接受鬼影换时间,你不是第一个。但预知后果再抉择:一次性决定性打印,请“浪费”时间换完美成品。
推荐加速度与Jerk设置
标准打印机推荐:速度60mm/s、Jerk 10mm/s(原文误写加速度60mm/s,此处修正)。得平滑标准细节。
仅作参考值。杂牌廉价机需更低;Voron 2.4等神机可嘲笑我的保守值!
这些设置还能解决什么?
调节加速度/Jerk还能解决:表面粗糙、打印噪音大、层线跳跃、曲线失真、Z轴晃动 等。
鬼影解决方案汇总
已知定义、检测、成因。动手驱鬼!
- 调整加速度和Jerk至推荐基准值
- 降低打印速度: 高速必引剧烈震动振铃。高速无法在每次变向保持细节,虽耗时长但质量差异显著。
- 增强机器刚性: 机身必须稳固防过度震动。四角加阻尼脚垫 固定机身、减震降噪。这简单升级效果惊人!
- 张紧松动皮带: 皮带松必现不规则纹路。张紧皮带减震提质。
总结
避免鬼影关键:根据机器特性设定加速度和速度。
大多数鬼影通过正确设置这两参数消失。进阶改进:增强刚性、张紧皮带、加装阻尼脚垫。
查看我们的推荐产品专区
我们创建了推荐产品专区,帮你省去选购打印机、耗材、升级件的繁琐调研,避免选择困难。我们精选了适合新手到专家的几款打印机,以及经过实测筛选的耗材和升级件,确保你买到的每款产品都靠谱好用。
3D打印