


优化 3D 打印机回抽设置:配置技巧与最佳实践
打印过程中,挤出机将丝材推入热端熔融并经喷嘴挤出,喷嘴内部随之建立压力迫使熔体流出。挤出机停止牵引后,喷嘴内压力仍存,导致少量熔体继续渗出,直到内外压力平衡。
这一现象会在本应无挤出的移动过程中析出微小液滴和细丝,附着在模型表面。
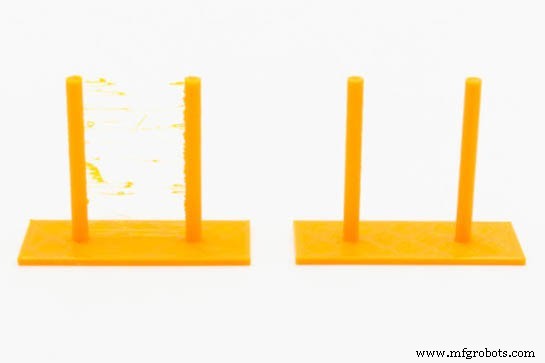
图 1:回抽设置不当(左)与正确(右)的对比。来源:Filament2print
为解决此问题,FFF 打印机采用回抽机制:位移前挤出机回退少量丝材释放喷嘴压力;位移结束重新挤出同量丝材重建压力。针对每种材料单独优化回抽参数,是极大提升打印质量的关键。
核心回抽参数
- 回抽距离: 挤出机回退的丝材长度。除材料特性外,取决于挤出机到热端的距离。直驱式 0.4–1.2 mm,远端式 2–10 mm。远端经验值:取导料管长度的 1%(如 40 cm 管取 4 mm)。务必查阅热端规格,多数厂家标明最大回抽距离,超限极易堵塞。
- 回抽速度: 回退丝材的速度。过低无法抑制拉丝,过高易咬料。通用范围 25–45 mm/s,直驱常用 30 mm/s,远端常用 40 mm/s。
- 回抽后补偿距离: 回抽后重新挤出的长度,通常等于回抽距离。远端系统有时需微调:表面有液滴则减小 5–10%,有空隙则增大。部分软件用“复位距离”表示增减量,如 -0.2 即回抽距离减 0.2 mm。
- 回抽后补偿速度: 重新挤出速度,通常取回抽速度或略低。
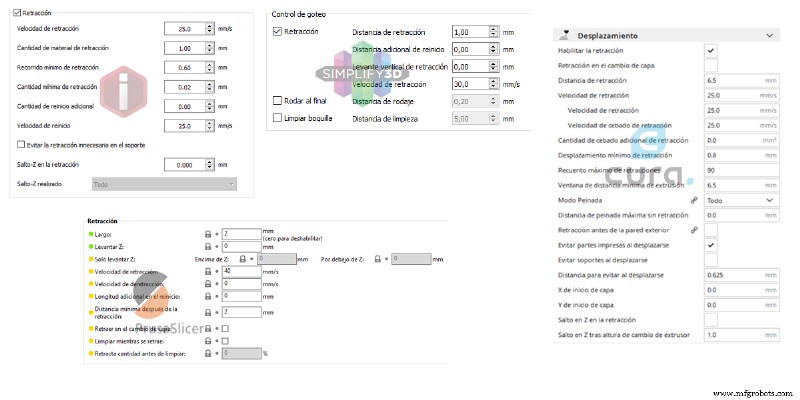
图 2:主流切片软件回抽设置界面。来源:Filament2print
进阶参数:
- 最小回抽触发距离: 位移距离小于此值不触发回抽,避免微小移动频繁回抽。
- Z 抬升 / Z-Hop: 非零值时回抽期间喷嘴抬起指定高度,移动后复位。可避免表面划痕和拉丝,建议设为层高的 100–200%。
- 回抽时擦拭 / 走丝 / 喷嘴清理: 回抽期间让喷嘴做微小移动以清理喷嘴并隐藏层缝。软件实现方式不一,有的为开关,有的可设数值。
并非所有软件都包含上述参数,且同名参数行为可能不同。 修改前请阅读软件手册确认各参数具体行为。
回抽参数标定流程
参数相互耦合,难以一次性得出最佳组合,需分阶段多次测试。**必须为每种材料独立标定,前提是已确定该材料的最佳打印温度。**
先关闭其他功能,仅调回抽距离和速度。目标:以最低速度和距离消除移动过程中的拉丝。步骤:
- 设低回抽速度,建议 25 mm/s。
- 设中间回抽距离:直驱 0.8 mm,远端取导管长度 0.75%。
- 打印回抽测试模型(主流模型库均有下载)。
- 检查结果:无拉丝则回抽距离减半;有拉丝则增加 50%。
- 重复直至满意。
直驱不超过 3 mm,远端不超过导管长度 5%。若在此范围内仍无法消除拉丝,将回抽速度 +5 mm/s 重复上述过程。 不建议超过 40 mm/s。若达 40 mm/s 仍不理想,选综合表现最好的组合。
某些打印机/材料组合即使最优参数也无法完全消除拉丝,此时可启用 Z-Hop、回抽擦拭、走丝、喷嘴清理 等辅助功能最小化或消除拉丝。
不当回抽设置引发的问题
过低仅影响美观(拉丝、液滴);过高常导致热断热区堵塞——过长回抽使熔融丝头进入冷却区膨胀卡死。若设定回抽后出现堵塞(尤其长时打印),应适当减小回抽距离。
3D打印
- 优化维护成本基准:为何4.9% MC/ERV可能误导
- 选择性升级:领先企业如何降低故障趋势
- 金属旋压与液压成形:传统冲压模具的低成本替代方案
- Accupro HS系列:机加工人员的高品质与实用价值平衡点
- 机械设备评估全流程指南:从定义问题到交付报告的五步法
- VL53L0X激光测距传感器:引脚、电路、规格与实战应用
- DIN 1.5217 调质钢:关键性能与性能数据
- SEW 395 G‑X120Mn13:固溶热处理淬火奥氏体钢,低磁导率
- UGI® HT286 合金 - 退火与冷拔态高性能应用
- SIGRABOND® CFRP——耐化学高性能复合组件与组件
- SIGRABOND® Chemical CFRC——先进组件用高性能复合材料
- Python变量、常量与字面量完全指南