


掌握构建平台粘附:专家级故障排查指南
决定打印件与平台粘附的四大因素
首层与平台的可靠粘附是打印成功的基础,其双重作用:
- 全程固定模型位置,防止层偏移或碰撞喷头。
- 抵消冷却收缩应力,防止翘边脱模变形。
粘附主要由以下四因素决定:
1. 打印表面材料与打印材料的理化亲和力
这是最关键参数。现今普遍在平台表面使用专为 3D 打印开发的聚合物涂层。**必须选择与打印材料兼容的产品**,如 PP、尼龙等特种材料需要专用涂层。主流方案分两类:
- 胶膜/胶带涂层: 基材为薄膜或胶带,单面涂覆聚合物。早期用 Kapton 胶带,现有大量专用产品,Buildtak 较知名。通用型兼容常见材料,也有 PEI 膜、PP/尼龙专用膜。优点:耐用、可多次复用;缺点:随使用粘附力下降、对部分工程材料表现一般、有耐温上限。建议每次打印换位置以均匀磨损。
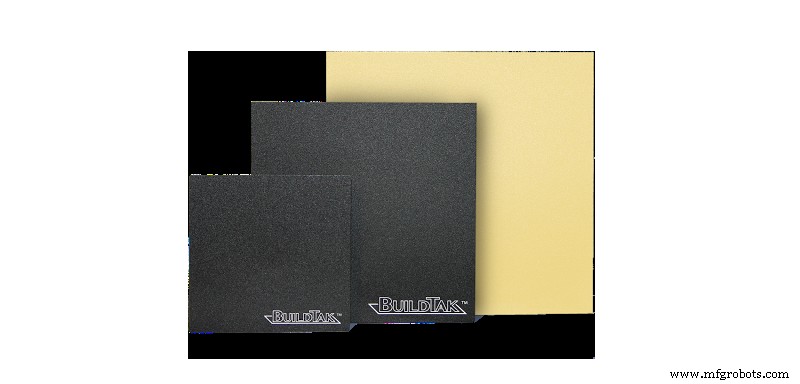
图 1:Buildtak 胶膜。来源:buildtak.com
- 液体涂层: 聚合物悬浮液直接涂覆平台,干燥成连续薄膜。**多材料混打时首选**,因有针对各材料的专用配方,且耐高温配方性能更优。水/酒精可洗、可重涂,换材料时极其方便,每次打印前重涂可保持粘附力不衰减。常见棒状和喷雾两种。喷雾建议在打印机外操作,防污染其他部件;不便拆卸平台时棒状更洁净。代表产品:Magigoo 系列、3DLac 等 3D 打印喷胶。
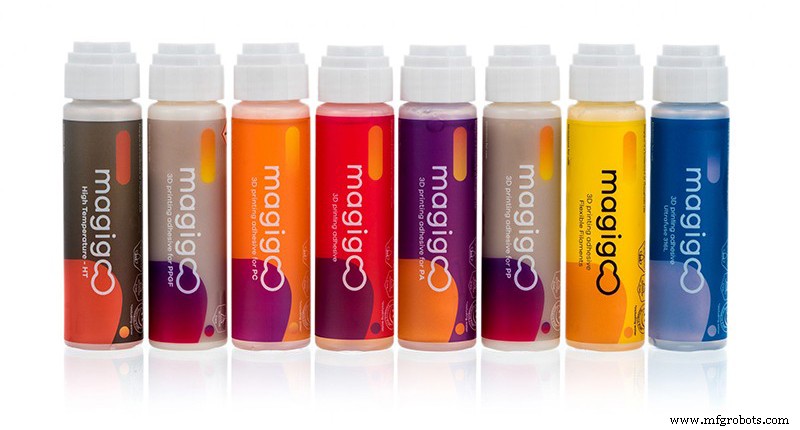
图 2:Magigoo 固体胶棒。来源:Filament2Print
2. 模型与平台的接触面积
接触面越大粘附越强。但无加热腔大尺寸模型虽接触面大,收缩应力也大。最常用手段是切片时添加**裙边**,仅在首层或前 1–3 层扩大接触面而不增加收缩应力。首层提高挤出倍率虽能增大接触但不推荐。部分打印机自带粗糙/纹理涂层,亦是增加接触面的手段。
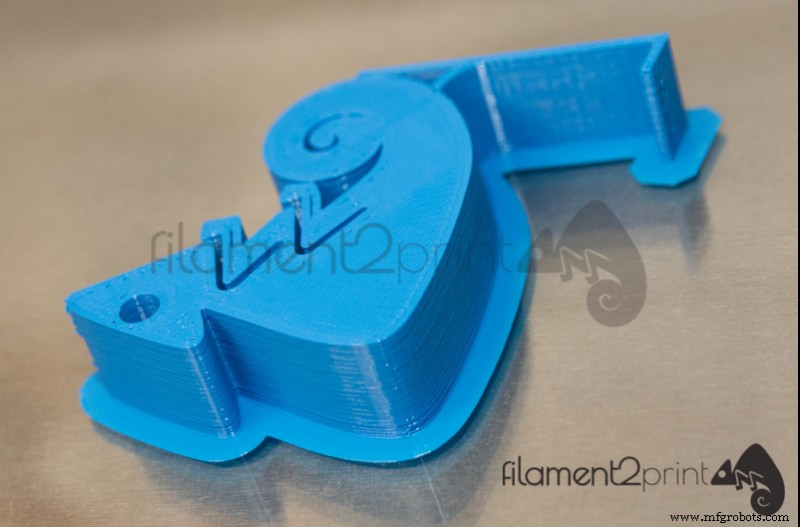
图 3:添加裙边改善粘附。来源:自制
3. 打印平台温度
平台温度双重作用:① 达到或略高于材料玻璃化转变温度 Tg,抑制首层冷却收缩,减少翘边剥离应力;② 促进打印材料与平台涂层化学结合。建议设定为 ≥ Tg,但**不宜过高**,否则会降低粘附并导致“大象脚”变形。
4. 打印平台状况
满足前三点仍可能因平台维护不良粘附失败,需定期检查:
- 表面清洁: 灰尘污垢大幅降低粘附,**每次打印前必清洁**。
- 表面缺陷/凹坑: 老化损伤表面导致粘附问题,需保养或更换。
- 涂层磨损: 胶膜随使用失效,一旦磨损立即更换;液体涂层可多次复用,但取件时可能带走部分涂层,打印前检查必要时重涂。
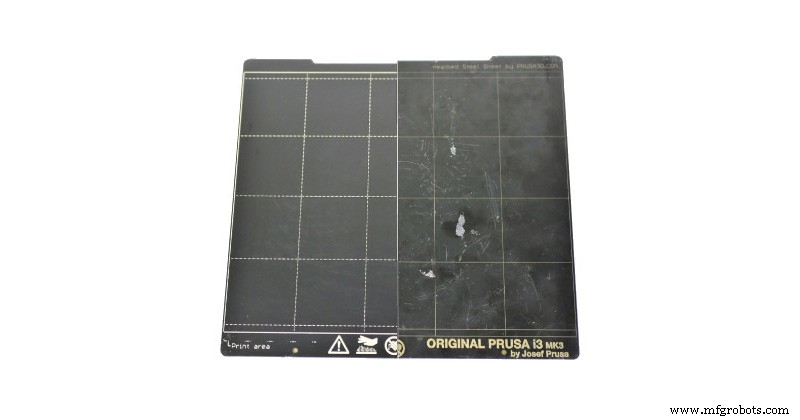
图 4:良好与不良平台状态对比。来源:prusa3d.com
粘附不良引发的故障
主要后果是模型脱离平台导致打印失败,严重时损坏设备。脱模后打印机继续“空打”,熔体粘附喷嘴堆积成团,若不及时停机,熔体团会增大至烧毁热端。
脱模两种机制:
- 首层粘附差: 喷头摩擦和振动使模型整体剥离,通常发生在打印初期。排查:喷嘴-平台距离、首层高度、平台状况、粘附方案。
- 翘边: 首层粘附良好,但冷却收缩产生由外向内应力使边缘翘起。粘附力不足以抵消收缩应力。打印中后期均可能失败。除强化粘附外,还需考虑切片参数、材料特性、环境温度等因素。
过度粘附的处理
部分材料(PETG、柔性材料)对胶膜/液体涂层粘附过强,导致取件极难。排查:
- 喷嘴-平台距离: 过近损伤平面、导致过度粘附或因挤出不畅堵塞。
- 粘附方案: 此类材料建议**不涂涂层**或使用**筏板**打印。
- 过度挤出: 首层过挤也会增加粘附。
辅助取件方法:
- 平台降温: 利用热胀冷缩系数差,加热平台后置冰袋等冷源上快速收缩促脱模。
- 薄铲刀撬离: 利用吸附效应,薄铲刀逐步撬起。有损伤平台和模型风险。
- 溶解液体涂层: 仅限喷雾/棒状涂层,水冲或浸泡溶解涂层助脱模。
玻璃平台取件过紧极易炸裂(钢化玻璃表层剥离),**柔性平台能大幅规避此风险,强烈推荐**。
本指南为通用说明,不针对特定品牌型号。不同厂家校准流程可能有重要差异,操作前请参考厂家手册。
3D打印
- 桌面级3D打印机如何重塑工业制造版图:从极客玩具到产线核心资产
- 金属3D打印技术成熟度评估:基于TRL模型的多工艺对比分析
- 评估工业级3D打印的可持续性:事实与迷思
- 3D打印如何革新航空航天:从原型到机载部件
- 3D打印:通过快速设计、生产、修复改变日常生活
- 3D打印气味全解析:毒性真相与家庭办公环保指南
- 消除3D打印鬼影/振纹/振铃:让打印表面更光滑的实战技巧
- 3D 打印层间分离/开裂终极修复指南:强化层间结合防分层
- STL转G代码全流程图解:从建模文件到可打印指令的4步走
- 解决 3D 打印鬼影/振纹:消除振动提升打印质量的实操步骤
- FDM 3D打印回抽技术详解:防拉丝、提质量的关键参数
- 3D打印速度如何驱动构建时间与生产力