


激光辅助精密加工加速医疗零部件制造
无论传统加工还是混合工艺,医疗制造都要求机床制造商与刀具专家时刻保持敏锐
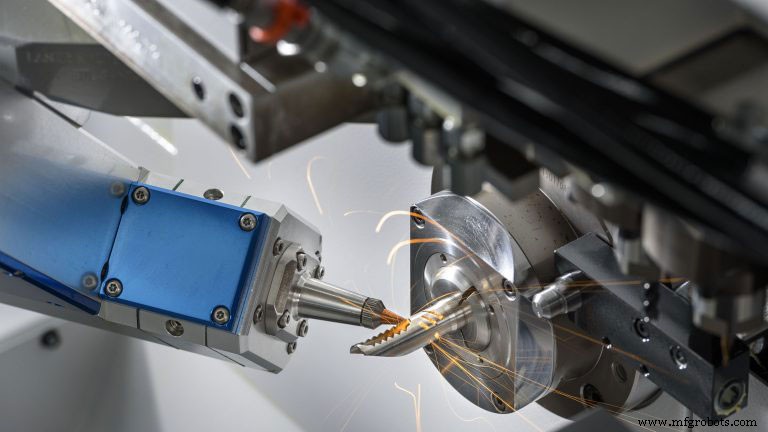
加工当今精细医疗零部件,速度——更别提刀具寿命与自动化——至关重要。
从刀具设计到成品的医疗加工持续精进,不仅要求驾驭广泛的塑料与金属材料,更要求在严格法规下实现可预测结果。无论仅是车铣,还是激光与瑞士型机结合的混合工艺在单机完成切割焊接,医疗制造都逼迫机床商与刀具专家不断突破。
最大化刀具寿命与零件质量
为加工骨螺钉六叶等微小特征并保护刀具寿命,Tsugami/Rem Sales LLC(康涅狄格州温莎)为多款机型配备定制四倍增速单元。
瑞士型机标准主轴驱动动力刀具通常6000-8000 rpm,Tsugami/Rem Sales瑞士产品经理Derek Briggs表示:“精细曲面加工、五轴轮廓、雕刻蚀刻需极高转速,因刀具极小,典型0.125英寸(3.175毫米)或更小球头铣刀在中心切削,需极高主轴表面速度以保刀具寿命与表面光洁度。”
Tsugami方案采用齿轮减速装置将主轴转速提升至四倍,不增加主轴电机负荷即可达20,000 rpm最佳转速。甚至可集成NSK America高速主轴达80,000 rpm。
多数瑞士车床齿轮系开启电机时同时驱动三四个主轴。单模块主轴减速超速运转,“不拖累其他主轴。为医疗市场日益增长的精细曲面与小型五轴加工提供高转速,实属不错。”
若机器专职全天产骨螺钉,除标准滚珠轴承外,应考虑陶瓷轴承。陶瓷轴承可施加更大预压,增强系统刚性,维持最大转速;阻尼微小谐波振动,耐高转速发热,散热更优。
速度需求
除极致主轴转速,Tsugami/Rem Sales还引入更多快换功能。提供动力刀具附件与排刀板可拆卸刀头,操作员拧出螺丝、取出整个ER筒夹组件或刀具盒、机外预设刀高、装入备用件——全程30秒。还在开发塔式机快换刀座,以及面铣、角铣、螺纹旋风铣模块化刀具装配。“这些刀座旨在减少可能导致机床碰撞或断刀的操作员失误,也可在Zoller等预调仪上机外完成。”
枪钻应用案例展示进给转速提升。制造高频眼部肿瘤切除装置,规格严苛:长5英寸(127毫米),直径0.06英寸(1.52毫米)通孔。采用M4 Sciences高频脉冲TriboMAM系统。装置由定制钛合金制成,类似真空仅吸除肿瘤不伤软组织。普通枪钻进给不足0.1英寸/转;引入TriboMAM后速度提升四倍,“因工具振荡将切屑击碎为微粒,高压冷却液排出”。原本数分钟的过程缩短75%。
另一创新——低频振动(LFV)伺服系统技术“是医疗零部件难加工材料加工的最大进步之一”,Marubeni Citizen-Cincom配件销售展会经理Jim Cepican称。LFV改善刀具寿命、切屑控制与难加工材料加工。
MCC L系列机型“被我们合作的大多数医疗制造商采用”,因更快处理速度与增强编程能力。轴数增加,含制造复杂医疗零部件所需的B轴。区域销售经理Glen Crews补充L12为医疗市场畅销机型:“体积小、主轴高速,适合微型医疗器械零部件加工。全系列可选减小主轴尺寸便于物料搬运。”
为横向加工与端面钻削开发的高速主轴可与标准主轴互换。Crews说:“齿轮驱动比电动或气动主轴提供更高转速与更好扭矩。”
主轴选型智慧
NSK America工业销售经理Michael Gabris强调:正确选用独立电动或气动主轴是优化当今医疗应用进给转速的关键。“铣床可能有20,000 rpm,但用0.01英寸(0.254毫米)钻头无法获得所需转速,极易断刀。”NSK产品经理Mike Shea补充:0.005英寸(0.127毫米)正成固体硬质合金铣刀/钻头标准直径。“跑200 sfm需约76,000 rpm;即便厂家建议100 sfm也接近40,000 rpm。我们的主轴满足日益普及的微纳加工需求。”
NSK主轴出厂跳动<1微米。自产精度3-5微米精密筒夹,高速主轴全系可选昂贵陶瓷轴承。无论新机配套或老机改装,“我们的主轴干所有活,”Gabris说。操作员“锁住主轴,接通电气与气源,或仅气源(气动)。主轴不转,无磨损。无齿轮,微量气体冷却吹扫即可7×24运行,无热变形与谐波问题,适合持续高产。”反之纯齿轮增速头需每20-30分钟停机散热。
刀具技术前行
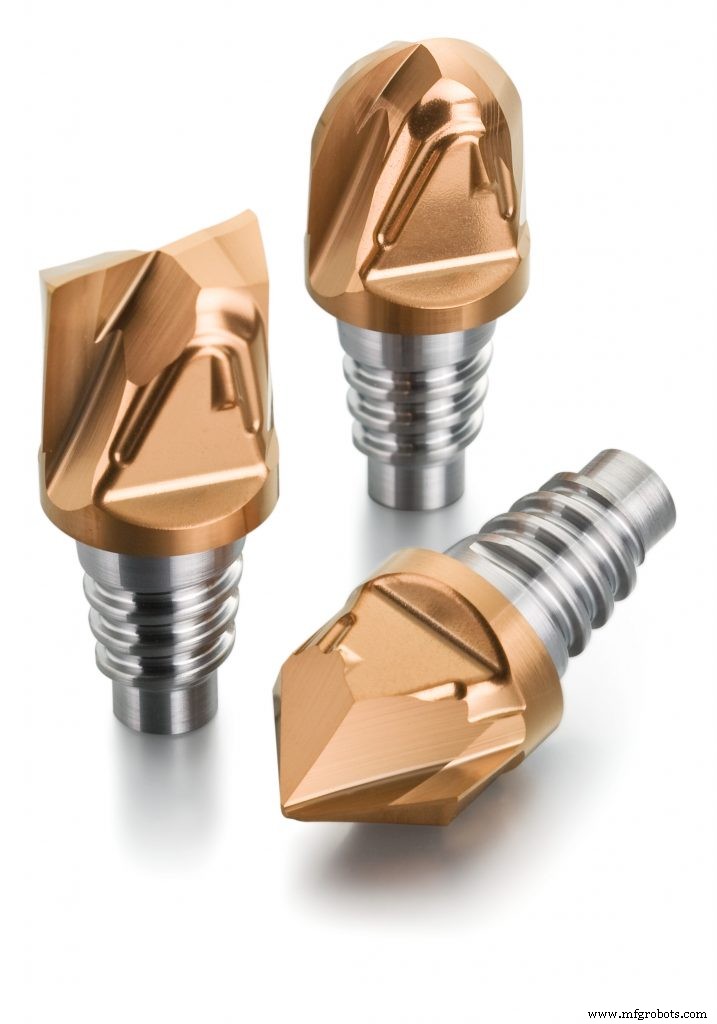
面对塑料到钴铬钛等医疗材料,Sandvik Coromant(新泽西费尔草坪)近年大幅革新刀具。
“既要更快生产、保公差,也要工艺与刀具的可预测性,”小型零件加工产品经理Patrick Loughney说。车削刀片方面,“Inveio涂层创新彻底改变技术”,实现更强基体、更精准刃口处理、全新涂覆方式。“旧工艺涂层晶体随机分布仅保护刀片;现可定向排列晶体,提供更优刀具寿命与磨损表现。”减少机床调整,提供稳定加工所需的可预测刀具寿命。成型后刃口制备达微米级公差。
“我们改良刀具执行不同医疗特征,”他续道。“专用医疗镗刀加工膝/髋关节套筒;CoroMill 316可换头铣削系统延长切深,专攻支撑植入体的胫骨托。”
Sandvik还为PEEK等医用塑料开发专用车削刀片。“多数刀片顶面喷砂防粘塑料,”Loughney解释。10月新品发布将推出专攻医疗航天耐热材料的新钻头。
最大挑战仍是螺纹旋风铣刀片。“骨螺钉多为特殊螺纹形制,每位医生研发的骨螺钉都有标志性螺纹形制,无法用标准刀片,必须逐案专项设计。我们必须在磨削上保持极大灵活性。”
激光赋能
传统加工无法满足时,引入激光大幅提升制造能力。
Tsugami/Rem Sales的LaserSwiss机床线专为医疗行业打造。市场经理Tina Carnelli解释:“LaserSwiss将传统CNC瑞士车削与激光切割融合于一机。医疗制造商可一次装夹、一套程序生产支架等复杂医疗零件。我们近期增配第二激光头用于焊接,实现单机三操作合一。”
Marubeni Citizen-Cincom区域销售经理Rich Kuhn称:“在机床上引入激光切割焊接是我们最重大改良之一。同机加工与激光切割大幅减少工序。加装自动化与激光焊接,为医疗客户应对日益严苛的高公差要求提供更多选择。”
激光本身早已是医疗制造独立方案。Trumpf产品组合广泛服务医疗器械制造商,涵盖激光焊接、精细切割、增材制造、激光标记溯源等,行业经理Salay Quaranta介绍。增材制造(3D打印)为Trumpf创造诸多机遇:“TruPrint 1000构建各类牙冠、桥架、RPD,实现极小单件与板上批量的生成式生产。多激光选项可在保持柔性订单处理前提下提升80%产能。复杂形状可从CAD设计快速转化为高质量3D金属零件。”
这种设计自由度正是激光在金属粉末床逐层生产中区别于传统加工的关键。“利用3D打印设计技术,制造商或实验室可近净成形制造产品,”Quaranta说。“极少废料,冶金性能优良。可利用这些平台制造植入体、牙冠、支架等多种应用构件。”
二次操作自动化深化
严格法规管控医疗零部件生产各环节,稳定可预测工艺似乎理想自动化场景。但刚性监管构成困境:一旦工艺定型,即使有材料或工艺创新待用,变更也极难、耗时耗价。Loughney表示:“医疗制造自动化增加,但多集中于二次操作,如锻件去闸等管控较少环节。髋关节柄自动化生产等新案例正涌现。”
医疗零部件常小批量频繁换型,问责与追溯至关重要。“自动化此类场景较难。但系统软件改进正使追溯更可行。”
针对工业4.0持续推进,机床商响应创新。应要求,Rem Sales将Tsugami瑞士机与FANUC机器人集成上下料、Keyence视觉系统在线测量、Caron Engineering AutoComp系统自动实时补偿偏移。Briggs描述:“机器人从传送带取件、定向放入测量夹具。若尺寸超差,AutoComp自动在运行中补偿机床,机器人将不良件分拣至单独料箱,确保不混入良品。”
MCC的Cepican解释:“今客户不再满足单机加工,我们须提供完整加工系统,含高技术自动化系统。”MCC设计多套自动上下料系统,如将毛坯装入机床激光焊接至已加工零部件。
Star CNC总经理George Bursac补充:“自动化长期存在于医疗制造,随新需求扩展。骨螺钉、牙种植体、手术器械等核心零部件变化不大,但我们团队响应制造商任何新挑战。”
自动化控制系统
- 现代铸币:历史沿革、生产工艺与未来走向
- 精通机加工:工艺、刀具、应用全解析
- Fastems 展示适配 CNC 的多功能自动化系统
- 9月美国机床订单环比微降1.1% —— 行业洞察
- 富士发布GYROFLEX Ultimate:多功能复合加工自动化机床
- Methods Machine Tools收购Koch Machine Tool 拓展德州市场版图
- 精密医疗加工攻略:钛、钴铬、不锈钢零件的8大关键技术
- 高性能加工成功关键:为什么刀柄至关重要
- 医疗加工:精密与成功的切削刀具专家指南
- 激光焊接机15大核心优势:精度、效率与品质的完美结合
- 激光切割 vs 等离子切割:金属加工如何选择?
- 高柔性CNC自动化产线:重塑先进制造竞争力