


立铣刀:从重载开粗到精密精加工的多面手
针对几乎任何应用或材料,都有对应的类型、几何形状和涂层
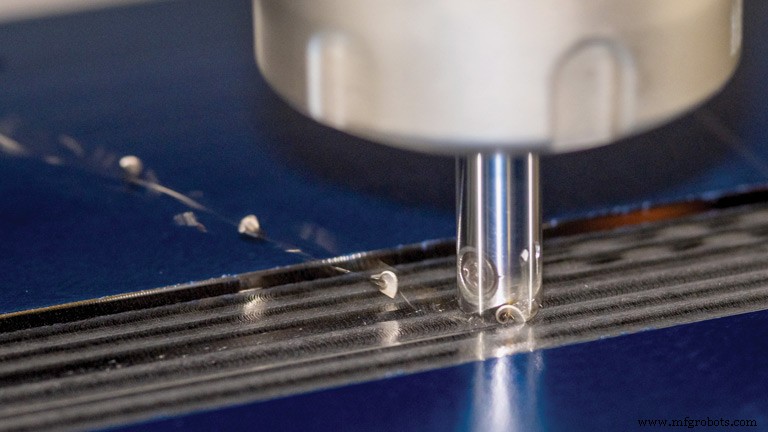
立铣刀旨在帮助各规模车间最大化刀具寿命和生产率、减少停机,无论是大进给开粗还是在模具钢、耐热超合金、钛合金、Inconel 等医疗应用材料上实现精细表面光洁度。
加工操作包括铣削、打孔、钻削和铰削、轮廓加工、等高线加工和复合刀具多功能加工。最佳方案取决于对可转位或整体硬质合金、几何形状、刀具材料、涂层和刃口处理等的仔细选择。以下是主流立铣刀工具制造商提供的产品和技术选择概览。
可转位与整体硬质合金刀具
Ingersoll Cutting Tools(伊利诺伊州罗克福德)提供广泛立铣刀选择,包括整体硬质合金 90° 球头、牛头和高进给类型,以及模块化和整体柄式可转位立铣刀。Ingersoll 广泛的立铣刀产品线让客户能从多种为各种切削条件和应用设计的最优几何刀具中选择。
“客户面临刀具日常挑战:最大化刀具寿命、最大化生产率、减少停机,”模具产品经理 William Fiorenza 说。“我们通过紧贴客户、了解应用、深入理解切削条件、加工能力和设备限制来应对这三大挑战。下一步是提供与应用匹配的刀具推荐。”
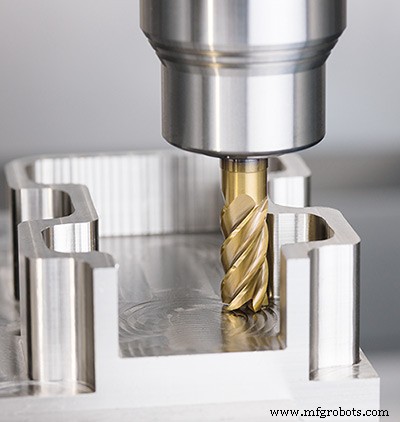
Ingersoll 推出四个新立铣刀家族,三个可转位、一个整体硬质合金。包括近期推出的 NanoFeed 铣削系列;HiPosSFeedV 05 铰片系列 90° 方肩铣和高进给铣;GoldSFeed 04 铰片系列高进给铣;和新 RhinoRounds 整体硬质合金立铣刀系列。三条可转位铰片产品线顺应向小直径提供可转位式工具趋势,直径范围 0.236"(6 mm)至 1.25"(31.75 mm)。通过使用更小 IC 尺寸铰片(4、5、6 和 8 mm)实现。这些更小铰片允许更高密度可转位刀具选择,Fiorenza 解释。
NanoFeed 高进给铣削系列有八种刀体,四钢体四钎焊整体硬质合金版本,提供额外刚性。NanoFeed 采用 20° 前角、高进给单刃设计,用压入式内冷通道精准向切削刃输送气体或冷却液。
NanoFeed 20° 切削刃提供 3 倍进给倍率。铰片侧壁轻微后倾提供额外侧壁排屑空间。8 mm 铰片最大切深 0.5 mm,6 mm 为 0.3 mm。NanoFeed 目前提供硬铣牌号 IN2504。
“设计师设计零件常用圆角半径 0.125、0.250 和 0.375 英寸 [3.175、6.35、9.5 mm]。小 IC 尺寸可转位铰片铣刀如 NanoFeed 6 mm 和 8 mm 极有帮助。铣削与刀具同轴的圆角时,若刀具半径与零件圆角半径相同,会存在尺寸对尺寸切削条件。
“例如,9.5 mm 直径刀具铣 4.76 mm 圆角是尺寸对尺寸。这不利于良好或最优切削条件,”Fiorenza 说。“更好方案是用更小直径刀具铣该 4.76 mm 圆角,如 8 mm 直径刀具其半径 4 mm。这能让刀具铣削时更好驱动圆角。切削动作更自由、振动更少,”Fiorenza 解释。
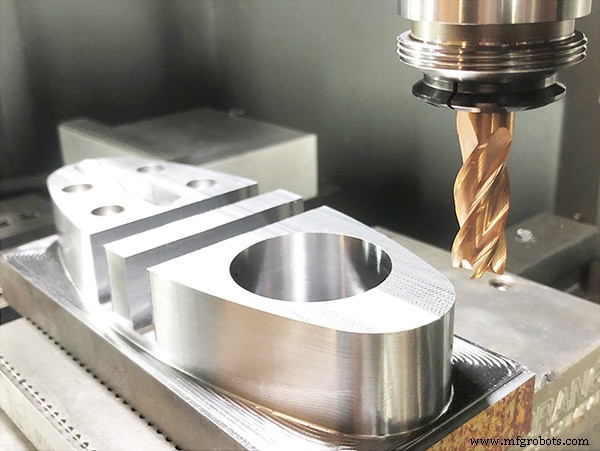
Ingersoll 新款五、六、七刃整体硬质合金变螺距 RhinoRound 立铣刀专为半精加工、精加工和高效加工应用设计,更多刃数提供更高生产率。这些刀具在 28 HRC 以上高硬度材料表现优异,包括钢、不锈钢、铸铁和高温合金。
变螺距设计减少多刃同时啮合工件时的振动,提供降低切削力和优异排屑组合,据 Ingersoll 称。RhinoRound RE1 和 REB 系列刀具提供刃长和圆角半径选项。五、六刃刀具也有球头版本。每把刀具采用偏心磨削,在中等硬度材料表现极佳,均采用亚微米基体确保良好韧性和耐磨性。所有 RhinoRounds 提供 IN2205 牌号,一种纳米层 PVD-TiAlN 涂层,呈独特粉蓝色。
方案匹配材料挑战
总部位于马萨诸塞州韦斯特博伊尔斯顿的 Emuge-Franken USA 提供立铣刀应用专业知识和方案,支持难加工材料加工。
例如 TiNox-Cut 立铣刀,专为 Inconel/镍基合金、钛和不锈钢等高要求材料的高性能加工设计。立铣刀采用优质超细微晶粒整体硬质合金,横向断裂强度最大化,适配高冲击应用,据 Emuge-Franken USA 铣削产品经理 Dan Doiron 称,相比传统立铣刀效果惊人。“先进 PVD 多层涂层耐高热、提供超卓耐磨性延长刀具寿命。刀具几何设计在加工难材料时产生最小振动,”他说。
“最近我们帮客户改进 400 系列不锈钢 40 HRC 零件铣削的刀具寿命和单件周期时间,”Doiron 说。“评估其应用和现用立铣刀后,我们推荐 TiNox Trochoidal 立铣刀,周期时间从两小时减半至一小时,刀具寿命提升 5 倍。”此外,Doiron 报告新方案节省 88% 作业成本,因为尽管 Emuge 方案单刀成本更高,但仅需 16 支 Emuge-Franken 立铣刀,对比原 200 支。
Emuge-Franken TiNox Trochoidal 立铣刀结合专有 TiN/TiALN 涂层和断屑刃,减少加工不锈钢、钛等难材料时的应力和振动。断屑刃特性将切屑长度减短为小段,利于排屑,特别在深腔应用。所有刀具内冷设计以实现最大性能。
专为摆线铣削设计,通过圆周路径重叠运动,这些刀具比标准设计粗精加工快 30% 以上,显著延长刀具寿命,公司称。
专为几乎所有材料和应用设计,Emuge-Franken TOP-Cut VAR 高性能变螺距硬质合金立铣刀凭借几何和涂层,在多工种车间应用和挑战性生产切削作业中同样有效。
据 Emuge-Franken 称,TOP-Cut VAR 立铣刀采用独特刃槽和轮廓几何,针对粗加工和精加工优化长刀具寿命和卓越性能。变螺旋角刃槽提供广泛减振,精密磨削配合先进刃口处理最大化排屑。小倒角保护切削刃防止面几何崩刃。牛头刀全混合圆角延长刀具寿命,同时改善表面光洁度。
所有 TOP-CUT VAR 立铣刀采用先进 ALCR PVD 涂层,在高温下提供卓越性能和延长寿命。专有亚微晶粒硬质合金提供最大耐磨性和耐用性。
Doiron 称 Emuge 客户 SB Dezigns(马里兰州诺斯伊斯特)曾因加工赛车工业不锈钢换挡零件周期时间长而苦恼。成功实施 TOP-CUT VAR 立铣刀配合 Emuge FPC 铣刀夹头节省 62% 成本。此前 SB Dezigns 用几个不同品牌立铣刀且未优化铣削工艺。SB Dezigns 老板兼 CEO Billy Crabtree 说:“用 Emuge 立铣刀和刀柄组合,我们每制造 500 个换挡零件能节省 30 小时以上加工时间和 5,000 美元以上。”
针对应用、材料定制的刀具
GWS Tool Group(佛罗里达州塔瓦雷斯)是高度工程化定制、标准和修改标准切削工具(含立铣刀)的垂直整合制造商。执行副总裁 Drew Strauchen 称,立铣刀从通用到应用专用或材料专用。“常定制刀具方案源于为客户应用量身调整的标准刀具。为找最佳刀具方案,我们深挖客户应用信息:什么材料?零件形状?最终目标?更长刀具寿命?更快周期?要求什么光洁度?”
GWS 航空航天客户答案通常针对商业和国防飞机结构件,涉及铝、钛、复合材料,以及热端耐热合金刀具。汽车行业材料重点包括高硅铝、球墨铸铁和紧凑石墨铁(CGI)。这些材料是汽车业向轻量化转型的基础。医疗领域刀具方案包括植入物用不锈钢、钴铬,如骨螺钉和膝关节。
GWS 提供钎焊陶瓷-硬质合金立铣刀加工耐热超合金,和 5-7 刃涂层硬质合金立铣刀配材料专用几何和特定刃口处理加工钛。非铁应用中,Strauchen 称 PCD 刀具是增长最热领域,钎焊 PCD 铰片和 PCD 整体刀具用于铝铸件,八刃面 PCD 钻头加工航空航天复合材料机身蒙皮和翼梁。
“也有越来越多需求要一把刀干更多事,”Strauchen 说。“我们的 HurrimillAT4 四刃多功能立铣刀是我们所谓的全地形型刀具,钻削和斜坡、刀具倒角、高速加工和传统开槽/粗加工。车间能用一把主轴刀具做多种操作,极其宽容。它是钻头和立铣刀合一,全新 FX7 PVD 涂层使其非常适合开槽和轮廓、斜坡、钻削、高速铣削、粗加工和精加工。”
“客户关注周期时间和吞吐量。他们知道最大成本是时间。我们专注于通过更高金属去除率节省周期时间、通过更长刀具寿命降低单件成本、通过将多刀具合一减少换刀——如阶梯钻配合沉头一刀三用。”
Strauchen 称 GWS Alumigator ASR5 五刃内冷超级粗铣刀能在 18,000-20,000 rpm 高速机床上高速粗精加工铝。“配高速大功率 CNC,我们能实现 1,000 ipm 以上进给和 200 in³ 以上金属去除率。”
Strauchen 说许多 GWS 标准刀具如钛加工刀具起源于定制方案。“高进给钛立铣刀线最初作为定制刀具开发。成功太大,我们创建了标准产品组合,”他说。“必须与客户重新编程刀具路径,因为那类刀具配合正确刀具路径极有效。高进给立铣刀专为五轴加工 Z 轴分层加工设计。”
应用专用还是通用?
Iscar USA(德州阿灵顿)提供满足客户要求的整体硬质合金立铣刀。例如,客户分析单件生产总成本时关注三大核心驱动因素。加工成本(生产率)、刀具成本(单刃成本)和换刀成本(刀具寿命),按客户目标优先排序,据全国铣削产品专家 Matt Clynch 称。“凭借现有设计软件和先进磨床软件技术,我们能为最复杂应用定制精密立铣刀。微小倒角可施加于钛切削刃,或刃槽定制排出不锈钢切屑。”
Iscar 立铣刀设计基于刀具使用环境工程化。“例如,若你做职业车间类工作,我们新 FLASHSOLID 立铣刀系列提供经济价位性能。这新家族立铣刀 100% 美国制造。多达 3,000 种可能配置,含刃数、圆角半径、切削长度和总长,可用于职业车间最常见材料类型,”Clynch 说。
“针对应用专用环境,我们提供高性能 Chatter Free 立铣刀用于大批量生产或专攻难加工材料如 Inconel、钛或不锈钢的车间。针对不锈钢、耐热超合金或高达 63 HRC 淬硬材料设计的整体硬质合金立铣刀,能在给车间所需刀具寿命或生产率平衡下降低单件成本,”Clynch 解释。“在那些制造环境中,节省一秒或几分钟能累积成巨大成本节约。”
Iscar Multi-Master 整体硬质合金刀头提供两全其美,据 Clynch 称。Multi-Master 是整体硬质合金螺纹刀头或刀尖,拧入可为硬质合金、钢或重金属的刀柄。“没有其他整体硬质合金立铣刀的切削长度。范围限于 0.75-1.5×D 刃长。无法达到整体硬质合金立铣刀 2×D 以上的大切深,但允许我们做快进给铣削、圆角刀、定点钻、中心钻、开槽、开槽铣刀、雕刻刀——均为整体硬质合金。考虑所有刀柄选择以减少换刀时间,头/柄组合多达 52,000 种。”
Iscar 整体硬质合金立铣刀提供基体和涂层组合。例如,“亚微米晶粒结构通用立铣刀提供良好耐磨性、高韧性和一些宽容度。另一方面,超微晶粒结构为淬火钢或碳纤维增强塑料提供更高耐磨性。”
Iscar 立铣刀标配四种涂层类型。含 9 系列 AlTiN(干切更好);3 系列 TiCN(湿切更好);6 和 7 系列(AlTiCrSiN)针对磨料磨损提供更高耐磨性。
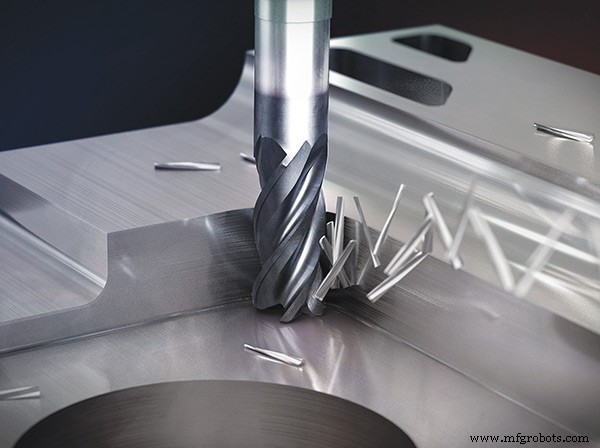
整体硬质合金圆刀具
据 Yair Bruhis 称,YG-1 Tool Co. 是全球最大高速钢(HSS)消费者之一,也是硬质合金原材料前三大消费者。YG-1 美国总部在伊利诺伊州弗农山,在韩国、美国、墨西哥、土耳其和德国分布的制造设施中,月产 300-400 万支整体硬质合金立铣刀,10 个硬质合金牌号。
“我们制造的大多数立铣刀是目录标准产品,但也为特定应用和材料制造特种刀具,”Bruhis 说。YG-1 使用硬质合金、陶瓷、高速钢(HSS)和粉末冶金(PM)等各类刀具材料。
“刀具选择从针对模具钢淬火钢轻切削的特种硬质合金牌号,到更适合钛等软材料的几何形状、涂层、刃口处理和表面处理。一切取决于客户应用,”开发航空航天、发电、医疗和汽车行业刀具的 Bruhis 说。“今天市场上看到的大多数圆刀具都是硬质合金刀具,因新机床技术能跑得更快更稳。然而,YG-1 是极少数仍制造 HSS 钴刀具的公司。这些用于老旧机床和大直径、1.25 英寸及以上刀具,”Bruhis 说。
“高速加工允许终端用户极轻切削,消除热量和刃口崩刃。结果刀具更耐用,工件不受热损伤或变形。有时你做不到,因为没有合适机床、零件或程序。我的挑战是持续适配刀具至机床技术,”Bruhis 说。
“谈到波音、空客或 GE Aviation 发动机等一级供应商,产品需经漫长测试流程认证。一个特定发动机刀具认证曾耗两年。涉及大量测试,各种切削条件和刀具寿命。一旦刀具获认证用于该零件,不易变更。除非有质量问题、零件失效或价格变化证明重新测试合理。医疗 FDA 认证同理。几乎不可能换刀具,”Bruhis 说。
近期产品中,YG-1 开始制造用于 Inconel 和 Waspaloy 航空发动机应用的陶瓷立铣刀。YG 还制造高性能整体硬质合金立铣刀 V7PlusA,四刃和六刃,宽广刃长和圆角选择。专为不锈钢和钛高性能加工设计。YG-1 新设计整体硬质合金立铣刀 TitaNox-Power HPC,五刃用于钛合金、不锈钢和 Inconel 加工。
Alu-Power 铝加工立铣刀家族含 Alu-Power HPC 高速加工、Alu-Power 二、三刃通用铝加工、Alu-Power HPC 断屑粗铣刀用于铝和有色金属粗加工。
从粉末到成品的硬质合金一致性
Ceratizit USA Inc.(密歇根州沃伦)是整体控制产品从源头到成品一致性的硬质合金刀具全产业链制造商,据区域销售经理 Steve Kuhnle 称。“我们管理整个硬质合金及硬质合金部件生产流程,从配粉、成型、烧结、精加工到表面处理,”Kuhnle 说。
产品含标准和 HPC 铣削整体硬质合金刀具,服务航空航天、汽车、医疗和枪械等广泛客户群。“材料专用刀具针对难加工材料、高温合金、镍基合金和 pH 不锈钢,含大量 17-4、13-8、15-5,”Kuhnle 说。
Ceratizit 产品含整体硬质合金刀具用棒料和预成型件,以及医疗等应用的硬质合金部件。标准范围外产品由 Ceratizit 硬质合金专家按个别基础、紧贴刀具制造商开发。
Kuhnle 将 Ceratizit 新 Dragonskin 涂层工艺和刀具预处理方式归功于生产极硬耐用涂层。“涂层前后我们做什么不一样。涂层前预处理立铣刀、涂层后抛光,产生更好附着力和耐用性。”
“Ceratizit 基于 AlTiN 的多用途牌号涂层用于淬火钢、合金钢和超合金等难加工材料。Dragonskin DPB60S 涂层技术使表面特别光滑,改善排屑、减少切削淬火钢、合金钢和超合金的粘着。Dragonskin DPB72S 更针对难加工不锈钢和耐热合金,”Kuhnle 说。
他指出涂层立铣刀在刀具寿命、刀具成本和减少换刀为主要挑战的航空航天应用中特别有效。“用我们 P007 几何和 P556 几何,四刃变螺距立铣刀减少振动,带来更长刀具寿命和更好光洁度,”他说。
强调涂层重要性,Kuhnle 说如今约 95% 硬质合金刀具切削刃都涂层。“表面硬度增加提升刀具耐磨性、降低排屑滑动阻力。超光滑表面限制焊瘤和积屑瘤倾向,层的隔热效应提升高温硬度。结果实现显著更长刀具寿命,”Kuhnle 说。
Ceratizit 供应要求苛刻的枪械行业刀具,改进几何和涂层使加工不锈钢进给速度提升 30%,据 Kuhnle 称。“航空航天应用中,我们最近将 416 不锈钢叶轮叶片 3D 加工提升 25%,成本降 17%,”他说。
Ceratizit 在加州萨克拉门托立铣刀制造厂投资 1000 万美元,配备 111 台 CNC 机床,使其成为美国最大立铣刀制造商之一。“厂内产品含 0.005 英寸 [0.127 mm] 球头立铣刀到 1.25 英寸 8 英寸 [203.2 mm] 长整体硬质合金立铣刀,及特种刀具,”Kuhnle 说。
立铣刀涂层字母汤大全
氮化钛(TiN)是通用涂层,提供高润滑性、增加软材料切屑流动性。耐热硬度允许刀具比无涂层工具以 25%-30% 更高切削速度运行。
碳氮化钛(TiCN)比氮化钛(TiN)更硬、更耐磨。常用于不锈钢、铸铁和铝合金。TiCN 能提供更高主轴转速运行应用能力。非铁材料慎用,因有粘着倾向。需比无涂层工具提高 75-100% 切削速度。
氮化钛铝(TiAlN)比氮化钛(TiN)和碳氮化钛(TiCN)有更高硬度和氧化温度。适合不锈钢、高合金碳钢、镍基高温合金和钛合金。同样非铁材料慎用,因粘着倾向。也需比无涂层工具提高 75-100% 切削速度。
氮化铝钛(AlTiN)是最耐磨、最硬涂层之一。常用于航空航天材料、镍合金、不锈钢、钛、铸铁和碳钢加工。
氮化锆(ZrN)类似氮化钛(TiN),但有更高氧化温度、抗粘附、防止积屑瘤。常用于铝、黄铜、铜和钛等非铁材料。
无涂层刀具切削刃无支撑处理。用于非铁金属的降速通用应用。
自动化控制系统