


精密木工首选:硬质合金螺旋刀具类型全解析
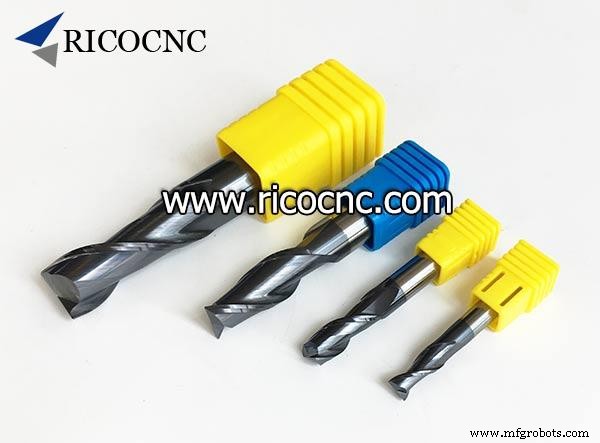
木工常用硬质合金螺旋刀具类型详解
高速切削是木材加工最高效工艺,广泛应用于家具制造。通过提高切削速度缩短加工周期、提升表面质量。除匹配机床设备外,高速切削需专用刀具。当前高速切削刀具三大主流:整体硬质合金螺旋铣刀、夹固式铣刀、PCD聚晶金刚石刀具。
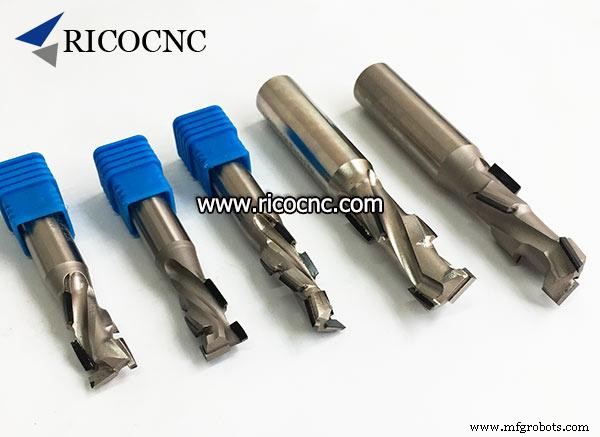
本文聚焦整体硬质合金螺旋刀具在木工应用,简述铣刀选型要点。
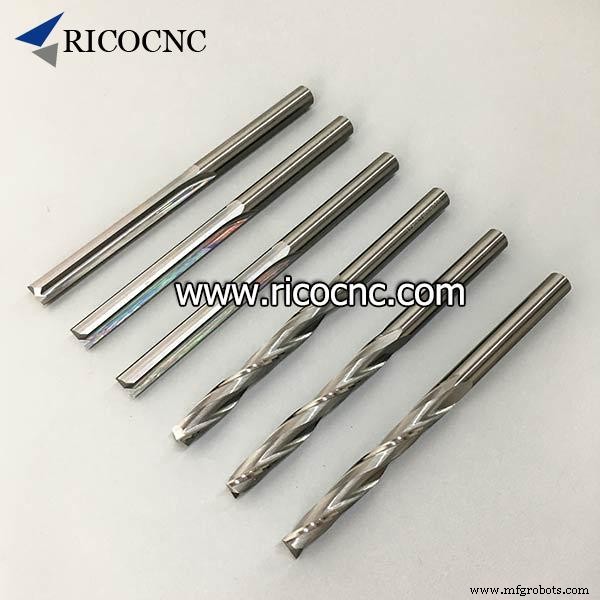
直刃刀具 vs 螺旋刀具对比
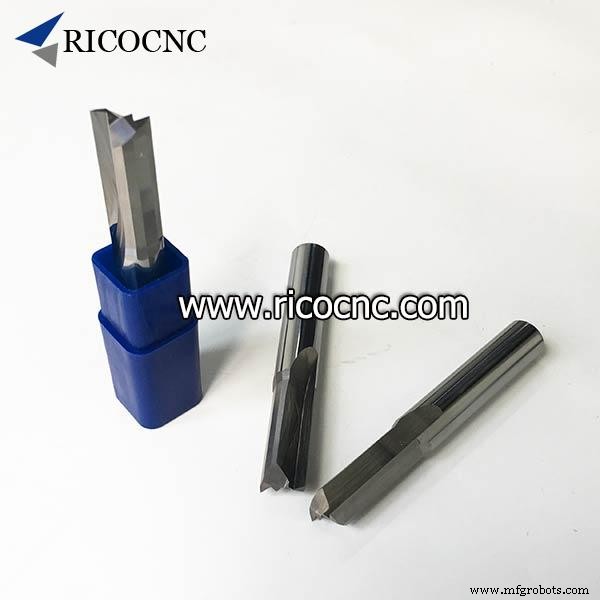
直刃刀具 切削时整个切削刃同时进退工件,刃与工件接触面大,反复切削产生大摩擦阻力,刀具易磨损、表面质量差,适合软质材料。
螺旋刀具 切削质量优于直刃。螺旋刃设计使受力位置随旋转变化,降低工件接触阻力,适合硬质材料与高进给。且螺旋铣刀寿命长于直刃铣刀。
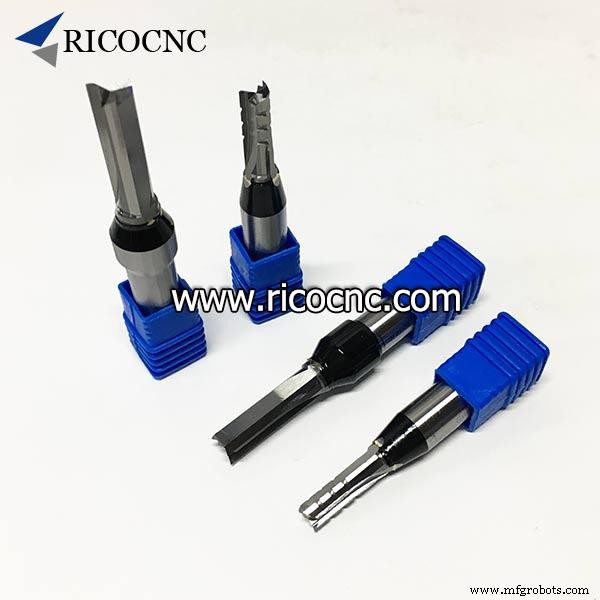
但人造板加工中,三刃TCT直刃刀(常规/破屑型)表现优异,应用广泛。
上旋切/下旋切螺旋刀具特性
上旋切刀具 为右旋刃槽。切削时木屑沿螺旋槽向上排出,利于排屑困难场景。但会产生向上拉拔工件的力,需更换夹具、增大夹持力或分级切削。
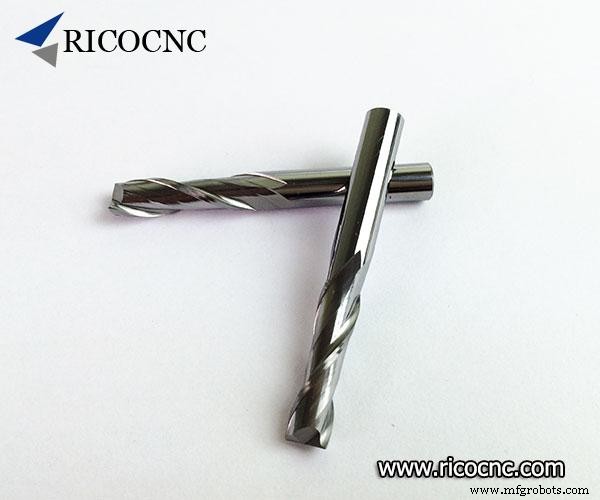
上旋切可直接垂直下切/钻孔,但一般不推荐垂直直入。斜向进给因切削深度与力渐增,对刀具与主轴冲击小,显著降低刀具损伤。
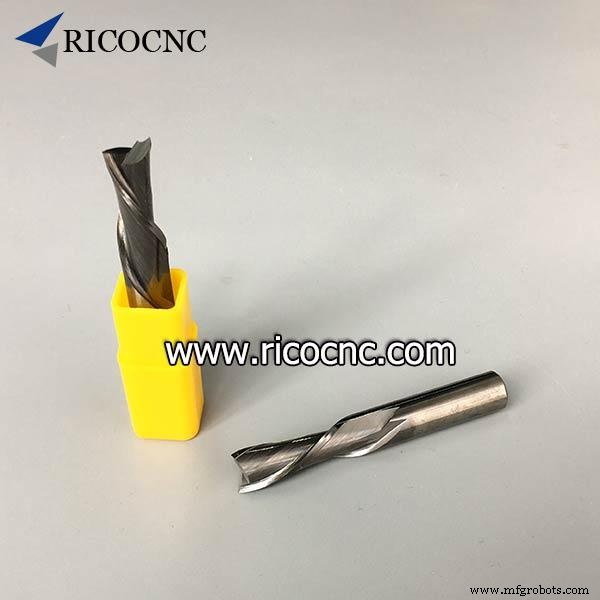
下旋切刀具 为左旋刃槽,木屑从工件底部排出。切削时压紧工件,保证工件顶面光滑但底面粗糙。易排屑堵塞,建议预切槽后再用下旋切。不适合垂直直入进给,易崩刃堵屑。
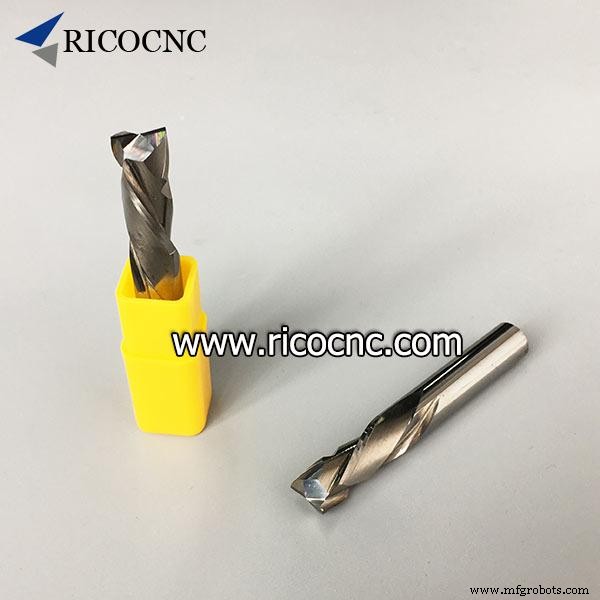
复合式/上下旋切刀具 融合上旋切排屑与下旋切压紧功能,兼顾顶面光洁度与工件固定。
螺旋刀具加工策略选型
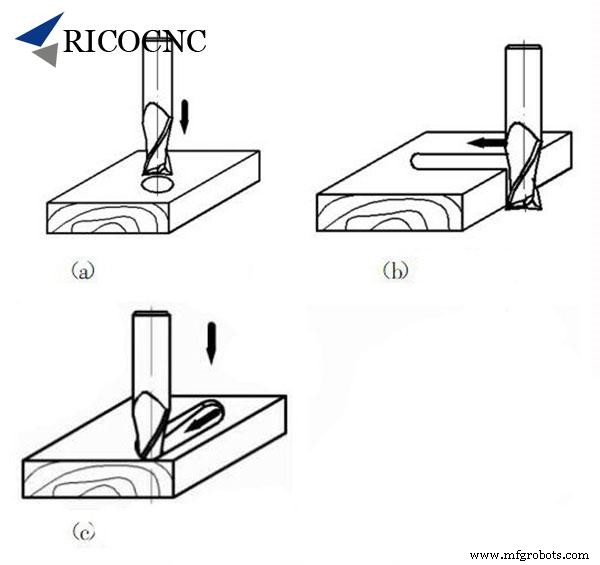
垂直直入切削易损刃口(图1-a),不推荐。
二段式边缘切入:刀具下切时未接触工件再水平移动(图1-b),避免垂直直入。
斜螺线插削:刀具同时垂直水平进给至目标深度,切削力渐增,冲击小于垂直直入,显著保护刃口(图1-c)。
RicoCNC 是 CNC与木工刀具 一站式采购平台,欢迎咨询合作。
工业技术