


决定封边质量的六大关键因素深度解析
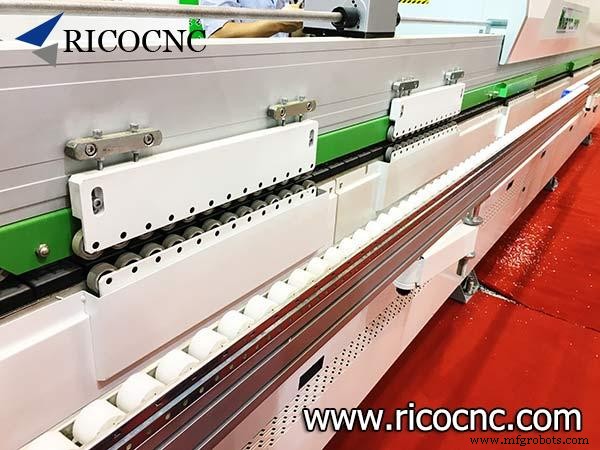
影响封边质量的六大常见因素
封边机问题多源于其专用功能结构,加工过程受多因素影响。封边机不仅要保护工件边缘、密封封边、减少工件变形,还要保证外观美观。完美封边要求:封边条与板材边缘贴合牢固平整,无外露、崩边、接缝大缝隙,过渡自然光滑高效。
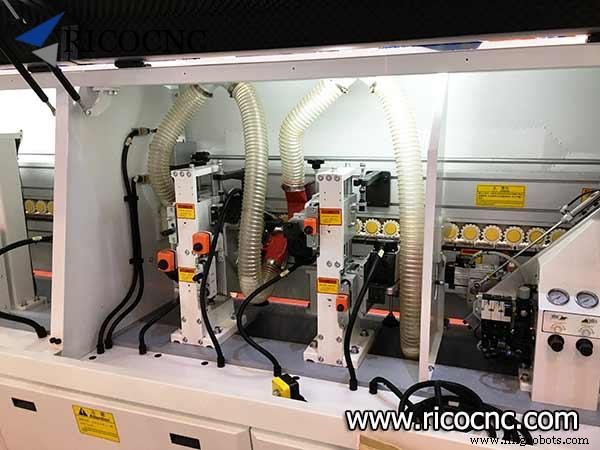
板式工件封边质量问题主要集中在胶缝切割与封边条切割。胶缝粘接强度、胶缝尺寸、边缘残胶量是胶缝质量常见问题;封边条崩边、划伤、表面损伤是切割质量常见问题。影响封边工艺质量的因素可归纳为六大类:
1. 设备问题
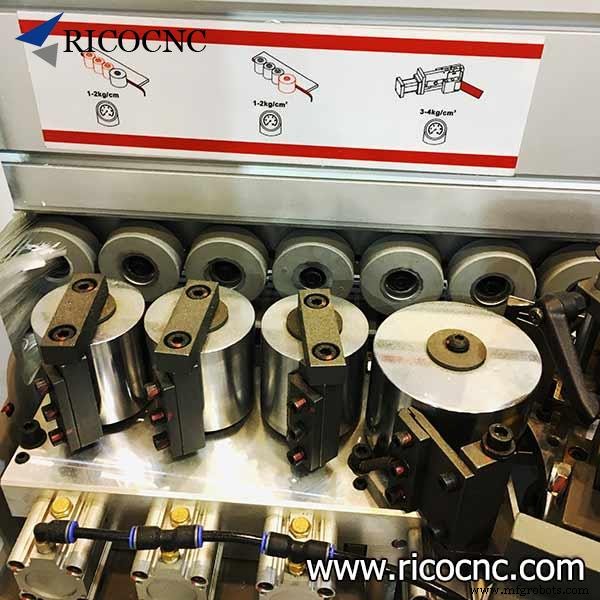
电机与导轨配合不良导致运行抖动,封边条无法完美贴合。胶量不足或涂胶不均常因胶辊压力棒与输送链垫配合不良。修边/倒角刀具调整不当不仅增加人工返工,修边质量难保证。设备调试维护水平差会导致质量问题持续。刀具钝化直接影响端头与修边质量。设备给定修边角度 0-30°,生产常用 20°,钝刀降低表面质量。
2. 工件板材
人造板厚度偏差与平整度可能不达标,导致压辊轮与输送面距离难以设定。距离过小压力过大致封边条分离;过大则板材未压实,封边条粘合不牢。
3. 封边条材质
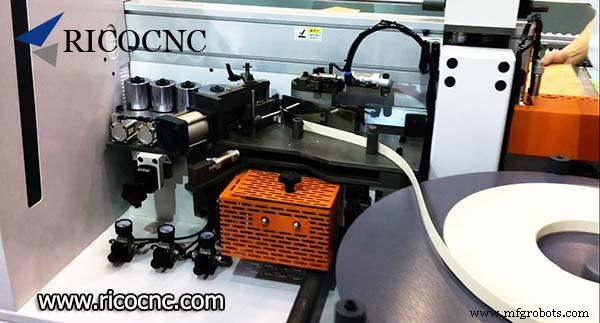
主流PVC封边条受环境影响大:冬季硬度上升降低粘接力;长期存放表面老化、粘接力下降。薄纸基封边条(如 0.3mm)因高韧性低厚度导致切割不均、粘接强度不足、修边性能差,废料率高、返工率高。厚封边条需将压力棒调至最佳位置,常见故障为过度拧紧:封边条略长于工件产生垂直力,胶未固化时粘接强度不足导致工件端头脱胶。
4. 胶水参数
涂胶量取决于胶水类型、浓度、粘度及边缘粗糙度。要求涂胶均匀无气泡。冬季低温需适当提高胶温保证粘接强度。过热(>190℃)导致刨花板易碎,胶层变薄;切割时胶已冷却、封边条温度低,粘接强度显著下降。温度降至 170℃ 胶液变稠但封边条温度低、粘接力不足;<170℃ 胶熔融不良。
5. 环境温度与机床温度
室温低时工件经机床升温慢,胶水冷却过快难以完成粘接。室温须控制 ≥15℃。必要时预热封边机部件(如封边工序入口加装电热器)。同时胶辊压力棒显示温度必须 ≥ 热熔胶完全熔化温度。
6. 进给速度
现代自动封边机进给速度通常 18-32 m/min,高速机可达 40 m/min+,手动曲线封边机仅 4-9 m/min。自动机进给速度可按封边强度调节:速度过快虽效率高但封边强度低。
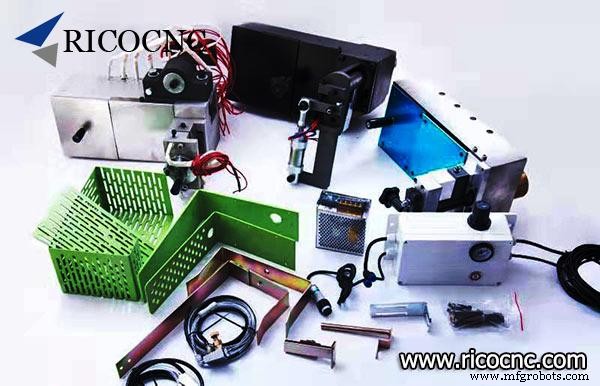
RicoCNC 供应全系列 封边机备件:压轮、导轨垫、抛光轮、刮刀刀片、主轴电机、机械计数器、侧向支撑滚轮等。除国产品牌外,欧洲/美系主流品牌(Biesse、SCM、IMA、Homag、Laguna等)备件均可供应。备用常损件利于封边故障快速排查,欢迎垂询。
工业技术